Hướng dẫn / Cấp bền và vật liệu
Stud ASTM A193 B7, B16 và L7: chọn mác nào cho thiết bị áp lực
10 tháng 10, 2026
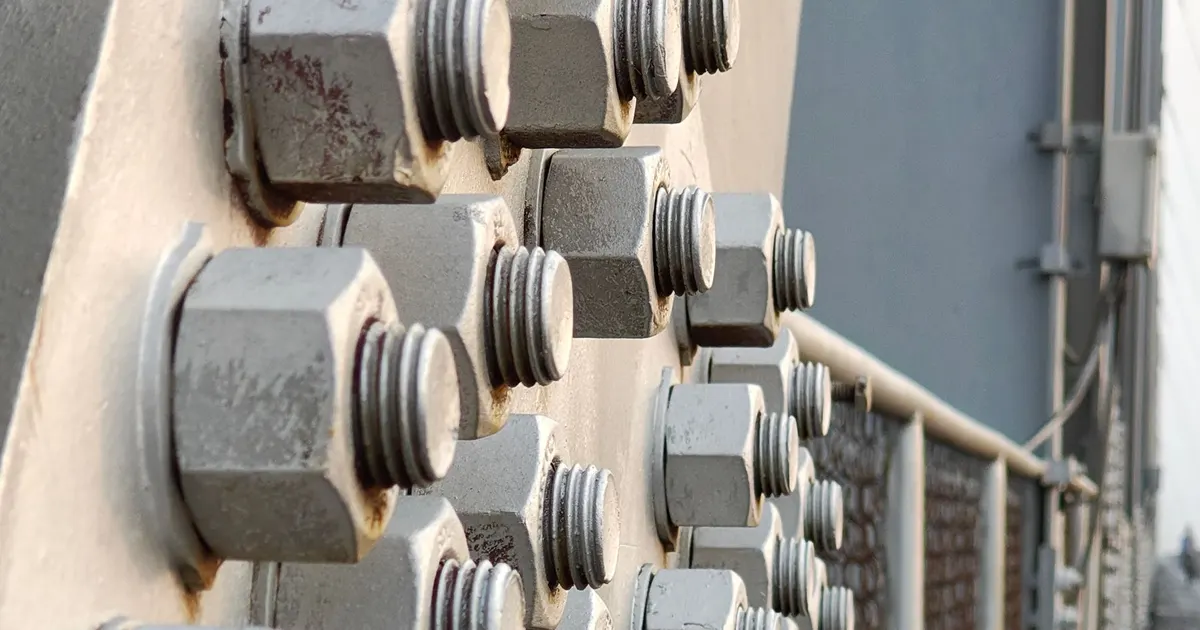
Stud trong thiết bị áp lực giữ mặt bích, thân van và vỏ bơm lại với nhau trong khi đường ống chịu nóng, lạnh và chu kỳ thay đổi. Người mua hiếm khi phải thiết kế stud, nhưng phải chọn đúng mác và ghi đúng tiêu chuẩn vào đơn hàng. A193 B7, B16 và A320 L7 trông giống nhau trên kệ. Chúng khác nhau ở dải nhiệt độ và ở phép thử, và chọn sai sẽ dẫn đến lô bị từ chối hoặc hỏng hóc tại hiện trường.
Hướng dẫn này so sánh ba loại, giải thích B7M, nói về đai ốc và ren, và liệt kê những gì cần có trong RFQ.
Các tiêu chuẩn tóm tắt
ASTM A193 quy định bu lông thép hợp kim và thép không gỉ cho nhiệt độ cao hoặc áp suất cao. Nó gồm B7, B7M và B16 trong nhiều mác. ASTM A320 quy định bu lông thép hợp kim và thép không gỉ cho nhiệt độ thấp, với L7 trong các mác của nó. ASTM A194 quy định đai ốc cho cả hai.
Stud cho mặt bích đường ống là một thanh có ren ở hai đầu hoặc suốt chiều dài, không có đầu. Kích thước theo ASME B16.5 cho bu lông mặt bích, biên dạng ren theo ASME B1.1 và dãy ren thường dùng cho 1 inch trở lên là 8 ren mỗi inch với cấp lắp ghép 2A.
B7, B16 và L7 là gì
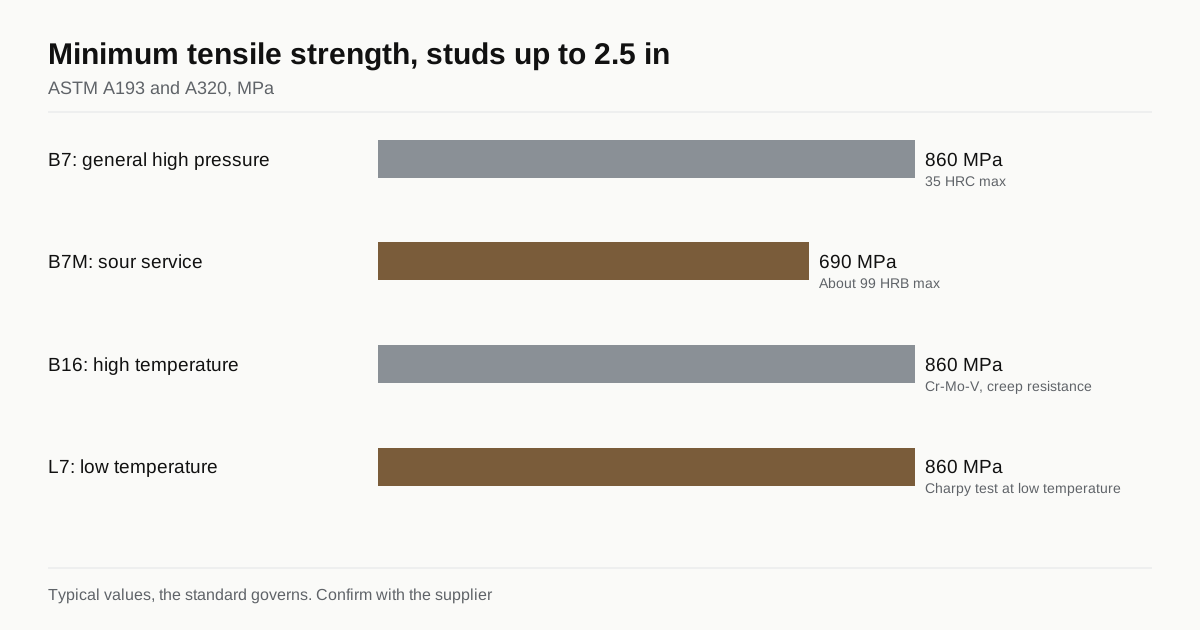
B7. Thép crom molypden, thường loại 4140 hoặc 4142, tôi và ram. Đây là stud tiêu chuẩn cho áp suất cao thông dụng. A193 quy định bền kéo tối thiểu 125 ksi (860 MPa) và giới hạn chảy tối thiểu 105 ksi (720 MPa) cho đường kính đến 2.5 inch, với giá trị thấp hơn ở đường kính lớn hơn. Độ cứng tối đa là 35 HRC.
B7M. Cùng loại thép nhưng ram đến độ cứng thấp hơn, đến khoảng 99 HRB hoặc 235 HBW, để chống nứt do ứng suất sunfua trong môi trường chua theo NACE MR0175 và ISO 15156. Vì độ cứng thấp hơn nên độ bền thấp hơn, và thiết kế phải tính đến điều này.
B16. Thép crom molypden vanadi. Vanadi cho khả năng chống rão ở nhiệt độ mà B7 bắt đầu chùng. Đây là lựa chọn cho nhiệt độ cao, như hơi nước và đường ống công nghệ nóng, đến nhiệt độ vượt giới hạn của B7.
L7. Từ A320, thép loại 4140 tôi và ram như B7, kèm yêu cầu thêm là thử va đập Charpy rãnh V ở nhiệt độ thấp, thường là âm 101 °C (âm 150 °F), ở giá trị năng lượng tối thiểu nêu trong tiêu chuẩn. Nó có cùng mức độ bền với B7 ở các kích thước thông dụng.
So sánh
| B7 | B7M | B16 | L7 (A320) | |
|---|---|---|---|---|
| Loại thép | Cr-Mo | Cr-Mo | Cr-Mo-V | Cr-Mo |
| Bền kéo tối thiểu, đến 2.5 in | 125 ksi (860 MPa) | 100 ksi (690 MPa) thường gặp | 125 ksi (860 MPa) | 125 ksi (860 MPa) |
| Giới hạn độ cứng | 35 HRC | Khoảng 99 HRB | Khoảng 35 HRC | Khoảng 35 HRC |
| Thử va đập | Không yêu cầu | Không yêu cầu | Không yêu cầu | Yêu cầu ở nhiệt độ thấp |
| Ứng dụng thường gặp | Áp suất cao thông dụng | Môi trường chua | Nhiệt độ cao, rão | Nhiệt độ thấp |
| Đai ốc thường dùng (A194) | 2H | 2HM | 4 hoặc 7 | 4 hoặc 7 |
Các con số là mức thường gặp và tiêu chuẩn là căn cứ. Hãy kiểm tra bảng cho dải đường kính, vì độ bền giảm khi stud dày hơn.
Nhiệt độ và lý do của từng mác
Stud mất độ bền khi nóng và mất độ dai khi lạnh.
- Môi trường nóng. B7 đáp ứng ứng dụng mặt bích thép carbon thông thường. Trên vài trăm độ C, stud có thể chùng, nghĩa là nó giãn chậm dưới tải và gioăng mất lực nén. B16 chống được điều này, và với nhiệt độ rất cao thì hợp kim austenit hoặc niken thay thế. Xem bu lông ốc vít Inconel và Monel cho các loại đó.
- Môi trường lạnh. Thép carbon mất độ dai khi nguội đi. Stud dai ở nhiệt độ phòng có thể gãy giòn ở âm 50 °C. L7 chứng minh độ dai bằng thử va đập và là lựa chọn đúng cho đường ống lạnh và công việc đông lạnh, với các mác khác cho nhiệt độ lạnh nhất.
- Môi trường chua. Hydro sunfua làm thép cứng nứt. B7M ra đời cho việc này, với giới hạn độ cứng giữ nguy cơ ở mức thấp. Đừng trộn B7 và B7M trong một mối ghép nếu chưa có sự chấp thuận của kỹ sư.
Đai ốc, ren và chiều dài
Đai ốc là một nửa mối ghép. Stud A193 và A320 đi với đai ốc A194, và các cấp được ghép theo độ bền và, với môi trường lạnh, theo va đập. Hãy ghi cấp đai ốc trong đơn hàng, ngay cả khi đai ốc đến từ cùng một nhà máy.
Ren được cắt hoặc cán theo cấp dung sai mà bản vẽ nêu. Nhiều stud mặt bích là 2A, và đai ốc là 2B, tạo ra lắp ghép có khe hở. Chiều dài stud và chiều dài ren theo yêu cầu là phổ biến, vì độ dày mặt bích và gioăng thay đổi. Stud được đo từ đầu này đến đầu kia, và chiều dài ren ở mỗi đầu là một phần của bản vẽ. Kiểm tra ren bằng calip giải thích các phép kiểm.
Lớp phủ và dấu
Stud áp lực được cung cấp trần, mạ kẽm hoặc mạ kẽm nhúng nóng, hoặc phủ fluoropolymer để giảm ma sát và bảo vệ khỏi ăn mòn. Mỗi lựa chọn thay đổi quan hệ giữa mô-men và lực căng trước cũng như độ khít của đai ốc, nên hãy nêu lớp phủ và cách ta-rô đai ốc. Với stud mạ kẽm, đai ốc được ta-rô quá cỡ để chứa lớp kẽm.
Mỗi stud được đánh dấu mác và dấu nhà sản xuất. Tiêu chuẩn quy định vị trí và cách thức. Nếu cần số mẻ nấu trên stud, hãy nói rõ, vì việc đánh dấu thêm một công đoạn.
Thử nghiệm và chứng chỉ
Bu lông áp lực thường yêu cầu chứng nhận đầy đủ:
- Chứng chỉ nhà máy luyện thép cho phôi thanh với thành phần hóa học và số mẻ nấu.
- Kết quả thử cơ tính: kéo, giới hạn chảy, độ giãn dài, độ thắt tiết diện.
- Kết quả độ cứng.
- Với L7, kết quả thử va đập kèm nhiệt độ thử và giá trị năng lượng.
- Hồ sơ nhiệt luyện.
Báo cáo thử nghiệm vật liệu theo EN 10204 loại 3.1 là yêu cầu thông thường. Hãy đọc thử nghiệm bu lông ốc vít để biết mỗi phép thử cho thấy điều gì. Nếu bên thứ ba phải chứng kiến các phép thử, hãy nêu trước khi đặt hàng.
Cách chọn
- Nhiệt độ thiết kế tối thiểu dưới khoảng âm 30 °C? Chọn L7, hoặc mác mà kỹ sư của Quý khách chỉ định cho trường hợp lạnh nhất.
- Môi trường chua? Chọn B7M với đai ốc 2HM và kiểm tra độ bền.
- Nhiệt độ cao, lo ngại rão hoặc chùng? Xem xét B16 hoặc hợp kim niken.
- Ứng dụng thông thường? B7 với đai ốc 2H.
Khi còn nghi ngờ, hãy gửi điều kiện thiết kế cho kỹ sư, không chỉ gửi mác.
Hai đơn hàng mẫu
Bốn mươi bộ stud mặt bích, 1-1/8 in 8UN, dài 7 in, B7 kèm đai ốc 2H, cho đợt đại tu nhà máy lọc dầu. Nhà máy cắt phôi thanh theo chiều dài, tạo ren hai đầu theo 2A và tôi và ram stud, hoặc mua phôi thanh đã nhiệt luyện. Mỗi bộ giao kèm báo cáo thử nghiệm của nhà máy luyện thép, kết quả độ cứng và kết quả thử đai ốc. Đơn hàng có ngày gắn với đợt ngừng máy, nên người mua xác nhận thời gian giao trước khi phát hành đơn đặt hàng và yêu cầu giao từng phần theo kích thước.
Vài trăm stud L7, 3/4 in, cho nhà máy kho lạnh ở âm 40 °C. Nhà máy cần phôi thanh vượt được thử Charpy ở nhiệt độ thử của L7, nên dùng phôi thanh có chứng nhận kèm kết quả va đập, rồi thử một mẫu từ lô đã nhiệt luyện. Thử va đập tốn thêm chi phí và vài ngày. Người mua yêu cầu giá trị năng lượng va đập trên chứng chỉ và kiểm tra đai ốc đúng cấp cho nhiệt độ thấp.
Lỗi thường gặp khi đặt bu lông áp lực
- Chỉ đặt theo tên mác, như “stud B7”, không có tiêu chuẩn hay phiên bản. A193 có nhiều mác và cấp đai ốc phải khớp.
- Bỏ sót cấp đai ốc, nên đai ốc đến với sai cấp cho stud.
- Trộn B7 và B7M trong một mặt bích mà chưa được chấp thuận.
- Quên độ dư lớp phủ trên đai ốc cho stud mạ kẽm.
- Chỉ định chiều dài ren từ chiều dài tổng của stud thay vì ghi kích thước từng đầu.
- Cho rằng một chứng chỉ bao quát mọi stud trong một đơn hàng, khi stud đến từ nhiều hơn một mẻ nấu.
Một đặc tả mua hàng ngắn nêu tiêu chuẩn, mác, đai ốc, kích thước và chứng chỉ sẽ loại bỏ phần lớn các lỗi này.
Kiểm tra hồ sơ và dấu khi nhận hàng
Khi stud đến, hãy kiểm tra bốn điều trước khi chuyển ra hiện trường. Dấu trên mỗi stud hoặc bó khớp với mác và dấu nhà sản xuất trên chứng chỉ. Dấu đai ốc khớp với cấp Quý khách đã đặt, như 2H hoặc 4. Số lô hoặc số mẻ nấu trên chứng chỉ khớp với số trên các thùng. Kích thước của một mẫu, gồm chiều dài tổng và chiều dài ren ở mỗi đầu, khớp với bản vẽ. Một kiểm tra nhận hàng ngắn như vậy chỉ mất vài phút, và phát hiện sai mác hoặc sai chiều dài trước khi mặt bích được đóng lại.
Hãy lưu chứng chỉ trong hồ sơ dự án suốt vòng đời mối ghép, vì một cuộc kiểm toán hệ thống áp lực hoặc đánh giá sự cố có thể yêu cầu chúng nhiều năm sau.
Danh sách kiểm tra cho RFQ
- Tiêu chuẩn và mác: A193 B7, B7M, B16 hoặc A320 L7, và phiên bản nếu quan trọng.
- Cấp đai ốc và số lượng cho mỗi stud.
- Đường kính, dãy ren và cấp dung sai, chiều dài tổng và chiều dài ren ở mỗi đầu.
- Lớp phủ và mọi yêu cầu về mô-men hoặc ma sát.
- Chứng chỉ và dấu, gồm số mẻ nấu và dữ liệu va đập.
- Số lượng và ngày giao hàng.
Stud sản xuất theo bản vẽ thường được báo giá theo bộ kèm đai ốc. Để có hướng dẫn chung về báo giá chi tiết theo yêu cầu, xem danh sách kiểm tra RFQ bu lông ốc vít theo yêu cầu. Khi danh sách đã sẵn sàng, hãy gửi RFQ và chúng tôi chuyển đến tối đa ba nhà sản xuất có thể làm và chứng nhận stud.
Câu hỏi thường gặp
Khác biệt giữa stud B7 và B7M là gì?
B7 là thép Cr-Mo tôi và ram đạt độ bền tối thiểu và độ cứng tối đa 35 HRC. B7M là cùng loại thép nhưng ram cứng hơn đến mức giới hạn độ cứng thấp hơn, khoảng 99 HRB, dùng cho môi trường chua nơi độ cứng cao làm tăng nguy cơ nứt do ứng suất sunfua. B7M có độ bền thấp hơn B7, nên hãy kiểm tra tải thiết kế.
Stud B7 có dùng được ở nhiệt độ thấp không?
B7 không có yêu cầu thử va đập trong A193, nên không được chỉ định cho nhiệt độ thấp. Với nhiệt độ đến giới hạn thử va đập, nhà thiết kế chọn A320 L7, bổ sung thử Charpy ở nhiệt độ thấp. Hãy xác nhận nhiệt độ thiết kế tối thiểu với kỹ sư chịu trách nhiệm.
Đai ốc nào đi với từng loại stud?
ASTM A194 quy định các cấp đai ốc. Grade 2H ghép với B7, grade 2HM với B7M và grade 4 hoặc 7 với B16 và L7, việc ghép chính xác được quy định trong tiêu chuẩn. Mối ghép áp lực có thể hỏng ở đai ốc cũng như ở stud, nên hãy ghi cấp đai ốc trong đơn hàng.
Cần sản xuất loại bu lông ốc vít này?
Hãy gửi bản vẽ kèm cấp bền và số lượng mỗi năm. Chúng tôi ghép Quý khách với tối đa 3 nhà sản xuất chạy đúng quy trình và phản hồi trong vòng 24 giờ làm việc.
Gửi RFQ của tôi