Hướng dẫn / Cấp bền và vật liệu
Bu lông ốc vít inox martensit và PH: 410, 416 và 17-4
5 tháng 10, 2026
Thép không gỉ austenit như 304 và 316 chống ăn mòn tốt nhưng vẫn mềm. Nếu bu lông ốc vít cần độ bền của bu lông thép hợp kim mà vẫn phải chịu được hơi ẩm, Quý khách chuyển sang các mác martensit và hóa bền tiết pha. Các mác này có nhiều tên trên bản vẽ: 410, 416 và 17-4 PH là ba loại mà người mua bu lông ốc vít theo yêu cầu gặp nhiều nhất, và chúng cư xử khác nhau khá nhiều.
Hướng dẫn này giải thích điều gì phân biệt chúng, nhiệt luyện làm gì, mỗi mác phù hợp ở đâu và cách ghi mác cùng trạng thái trên bản vẽ.
Ba mác ngắn gọn
Inox 410. Thép martensit có khoảng 11.5 đến 13.5 phần trăm crom và hàm lượng carbon thấp đến trung bình. Nó tôi cứng bằng tôi và ram như thép carbon, và có từ tính. ISO 3506 quy định bu lông ốc vít martensit ở nhóm C1, với cấp bền 50, 70 và 110. ASTM A193 liệt kê 410 là grade B6 cho bu lông.
Inox 416. Phiên bản dễ cắt gọt của 410. Một lượng nhỏ lưu huỳnh tạo ra các tạp chất mềm làm gãy phoi, nên 416 tiện và tạo ren dễ dàng. Lưu huỳnh làm giảm khả năng chống ăn mòn và độ dai, và mác này kém khi tạo hình nguội. Nó thuộc nhóm dễ cắt gọt của ISO 3506.
17-4 PH. Thép hóa bền tiết pha, UNS S17400, có khoảng 15 đến 17.5 phần trăm crom, 3 đến 5 phần trăm niken và 3 đến 5 phần trăm đồng. Cấu trúc martensit và tôi cứng bằng xử lý hóa già ở nhiệt độ thấp sau khi tôi dung dịch ủ. Độ bền cao hơn 410 và chống ăn mòn tốt hơn. AMS 5643 và ASTM A564 là các đặc tả phôi thanh thông dụng.
Nhiệt luyện hoạt động ra sao
410 và 416 được tôi cứng giống như thép carbon: nung đến khoảng 950 đến 1010 °C, tôi trong dầu hoặc không khí rồi ram. Nhiệt độ ram quyết định độ bền. Một quy tắc then chốt là tránh dải ram quanh 400 đến 550 °C, nơi độ dai giảm và khả năng chống ăn mòn bị ảnh hưởng. Nhà máy ram trên dải đó hoặc thấp hơn hẳn.
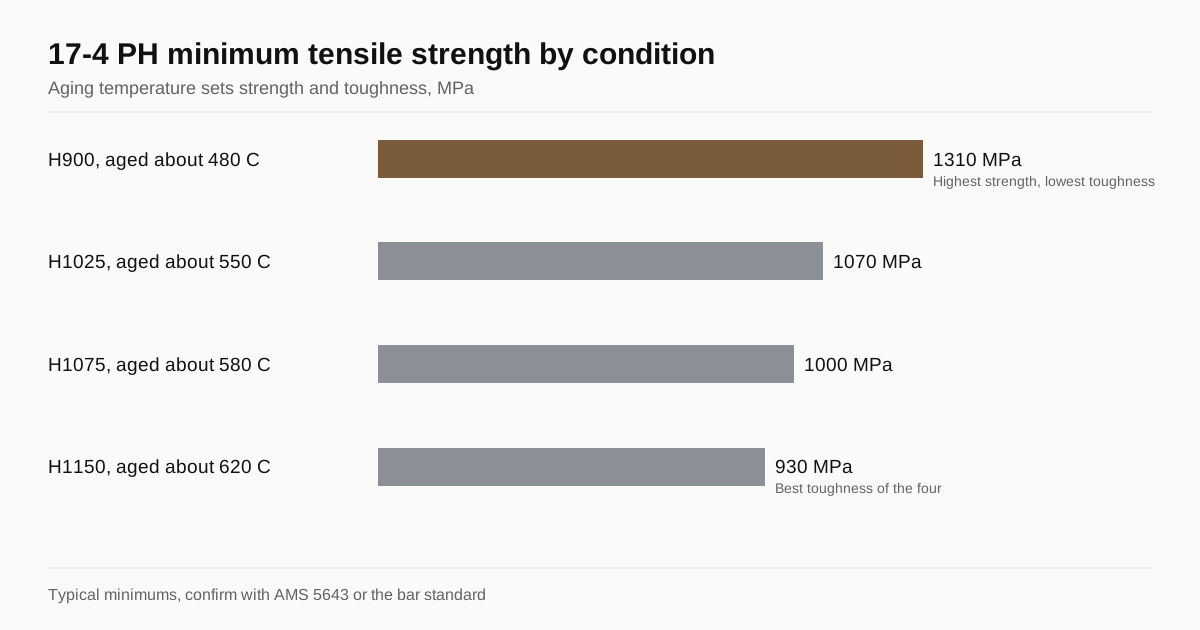
17-4 PH bắt đầu ở trạng thái A, tôi dung dịch ủ, đủ mềm để gia công cắt gọt và cán ren. Chi tiết sau đó được hóa già ở nhiệt độ nhất định trong khoảng một giờ. Tên trạng thái mang nhiệt độ hóa già tính bằng độ Fahrenheit.
| Trạng thái | Nhiệt độ hóa già | Bền kéo tối thiểu thường gặp |
|---|---|---|
| H900 | Khoảng 480 °C | Khoảng 1,310 MPa |
| H1025 | Khoảng 550 °C | Khoảng 1,070 MPa |
| H1075 | Khoảng 580 °C | Khoảng 1,000 MPa |
| H1150 | Khoảng 620 °C | Khoảng 930 MPa |
Nhiệt độ hóa già thấp hơn cho độ bền cao hơn và độ dai thấp hơn. H900 có độ bền cao nhất cùng độ dai và khả năng chống nứt do ăn mòn ứng suất thấp nhất, nên nhiều người dùng trong hàng hải và mỏ dầu chọn H1025 trở lên. Hãy luôn xác nhận các con số trong tiêu chuẩn áp dụng, chẳng hạn AMS 5643.
Hóa già làm chi tiết co nhẹ, khoảng vài phần trăm của một phần trăm. Nhà máy tính trước điều này, và với dung sai chặt, họ gia công hoặc cán ren đến kích thước sao cho sau hóa già nằm trong dung sai.
Độ bền và ăn mòn đặt cạnh nhau
| Mác | Mức độ bền | Chống ăn mòn | Khả năng gia công cắt gọt | Dập nguội |
|---|---|---|---|---|
| 410 | Trung bình đến cao sau tôi và ram | Vừa phải, tạm được trong môi trường nhẹ | Tạm được | Có thể ở trạng thái ủ |
| 416 | Trung bình | Thấp hơn 410 | Rất tốt | Kém |
| 17-4 PH | Cao sau hóa già | Tốt hơn 410, gần 304 trong nhiều môi trường | Tạm được ở trạng thái A | Có thể nếu cẩn thận, thường gia công cắt gọt |
| 304 hoặc 316 (tham chiếu) | Thấp đến trung bình, cần biến cứng nguội để cao hơn | Tốt đến rất tốt | Tạm được | Tốt |
Các giá trị là mức thường gặp và phụ thuộc trạng thái và kích thước tiết diện. Với môi trường clorua, không mác martensit nào sánh được 316 hoặc mác duplex, nên hãy kiểm tra môi trường trước khi chọn.
Mỗi mác phù hợp ở đâu
410. Chi tiết độ bền trung bình trong môi trường ăn mòn nhẹ, như bơm, van và máy móc thông dụng. Rẻ hơn 17-4 PH và nhiệt luyện được. Khả năng chống ăn mòn tốt nhất khi bề mặt sạch và được thụ động hóa.
416. Chi tiết gia công cắt gọt như chốt, vít và phụ kiện, nơi thời gian gia công là chi phí chính và môi trường ăn mòn nhẹ. Tránh dùng cho bu lông chịu mỏi quan trọng và nơi sunfua có ảnh hưởng.
17-4 PH. Bu lông ốc vít hàng không, van, bơm và dầu khí cần độ bền cao kèm chống ăn mòn, ở kích thước từ vít nhỏ đến stud lớn. Đắt hơn 410 và cần quy trình cẩn thận hơn.
Nếu ứng dụng chấp nhận độ bền thấp hơn, mác austenit thường có giá trị tốt hơn. Phần so sánh các cấp bền trong cấp bền và mác bu lông ốc vít đặt inox bên cạnh thép carbon. Với nhiệt độ cao hoặc nước biển vượt quá khả năng của các mác này, hãy đọc bu lông ốc vít Inconel và Monel.
Quy trình sản xuất và chi phí
Phần lớn bu lông ốc vít 17-4 PH được gia công cắt gọt từ phôi thanh tôi dung dịch ủ, cán hoặc cắt ren ở trạng thái A rồi hóa già. Một số ít đi qua dập nguội, chủ yếu ở đường kính nhỏ hơn. 410 có thể dập nguội và rèn nóng, sau đó nhiệt luyện, và lựa chọn phụ thuộc đường kính và số lượng. 416 gần như luôn gia công cắt gọt. Dập nguội và gia công cắt gọt giải thích vì sao quy trình thay đổi giá mỗi chiếc.
Phôi thanh inox đắt hơn thép carbon và tỷ trọng vật liệu trong giá tăng lên. Hãy yêu cầu nhà máy báo giá theo dạng phôi thanh và đường kính, và lưu ý rằng phôi thanh mác cứng làm mòn dụng cụ nhanh hơn, điều này phản ánh vào đơn giá gia công.
Thụ động hóa và hoàn thiện
Bu lông ốc vít inox dựa vào một lớp oxit crom mỏng. Sau gia công, chi tiết được thụ động hóa trong bể axit, như các quy trình trong ASTM A967, để loại sắt tự do và khôi phục lớp này. Chi tiết bỏ qua bước này có thể gỉ trong thử nghiệm phun muối dù làm từ đúng mác. Đừng mạ điện inox martensit khi chưa được tư vấn, vì hydro là mối lo ở độ cứng cao. Xem giòn hydro để biết các nguyên tắc.
Ghi gì trên bản vẽ
- Mác và tiêu chuẩn. Ví dụ 17-4 PH theo AMS 5643 hoặc ASTM A564, hoặc 410 theo ISO 3506 cấp 110.
- Trạng thái. Ví dụ H1025, không chỉ “17-4”.
- Yêu cầu độ bền hoặc độ cứng. Bền kéo, giới hạn chảy và dải độ cứng.
- Quy trình ren. Cán trước hay sau hóa già.
- Thụ động hóa. Tiêu chuẩn và phép thử, nếu có.
- Phản ứng từ. Nếu quan trọng, hãy nêu rõ.
Ăn mòn trong thực tế
Thép không gỉ martensit chỉ giữ được khả năng chống ăn mòn khi crom còn nằm trong dung dịch ở bề mặt. Ba vấn đề phổ biến làm mất điều đó.
Nhạy hóa và dải ram. Chi tiết 410 ram sai dải, hoặc bị giữ ở đó trong quá trình xử lý, có thể mất khả năng chống ăn mòn và độ dai. Nhà máy tránh điều này bằng cách ram ngoài dải và làm nguội nhanh qua dải đó.
Sắt tự do trên bề mặt. Dụng cụ thép, đá mài và giỏ bị nhiễm để lại sắt trên chi tiết, và sắt gỉ trong phòng ẩm. Thụ động hóa loại bỏ nó, nên hãy yêu cầu thực hiện trên mọi chi tiết inox gia công.
Khe hở và clorua. Cả ba mác đều có thể bị rỗ trong nước clorua ấm. Ren dưới vòng đệm là một khe hở hoàn hảo. Với môi trường ven biển hoặc muối chống đóng băng, 17-4 PH ở trạng thái quá già như H1025 hoặc H1150 cho khả năng chống ăn mòn ứng suất tốt hơn H900, và mác austenit hoặc duplex vẫn có thể là đáp án tốt hơn.
Thử nghiệm phun muối so sánh các lớp hoàn thiện nhưng không dự đoán tuổi thọ sử dụng. Nếu chi tiết quan trọng, hãy hỏi nhà sản xuất họ đã thử nghiệm gì trên cùng hợp kim và cùng lớp hoàn thiện.
Ví dụ
Bu lông trục bơm, M12 x 60, trong bơm nước ngọt. 410 tôi và ram cho đủ độ bền với chi phí thấp, kèm thụ động hóa bề mặt. Nước không có clorua nên ăn mòn nhẹ.
Bu lông ốc vít thân van trong van ngoài khơi, stud M10, tải nặng. 17-4 PH ở H1025 cho độ bền cao và chống ăn mòn ứng suất tốt hơn H900. Người mua ghi trạng thái trên bản vẽ và yêu cầu kết quả độ cứng cho từng lô, vì độ cứng là phép kiểm tra nhanh rằng hóa già đã đạt mục tiêu.
Chốt tiện nhỏ, đường kính 3 mm, hàng nghìn chiếc mỗi năm. 416 tiện nhanh và giữ bề mặt đánh bóng. Tải nhẹ và môi trường là không khí khô trong nhà, nên khả năng chống ăn mòn thấp hơn là chấp nhận được.
Những lỗi đặt hàng thường gặp
- Ghi “17-4” mà không có trạng thái, nên nhà máy giao loại nào có sẵn trên kệ.
- Quên rằng H900 và H1150 chênh nhau hàng trăm MPa về độ bền.
- Chỉ định 416 cho bu lông chịu lực vì nó rẻ khi gia công.
- Bỏ thụ động hóa trên bản vẽ.
- Cho rằng chi tiết có từ tính là lỗi, trong khi các mác martensit vốn có từ tính.
- Mạ chi tiết martensit mà không kiểm tra nguy cơ hydro.
Một dòng trên bản vẽ cho mỗi điều này sẽ lấp các khoảng trống, và chỉ mất một phút để viết.
Danh sách kiểm tra cho RFQ
- Mác và trạng thái, hoặc tính chất cần có và để ngỏ mác.
- Đường kính, chiều dài và ren, kèm cấp dung sai.
- Môi trường: clorua, nhiệt độ, chất lỏng, loại tải.
- Chứng chỉ: chứng chỉ vật liệu, hồ sơ nhiệt luyện, kết quả độ cứng.
- Số lượng mỗi năm và số lượng mỗi lần giao.
Hãy cung cấp các chi tiết này để các báo giá so sánh cùng một chi tiết. Để bắt đầu, hãy gửi RFQ và chúng tôi chuyển đến tối đa ba nhà sản xuất làm việc với bu lông ốc vít inox.
Câu hỏi thường gặp
Bu lông ốc vít 410 và 17-4 PH có nhiễm từ không?
Có. Cả hai đều có cấu trúc martensit và hút nam châm, khác với các mác austenit phổ biến 304 và 316 thường không hoặc chỉ hơi nhiễm từ. Nếu phản ứng từ quan trọng trong cụm lắp ráp của Quý khách, mác martensit hoặc PH là lựa chọn sai.
Nên chọn mác nào cho bu lông inox cường độ cao?
Để có độ bền cao nhất ở bu lông ốc vít chống ăn mòn, 17-4 PH ở trạng thái hóa già là câu trả lời thông thường, và nó giữ độ bền tốt hơn 410 ở nhiều kích thước. Với chi tiết chi phí thấp hơn cần độ bền vừa phải và chống ăn mòn nhẹ, 410 là phổ biến. 416 được chọn chủ yếu cho chi tiết gia công cắt gọt, không dùng cho bu lông chịu tải quan trọng.
17-4 PH có dập nguội được không?
Có thể tạo hình ở trạng thái tôi dung dịch ủ với thiết bị phù hợp, nhưng phần lớn bu lông ốc vít 17-4 PH được gia công cắt gọt từ phôi thanh, sau đó cán ren và hóa già. Mác này cứng, nên khuôn dập nguội mòn nhanh hơn. Hãy hỏi nhà sản xuất quy trình nào áp dụng ở đường kính và số lượng của Quý khách.
Cần sản xuất loại bu lông ốc vít này?
Hãy gửi bản vẽ kèm cấp bền và số lượng mỗi năm. Chúng tôi ghép Quý khách với tối đa 3 nhà sản xuất chạy đúng quy trình và phản hồi trong vòng 24 giờ làm việc.
Gửi RFQ của tôi