Guide / Classi e materiali
Viteria inox martensitica e PH: 410, 416 e 17-4
5 ottobre 2026
Gli acciai inossidabili austenitici come il 304 e il 316 resistono bene alla corrosione ma restano teneri. Se un elemento di fissaggio deve avere la resistenza di un bullone in acciaio legato e al tempo stesso sopravvivere all’umidità, si passa alle qualità martensitiche e indurenti per precipitazione. Queste qualità hanno molti nomi su un disegno: 410, 416 e 17-4 PH sono i tre che gli acquirenti di viteria speciale incontrano più spesso, e si comportano in modo molto diverso.
Questa guida spiega che cosa le distingue, che cosa fa il trattamento termico, dove ciascuna è adatta e come scrivere qualità e condizione sul disegno.
Le tre qualità in breve
Inox 410. Un acciaio martensitico con circa 11.5-13.5 per cento di cromo e un tenore di carbonio da basso a medio. Indurisce per bonifica, come un acciaio al carbonio, ed è magnetico. La ISO 3506 copre gli elementi martensitici nel gruppo C1, con classi di resistenza 50, 70 e 110. La ASTM A193 elenca il 410 come qualità B6 per la bulloneria.
Inox 416. La versione da lavorazione meccanica del 410. Una piccola aggiunta di zolfo forma inclusioni tenere che spezzano il truciolo, quindi il 416 si tornisce e si fila con facilità. Lo zolfo abbassa la resistenza alla corrosione e la tenacità, e la qualità si forma male a freddo. Rientra nel gruppo delle qualità da lavorazione meccanica della ISO 3506.
17-4 PH. Un acciaio indurente per precipitazione, UNS S17400, con circa 15-17.5 per cento di cromo, 3-5 per cento di nichel e 3-5 per cento di rame. Ha struttura martensitica e indurisce con un trattamento di invecchiamento a bassa temperatura dopo la solubilizzazione. Ha resistenza più alta del 410 e migliore resistenza alla corrosione. AMS 5643 e ASTM A564 sono le specifiche abituali per la barra.
Come funziona il trattamento termico
410 e 416 si induriscono come un acciaio al carbonio: riscaldamento a circa 950-1010 °C, tempra in olio o in aria e rinvenimento. La temperatura di rinvenimento fissa la resistenza. Una regola chiave è stare fuori dalla fascia di rinvenimento intorno a 400-550 °C, dove la tenacità cala e la resistenza alla corrosione ne risente. Gli stabilimenti rinvengono sopra quella fascia o ben sotto.
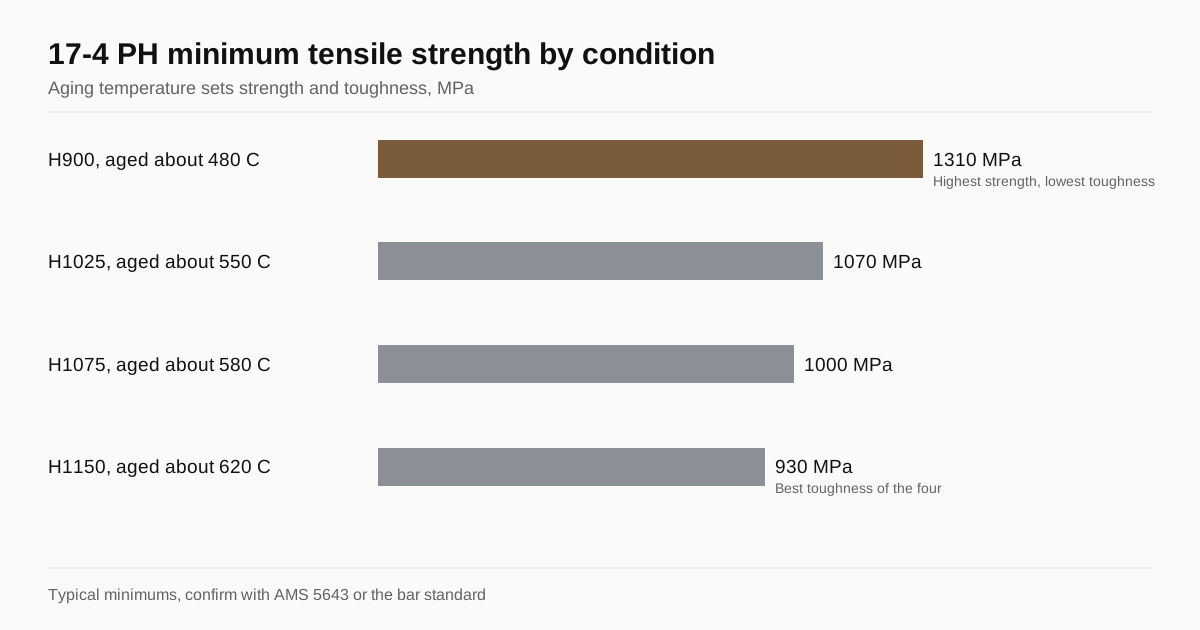
Il 17-4 PH parte dalla condizione A, solubilizzato, abbastanza tenero da essere lavorato e rullato. I pezzi vengono poi invecchiati a una temperatura stabilita per circa un’ora. Il nome della condizione riporta la temperatura di invecchiamento in gradi Fahrenheit.
| Condizione | Temperatura di invecchiamento | Resistenza minima a trazione tipica |
|---|---|---|
| H900 | Circa 480 °C | Circa 1,310 MPa |
| H1025 | Circa 550 °C | Circa 1,070 MPa |
| H1075 | Circa 580 °C | Circa 1,000 MPa |
| H1150 | Circa 620 °C | Circa 930 MPa |
Una temperatura di invecchiamento più bassa dà resistenza più alta e tenacità più bassa. L’H900 ha la resistenza più alta e la tenacità e la resistenza alla tensocorrosione più basse, quindi molti utilizzatori marini e petroliferi restano a H1025 o oltre. Confermare sempre i valori nella norma applicabile, come la AMS 5643.
L’invecchiamento fa ritirare leggermente il pezzo, di qualche centesimo di punto percentuale. Lo stabilimento ne tiene conto, e per tolleranze strette lavora o rulla il filetto a una misura che rientra in tolleranza dopo l’invecchiamento.
Resistenza e corrosione a confronto
| Qualità | Livello di resistenza | Resistenza alla corrosione | Lavorabilità | Stampaggio a freddo |
|---|---|---|---|---|
| 410 | Da media ad alta dopo bonifica | Moderata, discreta in ambienti lievi | Discreta | Possibile in condizione ricotta |
| 416 | Media | Inferiore al 410 | Molto buona | Scarso |
| 17-4 PH | Alta dopo invecchiamento | Migliore del 410, vicina al 304 in molti mezzi | Discreta in condizione A | Possibile con cautela, di solito lavorato |
| 304 o 316 (riferimento) | Da bassa a media, serve incrudimento per di più | Da buona a molto buona | Discreta | Buono |
I valori sono tipici e dipendono da condizione e sezione. Per l’impiego in ambiente con cloruri, nessuna delle qualità martensitiche eguaglia il 316 o le qualità duplex, quindi controllare l’ambiente prima di scegliere.
Dove è adatta ciascuna qualità
410. Pezzi di media resistenza in ambienti poco corrosivi, come pompe, valvole e macchine in generale. Costa meno del 17-4 PH ed è trattabile termicamente. La resistenza alla corrosione è migliore quando la superficie è pulita e passivata.
416. Pezzi lavorati meccanicamente come spine, viti e raccordi, dove il tempo di lavorazione è il costo principale e l’esposizione alla corrosione è lieve. Da evitare per bulloni critici a fatica e dove i solfuri contano.
17-4 PH. Viteria aerospaziale, per valvole, pompe e petrolio e gas che richiede alta resistenza con resistenza alla corrosione, in misure dalle piccole viti ai grandi prigionieri. Costa più del 410 e richiede un processo più accurato.
Se l’applicazione accetta una resistenza più bassa, una qualità austenitica è spesso un miglior rapporto qualità-prezzo. Il confronto delle classi di resistenza in classi di resistenza della viteria colloca l’inox accanto all’acciaio al carbonio. Per l’impiego ad alta temperatura o in acqua di mare oltre ciò che queste qualità reggono, si legga viteria Inconel e Monel.
Processo di produzione e costo
La maggior parte degli elementi in 17-4 PH è lavorata da barra solubilizzata, rullata o tagliata a filetto in condizione A e poi invecchiata. Un piccolo numero passa dallo stampaggio a freddo, soprattutto nei diametri minori. Il 410 può essere stampato a freddo e a caldo, poi trattato termicamente, e la scelta dipende da diametro e volume. Il 416 è quasi sempre lavorato meccanicamente. Stampaggio a freddo o lavorazione meccanica spiega perché il processo cambia il prezzo al pezzo.
La barra inox costa più dell’acciaio al carbonio e la quota del materiale nel prezzo sale. Chiedere allo stabilimento di quotare con la forma della barra e il diametro, e tenere presente che una barra di qualità dura consuma più in fretta gli utensili, il che si riflette nella tariffa di lavorazione.
Passivazione e finitura
Gli elementi di fissaggio inox si affidano a un sottile strato di ossido di cromo. Dopo la lavorazione i pezzi vengono passivati in un bagno acido, come i processi della ASTM A967, per rimuovere il ferro libero e ripristinare lo strato. Un pezzo che salta questo passaggio può arrugginire in una prova in nebbia salina anche se è fatto nella qualità giusta. Non zincare elettroliticamente l’inox martensitico senza consulenza, perché l’idrogeno è un problema a durezza elevata. Si veda infragilimento da idrogeno per i principi.
Cosa scrivere sul disegno
- Qualità e norma. Per esempio 17-4 PH secondo AMS 5643 o ASTM A564, oppure 410 secondo ISO 3506 classe 110.
- Condizione. H1025, per esempio, non solo «17-4».
- Requisito di resistenza o durezza. Resistenza a trazione, snervamento e campo di durezza.
- Processo di filettatura. Rullato prima o dopo l’invecchiamento.
- Passivazione. La norma e la prova, se prevista.
- Risposta magnetica. Se conta, dirlo.
La corrosione nella pratica
Gli acciai inossidabili martensitici mantengono la resistenza alla corrosione solo se il cromo resta in soluzione in superficie. Tre problemi comuni la erodono.
Sensibilizzazione e fascia di rinvenimento. Un pezzo in 410 rinvenuto nella fascia sbagliata, o mantenuto in essa durante la lavorazione, può perdere resistenza alla corrosione e tenacità. Gli stabilimenti lo evitano rinvenendo fuori dalla fascia e raffreddando in fretta nell’attraversarla.
Ferro libero in superficie. Utensili in acciaio, mole e cestelli contaminati lasciano ferro sul pezzo, e quel ferro arrugginisce in un locale umido. La passivazione lo rimuove, quindi richiederla su ogni pezzo inox lavorato.
Fessure e cloruri. Tutte e tre le qualità possono subire vaiolatura in acqua calda con cloruri. Un filetto sotto una rondella è una fessura perfetta. Per l’esposizione costiera o ai sali antighiaccio, il 17-4 PH in condizione sovrainvecchiata come H1025 o H1150 dà una migliore resistenza alla tensocorrosione dell’H900, e una qualità austenitica o duplex può restare la risposta migliore.
Le prove in nebbia salina confrontano le finiture, ma non prevedono la vita in servizio. Se il pezzo conta, chiedere al produttore quali prove ha eseguito sulla stessa lega e sulla stessa finitura.
Esempi
Un bullone per albero di pompa, M12 x 60, in una pompa per acqua dolce. Il 410 bonificato dà resistenza sufficiente a basso costo, con passivazione della superficie. L’acqua non contiene cloruri, quindi la corrosione è lieve.
Un elemento di fissaggio per stelo valvola in una valvola offshore, prigionieri M10, carico elevato. Il 17-4 PH in H1025 offre alta resistenza e migliore resistenza alla tensocorrosione dell’H900. L’acquirente indica la condizione sul disegno e chiede i risultati di durezza di ogni lotto, perché la durezza è un controllo rapido per verificare che l’invecchiamento abbia raggiunto l’obiettivo.
Una piccola spina tornita, 3 mm di diametro, migliaia l’anno. Il 416 si tornisce in fretta e mantiene una finitura lucida. Il carico è leggero e l’ambiente è aria interna asciutta, quindi la minore resistenza alla corrosione è accettabile.
Errori comuni negli ordini
- Scrivere «17-4» senza condizione, così lo stabilimento fornisce ciò che ha a scaffale.
- Dimenticare che H900 e H1150 differiscono di centinaia di MPa in resistenza.
- Specificare 416 per un bullone portante perché è economico da lavorare.
- Omettere la passivazione sul disegno.
- Ritenere un pezzo magnetico un difetto, quando le qualità martensitiche sono magnetiche per natura.
- Zincare elettroliticamente pezzi martensitici senza verificare il rischio da idrogeno.
Una riga sul disegno per ciascuno di questi punti chiude le lacune e richiede un solo minuto per scriverla.
Checklist per la richiesta
- Qualità e condizione, oppure la proprietà richiesta e una qualità aperta.
- Diametro, lunghezza e filetto, con classe di tolleranza.
- Ambiente: cloruri, temperatura, fluido, tipo di carico.
- Certificati: certificato del materiale, registrazione del trattamento termico, risultato di durezza.
- Volume annuo e dimensione del lotto.
Fornendo questi dettagli le offerte riguarderanno lo stesso pezzo. Per iniziare, invii la sua richiesta e la inoltriamo a un massimo di tre produttori che lavorano viteria inox.
Domande frequenti
Gli elementi di fissaggio 410 e 17-4 PH sono magnetici?
Sì. Entrambi hanno una struttura martensitica e rispondono a un magnete, a differenza delle comuni qualità austenitiche 304 e 316, di solito debolmente o non magnetiche. Se la risposta magnetica conta nel suo assemblaggio, una qualità martensitica o PH è la scelta sbagliata.
Quale qualità scegliere per un bullone inox ad alta resistenza?
Per la massima resistenza in un elemento di fissaggio resistente alla corrosione, il 17-4 PH in condizione invecchiata è la risposta abituale, e mantiene la resistenza meglio del 410 in molte misure. Per un pezzo più economico che richiede resistenza moderata e resistenza alla corrosione lieve, il 410 è comune. Il 416 si sceglie soprattutto per i pezzi lavorati meccanicamente, non per bulloni critici a carico.
Il 17-4 PH si può stampare a freddo?
Si può formare in condizione solubilizzata con l'attrezzatura adatta, ma la maggior parte degli elementi in 17-4 PH è lavorata dalla barra, poi rullata e invecchiata. La qualità è rigida, quindi le matrici di stampaggio a freddo si consumano più in fretta. Chieda al produttore quale processo si applica al suo diametro e alla sua quantità.
Serve far produrre questo elemento di fissaggio?
Invii il disegno con la classe e il volume annuo. La abbiniamo a un massimo di 3 produttori che eseguono il processo giusto e rispondiamo entro 24 ore lavorative.
Invia la mia richiesta