Guías / Clases y materiales
Sujetadores inoxidables martensíticos y PH: 410, 416 y 17-4
5 de octubre de 2026
Los aceros inoxidables austeníticos como el 304 y el 316 resisten bien la corrosión pero siguen siendo blandos. Si un sujetador necesita la resistencia de un perno de acero aleado y además debe sobrevivir a la humedad, se pasa a las calidades martensíticas y de endurecimiento por precipitación. Estas calidades tienen muchos nombres en un plano: 410, 416 y 17-4 PH son las tres que los compradores de tornillería especial encuentran con más frecuencia, y se comportan de forma muy distinta.
Esta guía explica qué las distingue, qué hace el tratamiento térmico, dónde encaja cada una y cómo escribir la calidad y el estado en el plano.
Las tres calidades en breve
Inoxidable 410. Un acero martensítico con aproximadamente 11.5 a 13.5 por ciento de cromo y un contenido de carbono de bajo a medio. Se endurece por temple y revenido, como un acero al carbono, y es magnético. La ISO 3506 cubre los sujetadores martensíticos en el grupo C1, con clases de resistencia 50, 70 y 110. La ASTM A193 incluye el 410 como calidad B6 para tornillería.
Inoxidable 416. La versión de corte libre del 410. Una pequeña adición de azufre forma inclusiones blandas que rompen la viruta, así que el 416 se tornea y se rosca con facilidad. El azufre reduce la resistencia a la corrosión y la tenacidad, y la calidad es mala para el conformado en frío. Pertenece al grupo de corte libre de la ISO 3506.
17-4 PH. Un acero de endurecimiento por precipitación, UNS S17400, con aproximadamente 15 a 17.5 por ciento de cromo, 3 a 5 por ciento de níquel y 3 a 5 por ciento de cobre. Su estructura es martensítica y se endurece con un tratamiento de envejecimiento a baja temperatura tras el recocido de solución. Tiene mayor resistencia que el 410 y mejor resistencia a la corrosión. AMS 5643 y ASTM A564 son las especificaciones de barra habituales.
Cómo funciona el tratamiento térmico
El 410 y el 416 se endurecen igual que un acero al carbono: calentamiento a unos 950 a 1010 °C, temple en aceite o aire y revenido. La temperatura de revenido fija la resistencia. Una regla clave es evitar la banda de revenido en torno a 400 a 550 °C, donde la tenacidad cae y la resistencia a la corrosión sufre. Las plantas hacen el revenido por encima de esa banda o muy por debajo.
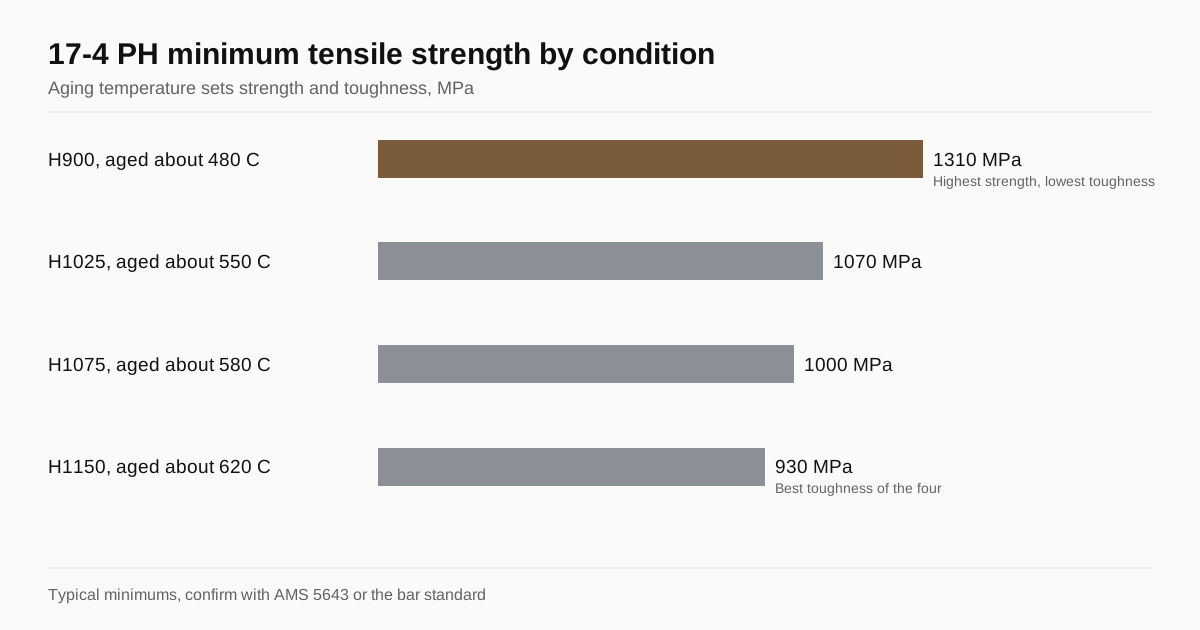
El 17-4 PH parte del estado A, recocido de solución, lo bastante blando para mecanizar y laminar roscas. Después las piezas se envejecen a una temperatura fijada durante aproximadamente una hora. El nombre del estado lleva la temperatura de envejecimiento en grados Fahrenheit.
| Estado | Temperatura de envejecimiento | Resistencia mínima a la tracción típica |
|---|---|---|
| H900 | Aprox. 480 °C | Aprox. 1,310 MPa |
| H1025 | Aprox. 550 °C | Aprox. 1,070 MPa |
| H1075 | Aprox. 580 °C | Aprox. 1,000 MPa |
| H1150 | Aprox. 620 °C | Aprox. 930 MPa |
Una temperatura de envejecimiento más baja da mayor resistencia y menor tenacidad. El H900 tiene la mayor resistencia y la menor tenacidad y resistencia a la fisuración por corrosión bajo tensión, por lo que muchos usuarios marinos y petroleros se quedan en H1025 o por encima. Confirme siempre los valores en la norma aplicable, como la AMS 5643.
El envejecimiento hace que la pieza se contraiga ligeramente, unas pocas centésimas de por ciento. La planta lo tiene en cuenta, y para tolerancias estrechas mecaniza o lamina la rosca a una medida que caiga dentro de tolerancia tras el envejecimiento.
Resistencia y corrosión, lado a lado
| Calidad | Nivel de resistencia | Resistencia a la corrosión | Maquinabilidad | Recalcado en frío |
|---|---|---|---|---|
| 410 | Medio a alto tras temple y revenido | Moderada, aceptable en entornos suaves | Aceptable | Posible en estado recocido |
| 416 | Medio | Inferior al 410 | Muy buena | Mala |
| 17-4 PH | Alto tras envejecimiento | Mejor que el 410, cercana al 304 en muchos medios | Aceptable en estado A | Posible con cuidado, normalmente mecanizado |
| 304 o 316 (referencia) | Bajo a medio, necesita deformación en frío para más | Buena a muy buena | Aceptable | Buena |
Los valores son típicos y dependen del estado y de la sección. Para servicio con cloruros, ninguna de las calidades martensíticas iguala al 316 ni a las calidades dúplex, así que compruebe el entorno antes de elegir.
Dónde encaja cada calidad
410. Piezas de resistencia media en entornos poco corrosivos, como bombas, válvulas y maquinaria en general. Es más barato que el 17-4 PH y tratable térmicamente. La resistencia a la corrosión es mejor cuando la superficie está limpia y pasivada.
416. Piezas mecanizadas como pasadores, tornillos y racores, donde el tiempo de mecanizado es el coste principal y la exposición a la corrosión es leve. Evítelo en pernos críticos a fatiga y donde los sulfuros importen.
17-4 PH. Sujetadores aeroespaciales, de válvulas, de bombas y de petróleo y gas que necesitan alta resistencia con resistencia a la corrosión, desde tornillos pequeños hasta espárragos grandes. Es más caro que el 410 y necesita un proceso más cuidadoso.
Si la aplicación admite una resistencia menor, una calidad austenítica suele ser mejor relación calidad-precio. La comparación de clases de resistencia en clases de tornillería sitúa el inoxidable junto al acero al carbono. Para servicio a alta temperatura o en agua de mar más allá de lo que soportan estas calidades, lea sujetadores de Inconel y Monel.
Proceso de fabricación y coste
La mayoría de los sujetadores de 17-4 PH se mecanizan desde barra con recocido de solución, se laminan o se cortan en rosca en estado A y después se envejecen. Un pequeño número pasa por el recalcado en frío, sobre todo en diámetros menores. El 410 puede recalcarse en frío y forjarse en caliente, y después tratarse térmicamente, y la elección depende del diámetro y del volumen. El 416 casi siempre se mecaniza. Recalcado en frío frente a mecanizado explica por qué el proceso cambia el precio por pieza.
La barra de inoxidable cuesta más que la de acero al carbono y la parte del material en el precio sube. Pida a la planta que cotice con la forma de la barra y el diámetro, y tenga en cuenta que una barra de calidad dura desgasta antes las herramientas, lo que se refleja en la tarifa de mecanizado.
Pasivado y acabado
Los sujetadores inoxidables dependen de una fina capa de óxido de cromo. Tras el mecanizado, las piezas se pasivan en un baño ácido, como los procesos de la ASTM A967, para eliminar el hierro libre y restaurar la capa. Una pieza que se salte este paso puede oxidarse en un ensayo de niebla salina aunque esté hecha en la calidad correcta. No recubra por vía electrolítica el inoxidable martensítico sin asesoramiento, porque el hidrógeno es un problema a dureza alta. Vea fragilización por hidrógeno para los principios.
Qué escribir en el plano
- Calidad y norma. Por ejemplo 17-4 PH según AMS 5643 o ASTM A564, o 410 según ISO 3506 clase 110.
- Estado. H1025, por ejemplo, y no solo «17-4».
- Exigencia de resistencia o dureza. Resistencia a la tracción, límite elástico y rango de dureza.
- Proceso de roscado. Laminada antes o después del envejecimiento.
- Pasivado. La norma y el ensayo, si lo hay.
- Respuesta magnética. Si importa, dígalo.
La corrosión en la práctica
Los aceros inoxidables martensíticos conservan su resistencia a la corrosión solo mientras el cromo permanece en solución en la superficie. Tres problemas habituales la erosionan.
Sensibilización y banda de revenido. Una pieza de 410 revenida en la banda equivocada, o mantenida en ella durante el procesado, puede perder resistencia a la corrosión y tenacidad. Las plantas lo evitan haciendo el revenido fuera de la banda y enfriando rápido al atravesarla.
Hierro libre en la superficie. Las herramientas de acero, las muelas y las cestas contaminadas dejan hierro en la pieza, y ese hierro se oxida en un local húmedo. El pasivado lo elimina, así que pídalo en cada pieza inoxidable mecanizada.
Resquicios y cloruros. Las tres calidades pueden picarse en agua templada con cloruros. Una rosca bajo una arandela es un resquicio perfecto. Para exposición costera o a sales de deshielo, el 17-4 PH en estado sobreenvejecido como H1025 o H1150 da mejor resistencia a la corrosión bajo tensión que el H900, y una calidad austenítica o dúplex puede seguir siendo la mejor respuesta.
Los ensayos de niebla salina comparan acabados, pero no predicen la vida en servicio. Si la pieza importa, pregunte al fabricante qué ensayos ha hecho sobre la misma aleación y el mismo acabado.
Ejemplos
Un perno de eje de bomba, M12 x 60, en una bomba de agua dulce. El 410 templado y revenido da resistencia suficiente a bajo coste, con pasivado para la superficie. El agua no tiene cloruros, así que la corrosión es leve.
Un sujetador de vástago de válvula en una válvula offshore, espárragos M10, carga alta. El 17-4 PH en H1025 ofrece alta resistencia y mejor resistencia a la corrosión bajo tensión que el H900. El comprador indica el estado en el plano y pide los resultados de dureza de cada lote, porque la dureza es una comprobación rápida de que el envejecimiento alcanzó el objetivo.
Un pasador pequeño torneado, 3 mm de diámetro, miles al año. El 416 se tornea rápido y admite un acabado pulido. La carga es ligera y el entorno es aire interior seco, así que la menor resistencia a la corrosión es aceptable.
Errores comunes al pedir
- Escribir «17-4» sin estado, de modo que la planta suministra lo que tenga en el almacén.
- Olvidar que H900 y H1150 difieren en cientos de MPa de resistencia.
- Especificar 416 para un perno portante porque era barato de mecanizar.
- Omitir el pasivado en el plano.
- Creer que una pieza magnética es un defecto, cuando las calidades martensíticas son magnéticas por naturaleza.
- Recubrir por vía electrolítica piezas martensíticas sin comprobar el riesgo de hidrógeno.
Una línea en el plano para cada uno de estos puntos cierra las lagunas, y escribirla lleva un minuto.
Lista de comprobación para la solicitud
- Calidad y estado, o la propiedad que necesita y una calidad abierta.
- Diámetro, longitud y rosca, con clase de tolerancia.
- Entorno: cloruros, temperatura, fluido, tipo de carga.
- Certificados: certificado del material, registro del tratamiento térmico, resultado de dureza.
- Volumen anual y tamaño de la entrega.
Con estos datos las ofertas compararán la misma pieza. Para empezar, envíe su solicitud y la enviamos a un máximo de tres fabricantes que trabajan sujetadores inoxidables.
Preguntas frecuentes
¿Son magnéticos los sujetadores 410 y 17-4 PH?
Sí. Ambos tienen estructura martensítica y responden a un imán, a diferencia de las calidades austeníticas habituales 304 y 316, normalmente poco o nada magnéticas. Si la respuesta magnética importa en su conjunto, una calidad martensítica o PH es la elección equivocada.
¿Qué calidad debo elegir para un perno inoxidable de alta resistencia?
Para la máxima resistencia en un sujetador resistente a la corrosión, el 17-4 PH en estado envejecido es la respuesta habitual, y mantiene la resistencia mejor que el 410 en muchas medidas. Para una pieza más barata que necesita resistencia moderada y resistencia leve a la corrosión, el 410 es común. El 416 se elige sobre todo para piezas mecanizadas, no para pernos críticos en carga.
¿Puede recalcarse en frío el 17-4 PH?
Puede conformarse en estado de solución con el equipo adecuado, pero la mayoría de los sujetadores de 17-4 PH se mecanizan desde la barra, se laminan y se envejecen. La calidad es rígida, así que las matrices de recalcado en frío se desgastan más rápido. Pregunte al fabricante qué proceso se aplica a su diámetro y su cantidad.
¿Necesita fabricar este sujetador?
Envíe el plano con la clase y el volumen anual. Le ponemos en contacto con hasta 3 fabricantes que dominan el proceso adecuado y respondemos en un plazo de 24 horas hábiles.
Enviar mi solicitud