Guides / Classes de qualité et matières
Visserie inox martensitique et PH : 410, 416 et 17-4
5 octobre 2026
Les aciers inoxydables austénitiques comme le 304 et le 316 résistent bien à la corrosion mais restent tendres. Si une fixation doit offrir la résistance d’un boulon en acier allié tout en survivant à l’humidité, on passe aux nuances martensitiques et à durcissement structural. Ces nuances ont de nombreux noms sur un plan : le 410, le 416 et le 17-4 PH sont les trois que les acheteurs de visserie spéciale rencontrent le plus souvent, et ils se comportent très différemment.
Ce guide explique ce qui les distingue, ce que fait le traitement thermique, où chacun convient et comment écrire la nuance et l’état sur le plan.
Les trois nuances en bref
Inox 410. Un acier martensitique avec environ 11.5 à 13.5 pour cent de chrome et une teneur en carbone faible à moyenne. Il durcit par trempe et revenu, comme un acier au carbone, et il est magnétique. L’ISO 3506 couvre les fixations martensitiques dans le groupe C1, avec les classes de qualité 50, 70 et 110. L’ASTM A193 liste le 410 comme nuance B6 pour la boulonnerie.
Inox 416. La version de décolletage du 410. Une petite addition de soufre forme des inclusions tendres qui cassent le copeau, si bien que le 416 se tourne et se filète facilement. Le soufre abaisse la tenue à la corrosion et la ténacité, et la nuance se forme mal à froid. Elle appartient au groupe des nuances de décolletage de l’ISO 3506.
17-4 PH. Un acier à durcissement par précipitation, UNS S17400, avec environ 15 à 17.5 pour cent de chrome, 3 à 5 pour cent de nickel et 3 à 5 pour cent de cuivre. Sa structure est martensitique et il durcit par un traitement de vieillissement à basse température après hypertrempe. Il a une résistance plus élevée que le 410 et une meilleure tenue à la corrosion. L’AMS 5643 et l’ASTM A564 sont les spécifications de barre habituelles.
Comment fonctionne le traitement thermique
Le 410 et le 416 sont durcis comme un acier au carbone : chauffage vers 950 à 1010 °C, trempe à l’huile ou à l’air, puis revenu. La température de revenu fixe la résistance. Une règle clé est d’éviter la plage de revenu autour de 400 à 550 °C, où la ténacité chute et où la tenue à la corrosion souffre. Les usines revenent au-dessus de cette plage ou bien en dessous.
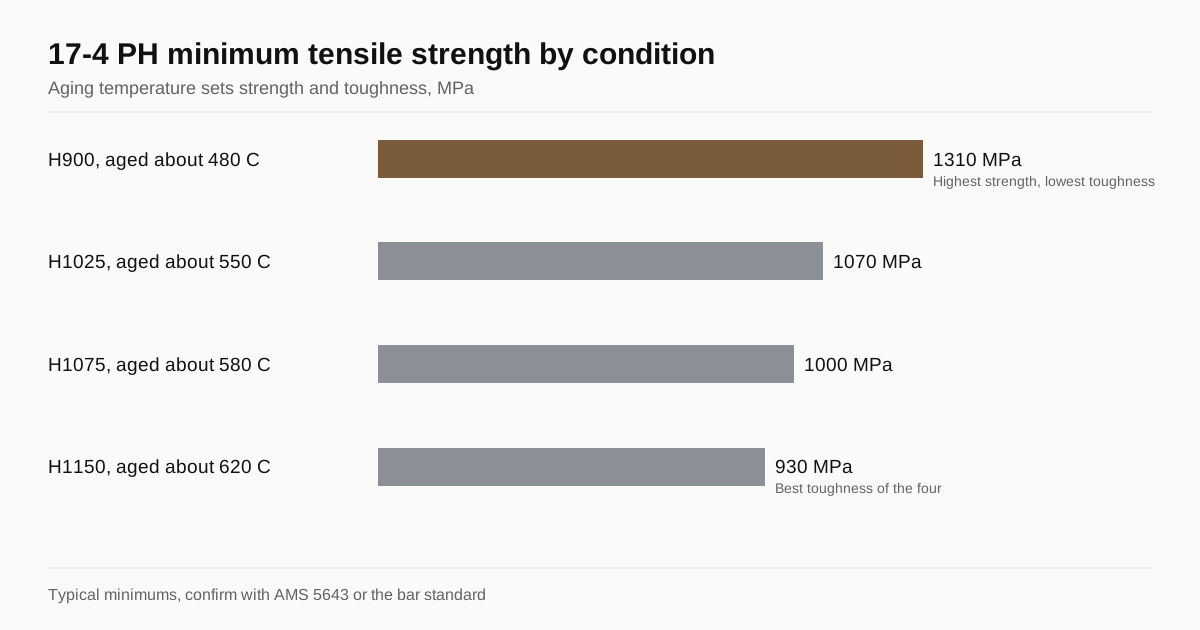
Le 17-4 PH part de l’état A, hypertrempé, assez tendre pour être usiné et pour rouler des filets. Les pièces sont ensuite vieillies à une température donnée pendant environ une heure. Le nom de l’état porte la température de vieillissement en degrés Fahrenheit.
| État | Température de vieillissement | Résistance minimale typique à la traction |
|---|---|---|
| H900 | Environ 480 °C | Environ 1,310 MPa |
| H1025 | Environ 550 °C | Environ 1,070 MPa |
| H1075 | Environ 580 °C | Environ 1,000 MPa |
| H1150 | Environ 620 °C | Environ 930 MPa |
Une température de vieillissement plus basse donne une résistance plus élevée et une ténacité plus basse. Le H900 a la résistance la plus haute, la ténacité la plus basse et la plus faible tenue à la fissuration par corrosion sous contrainte : de nombreux utilisateurs marins et pétroliers restent donc à H1025 ou au-dessus. Confirmez toujours les valeurs dans la norme applicable, comme l’AMS 5643.
Le vieillissement fait légèrement rétrécir la pièce, de quelques centièmes de pour cent. L’usine en tient compte, et pour les tolérances serrées elle usine ou roule le filet à une taille qui tombe dans la tolérance après vieillissement.
Résistance et corrosion côte à côte
| Nuance | Niveau de résistance | Tenue à la corrosion | Usinabilité | Frappe à froid |
|---|---|---|---|---|
| 410 | Moyen à élevé après trempe et revenu | Modérée, correcte en milieu léger | Correcte | Possible à l’état recuit |
| 416 | Moyen | Inférieure au 410 | Très bonne | Mauvaise |
| 17-4 PH | Élevé après vieillissement | Meilleure que le 410, proche du 304 dans de nombreux milieux | Correcte à l’état A | Possible avec soin, généralement usiné |
| 304 ou 316 (référence) | Faible à moyen, écrouissage nécessaire pour plus | Bonne à très bonne | Correcte | Bonne |
Les valeurs sont typiques et dépendent de l’état et de la section. Pour un service en milieu chloruré, aucune des nuances martensitiques n’égale le 316 ou les nuances duplex : vérifiez donc l’environnement avant de choisir.
Où chaque nuance convient
410. Pièces de résistance moyenne en milieu faiblement corrosif, comme les pompes, les vannes et les machines en général. Il est moins cher que le 17-4 PH et traitable thermiquement. La tenue à la corrosion est meilleure quand la surface est propre et passivée.
416. Pièces usinées comme goupilles, vis et raccords, quand le temps d’usinage est le principal coût et l’exposition à la corrosion légère. À éviter pour les boulons critiques en fatigue et là où les sulfures comptent.
17-4 PH. Fixations aéronautiques, de vannes, de pompes et pour le pétrole et le gaz qui demandent une haute résistance avec tenue à la corrosion, de la petite vis au grand goujon. Il est plus cher que le 410 et demande un procédé plus soigné.
Si l’application accepte une résistance plus faible, une nuance austénitique est souvent un meilleur rapport qualité-prix. La comparaison des classes de résistance dans classes de visserie situe l’inox à côté de l’acier au carbone. Pour le service à haute température ou en eau de mer au-delà de ce que ces nuances supportent, lisez visserie Inconel et Monel.
Procédé de fabrication et coût
La plupart des fixations en 17-4 PH sont usinées dans de la barre hypertrempée, roulées ou taillées à l’état A, puis vieillies. Un petit nombre passe en frappe à froid, surtout en petits diamètres. Le 410 peut être frappé à froid et forgé à chaud, puis traité thermiquement, et le choix dépend du diamètre et du volume. Le 416 est presque toujours usiné. Frappe à froid ou usinage explique pourquoi le procédé change le prix à la pièce.
La barre inox coûte plus cher que l’acier au carbone et la part de la matière dans le prix augmente. Demandez à l’usine de chiffrer avec la forme de barre et le diamètre, et notez qu’une barre de nuance dure use plus vite les outils, ce qui se reflète dans le taux d’usinage.
Passivation et finition
Les fixations inox reposent sur une fine couche d’oxyde de chrome. Après usinage, les pièces sont passivées dans un bain acide, comme les procédés de l’ASTM A967, pour éliminer le fer libre et reconstituer la couche. Une pièce qui saute cette étape peut rouiller en essai au brouillard salin même si elle est faite dans la bonne nuance. Ne déposez pas d’électrolytique sur de l’inox martensitique sans conseil, car l’hydrogène est un souci à haute dureté. Voir fragilisation par l’hydrogène pour les principes.
Quoi écrire sur le plan
- Nuance et norme. Par exemple 17-4 PH selon AMS 5643 ou ASTM A564, ou 410 selon ISO 3506 classe 110.
- État. H1025, par exemple, et pas seulement « 17-4 ».
- Exigence de résistance ou de dureté. Résistance à la traction, limite d’élasticité et plage de dureté.
- Procédé de filetage. Roulé avant ou après vieillissement.
- Passivation. La norme et l’essai, le cas échéant.
- Réponse magnétique. Si elle compte, dites-le.
La corrosion en pratique
Les aciers inoxydables martensitiques ne conservent leur tenue à la corrosion que si le chrome reste en solution en surface. Trois problèmes courants la dégradent.
Sensibilisation et plage de revenu. Une pièce en 410 revenue dans la mauvaise plage, ou maintenue dedans pendant le traitement, peut perdre sa tenue à la corrosion et sa ténacité. Les usines l’évitent en revenant hors de la plage et en refroidissant vite en la traversant.
Fer libre en surface. Les outils en acier, les meules et les paniers contaminés laissent du fer sur la pièce, et ce fer rouille dans un local humide. La passivation l’élimine : demandez-la donc sur chaque pièce inox usinée.
Crevasses et chlorures. Les trois nuances peuvent piquer dans une eau chlorurée tiède. Un filet sous une rondelle est une crevasse parfaite. Pour une exposition côtière ou aux sels de déneigement, le 17-4 PH à l’état survieilli comme H1025 ou H1150 donne une meilleure tenue à la corrosion sous contrainte que le H900, et une nuance austénitique ou duplex peut rester la meilleure réponse.
Les essais au brouillard salin comparent des finitions, mais ils ne prédisent pas la durée de vie en service. Si la pièce compte, demandez au fabricant quels essais il a réalisés sur le même alliage et la même finition.
Exemples
Un boulon d’arbre de pompe, M12 x 60, dans une pompe à eau douce. Le 410 trempé et revenu donne assez de résistance à faible coût, avec une passivation pour la surface. L’eau ne contient pas de chlorures, donc la corrosion est faible.
Une fixation de tige de vanne dans une vanne offshore, goujons M10, charge élevée. Le 17-4 PH à H1025 offre une haute résistance et une meilleure tenue à la corrosion sous contrainte que le H900. L’acheteur indique l’état sur le plan et demande les résultats de dureté de chaque lot, car la dureté est un contrôle rapide pour vérifier que le vieillissement a atteint la cible.
Une petite goupille tournée, 3 mm de diamètre, des milliers par an. Le 416 se tourne vite et garde un état de surface poli. La charge est légère et l’environnement est de l’air intérieur sec : la tenue à la corrosion plus faible est donc acceptable.
Erreurs de commande courantes
- Écrire « 17-4 » sans état, si bien que l’usine fournit ce qu’elle a en rayon.
- Oublier que le H900 et le H1150 diffèrent de centaines de MPa en résistance.
- Spécifier du 416 pour un boulon porteur parce qu’il est peu coûteux à usiner.
- Omettre la passivation sur le plan.
- Croire qu’une pièce magnétique est un défaut, alors que les nuances martensitiques sont magnétiques par nature.
- Revêtir des pièces martensitiques sans vérifier le risque lié à l’hydrogène.
Une ligne sur le plan pour chacun de ces points ferme les failles, et cela ne prend qu’une minute à écrire.
Liste de contrôle pour la demande
- Nuance et état, ou la propriété voulue et une nuance ouverte.
- Diamètre, longueur et filet, avec classe de tolérance.
- Environnement : chlorures, température, fluide, type de charge.
- Certificats : certificat matière, relevé de traitement thermique, résultat de dureté.
- Volume annuel et taille de lot.
Donnez ces détails et les offres porteront sur la même pièce. Pour commencer, envoyez votre demande et nous la transmettons à trois fabricants au plus qui travaillent la visserie inox.
Questions fréquentes
Les fixations 410 et 17-4 PH sont-elles magnétiques ?
Oui. Les deux ont une structure martensitique et réagissent à un aimant, contrairement aux nuances austénitiques courantes 304 et 316, généralement faiblement ou non magnétiques. Si la réponse magnétique compte dans votre assemblage, une nuance martensitique ou PH est le mauvais choix.
Quelle nuance choisir pour un boulon inox à haute résistance ?
Pour la plus haute résistance dans une fixation résistant à la corrosion, le 17-4 PH à l'état vieilli est la réponse habituelle, et il tient mieux sa résistance que le 410 dans de nombreuses tailles. Pour une pièce moins chère qui demande une résistance modérée et une tenue correcte à la corrosion légère, le 410 est courant. Le 416 est choisi surtout pour les pièces usinées, pas pour des boulons critiques en charge.
Le 17-4 PH peut-il être frappé à froid ?
Il peut être formé à l'état hypertrempé avec l'équipement adapté, mais la plupart des fixations en 17-4 PH sont usinées dans la barre, puis roulées et vieillies. La nuance est raide, donc les matrices de frappe à froid s'usent plus vite. Demandez au fabricant quel procédé s'applique à votre diamètre et à votre quantité.
Besoin de faire fabriquer cette fixation ?
Envoyez le plan avec la classe et le volume annuel. Nous vous mettons en relation avec 3 fabricants au plus qui maîtrisent le bon procédé, et nous répondons sous 24 heures ouvrées.
Envoyer ma demande