Ratgeber / Festigkeitsklassen und Werkstoffe
Martensitische und ausscheidungshärtende Edelstahlschrauben: 410, 416 und 17-4
5. Oktober 2026
Austenitische Edelstähle wie 304 und 316 sind korrosionsbeständig, bleiben aber weich. Braucht ein Verbindungselement die Festigkeit einer Schraube aus legiertem Stahl und muss dennoch Feuchtigkeit überstehen, wechselt man zu den martensitischen und ausscheidungshärtenden Güten. Diese Güten tragen auf einer Zeichnung viele Namen: 410, 416 und 17-4 PH sind die drei, denen Einkäufer von Sonderverbindungselementen am häufigsten begegnen, und sie verhalten sich recht unterschiedlich.
Dieser Ratgeber erklärt, was sie unterscheidet, was die Wärmebehandlung bewirkt, wo jede passt und wie Sie Güte und Zustand auf der Zeichnung angeben.
Die drei Güten im Überblick
Edelstahl 410. Ein martensitischer Stahl mit etwa 11.5 bis 13.5 Prozent Chrom und niedrigem bis mittlerem Kohlenstoffgehalt. Er härtet durch Vergüten wie ein Kohlenstoffstahl und ist magnetisch. ISO 3506 erfasst martensitische Verbindungselemente in der Gruppe C1, mit den Festigkeitsklassen 50, 70 und 110. ASTM A193 führt 410 als Güte B6 für Verschraubungen.
Edelstahl 416. Die Automatenstahl-Version von 410. Ein geringer Schwefelzusatz bildet weiche Einschlüsse, die den Span brechen, daher lässt sich 416 leicht drehen und mit Gewinde versehen. Der Schwefel senkt Korrosionsbeständigkeit und Zähigkeit, und die Güte eignet sich schlecht zum Kaltumformen. Sie gehört in ISO 3506 zur Gruppe der Automatenstähle.
17-4 PH. Ein ausscheidungshärtender Stahl, UNS S17400, mit etwa 15 bis 17.5 Prozent Chrom, 3 bis 5 Prozent Nickel und 3 bis 5 Prozent Kupfer. Das Gefüge ist martensitisch, und er härtet durch eine Auslagerung bei niedriger Temperatur nach dem Lösungsglühen. Er hat eine höhere Festigkeit als 410 und eine bessere Korrosionsbeständigkeit. AMS 5643 und ASTM A564 sind die üblichen Stangenspezifikationen.
Wie die Wärmebehandlung funktioniert
410 und 416 werden wie ein Kohlenstoffstahl gehärtet: auf etwa 950 bis 1010 °C erwärmen, in Öl oder Luft abschrecken und anlassen. Die Anlasstemperatur bestimmt die Festigkeit. Eine wichtige Regel lautet, das Anlassband um 400 bis 550 °C zu meiden, in dem die Zähigkeit sinkt und die Korrosionsbeständigkeit leidet. Werke lassen oberhalb dieses Bandes oder weit darunter an.
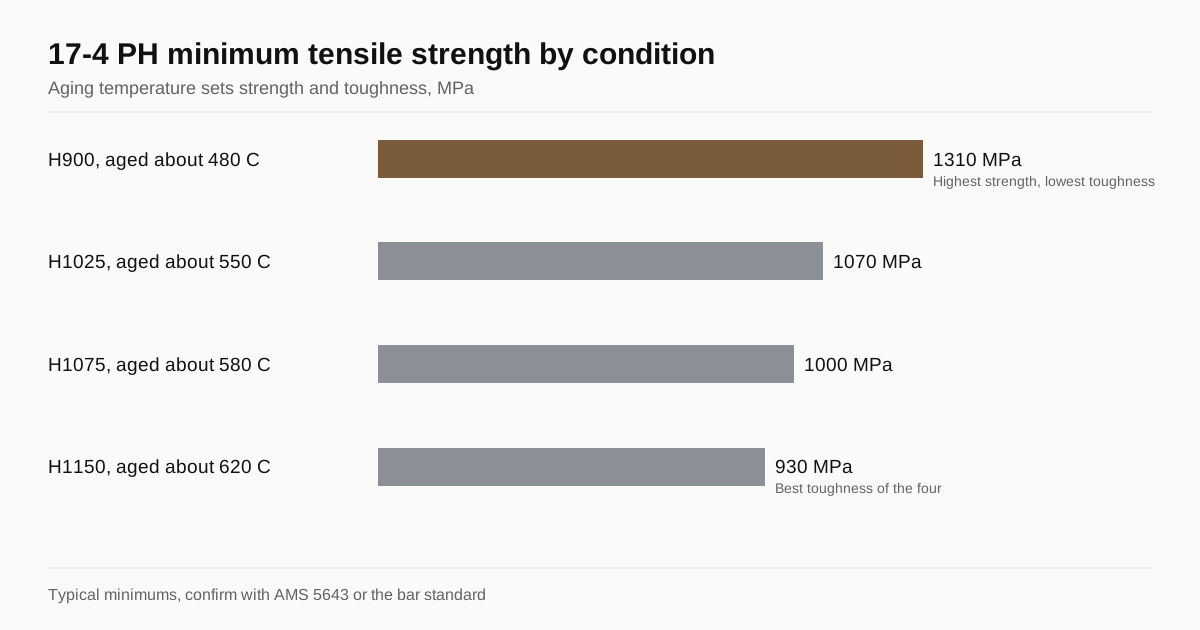
17-4 PH beginnt im Zustand A, lösungsgeglüht, der weich genug zum Zerspanen und Gewindewalzen ist. Die Teile werden dann etwa eine Stunde bei einer festgelegten Temperatur ausgelagert. Der Name des Zustands trägt die Auslagerungstemperatur in Grad Fahrenheit.
| Zustand | Auslagerungstemperatur | Typische Mindest-Zugfestigkeit |
|---|---|---|
| H900 | Etwa 480 °C | Etwa 1,310 MPa |
| H1025 | Etwa 550 °C | Etwa 1,070 MPa |
| H1075 | Etwa 580 °C | Etwa 1,000 MPa |
| H1150 | Etwa 620 °C | Etwa 930 MPa |
Eine niedrigere Auslagerungstemperatur ergibt höhere Festigkeit und geringere Zähigkeit. H900 hat die höchste Festigkeit und die geringste Zähigkeit und Beständigkeit gegen Spannungsrisskorrosion, daher bleiben viele Anwender in der Schifffahrt und im Ölfeld bei H1025 oder darüber. Prüfen Sie die Zahlen stets in der geltenden Norm, etwa AMS 5643.
Das Auslagern lässt das Teil leicht schrumpfen, um einige Hundertstel Prozent. Das Werk berücksichtigt das, und bei engen Toleranzen zerspant oder walzt es das Gewinde auf ein Maß, das nach dem Auslagern in der Toleranz liegt.
Festigkeit und Korrosion im Vergleich
| Güte | Festigkeitsniveau | Korrosionsbeständigkeit | Zerspanbarkeit | Kaltstauchen |
|---|---|---|---|---|
| 410 | Mittel bis hoch nach Vergüten | Mäßig, ordentlich in milden Umgebungen | Ordentlich | Im geglühten Zustand möglich |
| 416 | Mittel | Geringer als 410 | Sehr gut | Schlecht |
| 17-4 PH | Hoch nach Auslagern | Besser als 410, in vielen Medien nahe 304 | Ordentlich im Zustand A | Mit Sorgfalt möglich, meist gedreht |
| 304 oder 316 (Referenz) | Niedrig bis mittel, für mehr ist Kaltverfestigung nötig | Gut bis sehr gut | Ordentlich | Gut |
Die Werte sind typisch und hängen von Zustand und Querschnitt ab. Bei Chloridbelastung erreicht keine der martensitischen Güten 316 oder die Duplexgüten, prüfen Sie also die Umgebung vor der Wahl.
Wo jede Güte passt
410. Teile mittlerer Festigkeit in mild korrosiver Umgebung, etwa in Pumpen, Ventilen und im allgemeinen Maschinenbau. Er ist günstiger als 17-4 PH und wärmebehandelbar. Die Korrosionsbeständigkeit ist am besten bei sauberer, passivierter Oberfläche.
416. Gedrehte Teile wie Stifte, Schrauben und Fittings, bei denen die Zerspanungszeit der Hauptkostenfaktor und die Korrosionsbelastung mild ist. Meiden Sie sie bei ermüdungskritischen Schrauben und dort, wo Sulfide zählen.
17-4 PH. Verbindungselemente für Luftfahrt, Ventile, Pumpen sowie Öl und Gas, die hohe Festigkeit bei Korrosionsbeständigkeit brauchen, in Größen von kleinen Schrauben bis zu großen Stiftschrauben. Er ist teurer als 410 und verlangt einen sorgfältigeren Fertigungsweg.
Kann die Anwendung eine geringere Festigkeit akzeptieren, ist eine austenitische Güte oft das bessere Preis-Leistungs-Verhältnis. Der Vergleich der Festigkeitsklassen in Festigkeitsklassen von Schrauben stellt Edelstahl neben Kohlenstoffstahl. Für Hochtemperatur- oder Seewassereinsatz jenseits dessen, was diese Güten leisten, lesen Sie Inconel- und Monel-Verbindungselemente.
Fertigungsweg und Kosten
Die meisten Verbindungselemente aus 17-4 PH werden aus lösungsgeglühter Stange gedreht, im Zustand A gewalzt oder geschnitten und dann ausgelagert. Eine kleine Zahl durchläuft das Kaltstauchen, meist in kleineren Durchmessern. 410 kann kaltgestaucht und gesenkgeschmiedet und dann wärmebehandelt werden, und die Wahl hängt von Durchmesser und Stückzahl ab. 416 wird fast immer gedreht. Kaltstauchen, Zerspanen und Gesenkschmieden im Vergleich erklärt, warum der Fertigungsweg den Stückpreis verändert.
Edelstahlstange ist teurer als Kohlenstoffstahl, und der Werkstoffanteil am Preis steigt. Bitten Sie das Werk, mit Stangenform und Durchmesser anzubieten, und beachten Sie, dass Stangen einer harten Güte die Werkzeuge schneller verschleißen, was sich im Zerspanungssatz niederschlägt.
Passivieren und Oberfläche
Edelstahl-Verbindungselemente verlassen sich auf eine dünne Chromoxidschicht. Nach dem Zerspanen werden die Teile in einem Säurebad passiviert, etwa nach den Verfahren in ASTM A967, um freies Eisen zu entfernen und die Schicht wiederherzustellen. Ein Teil, das diesen Schritt auslässt, kann im Salzsprühtest rosten, selbst wenn es aus der richtigen Güte besteht. Galvanisieren Sie martensitischen Edelstahl nicht ohne Beratung, da Wasserstoff bei hoher Härte ein Problem ist. Die Grundlagen finden Sie unter Wasserstoffversprödung.
Was auf die Zeichnung gehört
- Güte und Norm. Zum Beispiel 17-4 PH nach AMS 5643 oder ASTM A564, oder 410 nach ISO 3506 Klasse 110.
- Zustand. H1025 zum Beispiel, nicht nur “17-4”.
- Anforderung an Festigkeit oder Härte. Zugfestigkeit, Streckgrenze und Härtebereich.
- Gewindeverfahren. Gewalzt vor oder nach dem Auslagern.
- Passivieren. Die Norm und gegebenenfalls die Prüfung.
- Magnetisches Verhalten. Wenn es zählt, sagen Sie es.
Korrosion in der Praxis
Martensitische Edelstähle behalten ihre Korrosionsbeständigkeit nur, solange das Chrom an der Oberfläche in Lösung bleibt. Drei verbreitete Probleme untergraben das.
Sensibilisierung und Anlassband. Ein 410-Teil, das im falschen Band angelassen oder bei der Bearbeitung dort gehalten wird, kann Korrosionsbeständigkeit und Zähigkeit verlieren. Werke vermeiden das, indem sie außerhalb des Bandes anlassen und rasch durch es hindurch abkühlen.
Freies Eisen auf der Oberfläche. Stahlwerkzeuge, Schleifscheiben und verunreinigte Körbe hinterlassen Eisen auf dem Teil, und das Eisen rostet in feuchter Umgebung. Passivieren entfernt es, verlangen Sie es daher bei jedem gedrehten Edelstahlteil.
Spalten und Chloride. Alle drei Güten können in warmem Chloridwasser Lochfraß bekommen. Ein Gewinde unter einer Scheibe ist ein perfekter Spalt. Bei Küstenlage oder Streusalz bietet 17-4 PH in einem überalterten Zustand wie H1025 oder H1150 bessere Beständigkeit gegen Spannungsrisskorrosion als H900, und eine austenitische oder Duplexgüte kann dennoch die bessere Antwort sein.
Salzsprühtests vergleichen Oberflächen, sagen aber die Lebensdauer im Einsatz nicht voraus. Kommt es auf das Teil an, fragen Sie den Hersteller, welche Prüfungen er an derselben Legierung und derselben Oberfläche durchgeführt hat.
Beispiele
Eine Pumpenwellen-Schraube M12 x 60 in einer Süßwasserpumpe. 410, vergütet, liefert genug Festigkeit bei niedrigen Kosten, mit Passivierung für die Oberfläche. Das Wasser enthält keine Chloride, die Korrosion ist also mild.
Ein Ventilspindel-Verbindungselement in einem Offshore-Ventil, Stiftschrauben M10, hohe Last. 17-4 PH im Zustand H1025 bietet hohe Festigkeit und bessere Beständigkeit gegen Spannungsrisskorrosion als H900. Der Einkäufer gibt den Zustand auf der Zeichnung an und verlangt Härteergebnisse für jedes Los, denn die Härte ist eine schnelle Prüfung, ob die Auslagerung das Ziel erreicht hat.
Ein kleiner gedrehter Stift, 3 mm Durchmesser, Tausende pro Jahr. 416 dreht schnell und hält eine polierte Oberfläche. Die Last ist gering und die Umgebung trockene Raumluft, daher ist die geringere Korrosionsbeständigkeit akzeptabel.
Häufige Fehler beim Bestellen
- “17-4” ohne Zustand zu schreiben, sodass das Werk liefert, was im Regal liegt.
- Zu vergessen, dass sich H900 und H1150 in der Festigkeit um Hunderte MPa unterscheiden.
- 416 für eine tragende Schraube vorzugeben, weil es sich günstig zerspanen lässt.
- Das Passivieren auf der Zeichnung auszulassen.
- Ein magnetisches Teil für einen Mangel zu halten, obwohl martensitische Güten von Natur aus magnetisch sind.
- Martensitische Teile zu galvanisieren, ohne das Wasserstoffrisiko zu prüfen.
Eine Zeile auf der Zeichnung für jeden dieser Punkte schließt die Lücken, und sie ist in einer Minute geschrieben.
Checkliste für die Anfrage
- Güte und Zustand, oder die gewünschte Eigenschaft und eine offene Güte.
- Durchmesser, Länge und Gewinde, mit Toleranzklasse.
- Umgebung: Chlorid, Temperatur, Medium, Lastart.
- Zeugnisse: Werkstoffzeugnis, Wärmebehandlungsnachweis, Härteergebnis.
- Jahresmenge und Abrufgröße.
Geben Sie diese Angaben, dann vergleichen die Angebote dasselbe Teil. Zum Einstieg senden Sie Ihre Anfrage, und wir leiten sie an bis zu drei Hersteller weiter, die mit Edelstahl-Verbindungselementen arbeiten.
Häufig gestellte Fragen
Sind Verbindungselemente aus 410 und 17-4 PH magnetisch?
Ja. Beide haben ein martensitisches Gefüge und reagieren auf einen Magneten, anders als die gängigen austenitischen Güten 304 und 316, die meist schwach oder nicht magnetisch sind. Kommt es in Ihrer Baugruppe auf magnetisches Verhalten an, ist eine martensitische oder PH-Güte die falsche Wahl.
Welche Güte soll ich für eine hochfeste Edelstahlschraube wählen?
Für die höchste Festigkeit bei einem korrosionsbeständigen Verbindungselement ist 17-4 PH im ausgelagerten Zustand die übliche Antwort, und es hält die Festigkeit in vielen Größen besser als 410. Für ein günstigeres Teil mit mittlerer Festigkeit und milder Korrosionsbeständigkeit ist 410 gängig. 416 wird vor allem für gedrehte Teile gewählt, nicht für lastkritische Schrauben.
Lässt sich 17-4 PH kaltstauchen?
Im lösungsgeglühten Zustand ist es mit geeigneten Anlagen umformbar, doch die meisten Verbindungselemente aus 17-4 PH werden aus der Stange gedreht, dann gewalzt und ausgelagert. Die Güte ist steif, daher verschleißen Kaltstauchmatrizen schneller. Fragen Sie den Hersteller, welcher Weg bei Ihrem Durchmesser und Ihrer Menge gilt.
Sie brauchen dieses Verbindungselement?
Senden Sie die Zeichnung mit Festigkeitsklasse und Jahresmenge. Wir vermitteln bis zu 3 Hersteller, die den passenden Fertigungsweg fahren, und antworten innerhalb von 24 Geschäftsstunden.
Anfrage senden