Руководства / Классы прочности и материалы
Мартенситный и дисперсионно-твердеющий нержавеющий крепёж: 410, 416 и 17-4
5 октября 2026 г.
Аустенитные нержавеющие стали, такие как 304 и 316, хорошо противостоят коррозии, но остаются мягкими. Если крепежу нужна прочность болта из легированной стали, а он при этом должен выдерживать влагу, переходят на мартенситные и дисперсионно-твердеющие марки. В чертеже у этих марок много названий: 410, 416 и 17-4 PH это три, которые покупатели нестандартного крепежа встречают чаще всего, и ведут они себя совершенно по-разному.
Это руководство объясняет, чем они отличаются, что делает термообработка, где подходит каждая марка и как указать в чертеже марку и состояние.
Три марки кратко
Нержавеющая сталь 410. Мартенситная сталь с примерно 11.5 до 13.5 процента хрома и низким или средним содержанием углерода. Закаливается закалкой и отпуском, как углеродистая сталь, и магнитна. ISO 3506 охватывает мартенситный крепёж в группе C1 с классами прочности 50, 70 и 110. ASTM A193 включает 410 как марку B6 для болтовых соединений.
Нержавеющая сталь 416. Автоматная версия 410. Небольшая добавка серы образует мягкие включения, которые ломают стружку, поэтому 416 легко точится и нарезается. Сера снижает коррозионную стойкость и вязкость, а для холодной формовки марка плохая. В ISO 3506 она относится к группе автоматных сталей.
17-4 PH. Дисперсионно-твердеющая сталь, UNS S17400, примерно с 15 до 17.5 процента хрома, 3 до 5 процентов никеля и 3 до 5 процентов меди. По структуре мартенситная, упрочняется старением при низкой температуре после закалки на твёрдый раствор. Прочность у неё выше, чем у 410, и коррозионная стойкость лучше. Обычные спецификации на пруток: AMS 5643 и ASTM A564.
Как работает термообработка
410 и 416 упрочняют так же, как углеродистую сталь: нагрев примерно до 950 до 1010 °C, закалка в масле или на воздухе и отпуск. Температура отпуска определяет прочность. Важное правило: не попадать в диапазон отпускной хрупкости около 400 до 550 °C, где вязкость падает и страдает коррозионная стойкость. Заводы отпускают выше этого диапазона или значительно ниже.
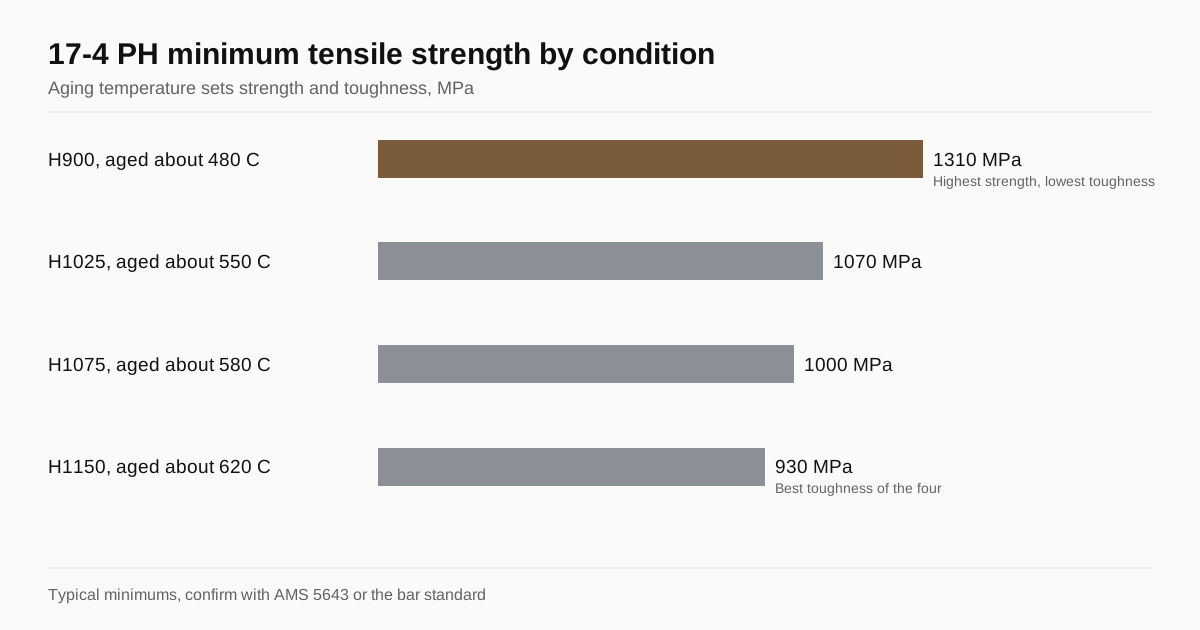
17-4 PH начинается в состоянии A, закалка на твёрдый раствор, достаточно мягком для обработки и накатки резьбы. Затем детали выдерживают при заданной температуре примерно один час. В названии состояния заложена температура старения в градусах Фаренгейта.
| Состояние | Температура старения | Типичный минимальный предел прочности |
|---|---|---|
| H900 | Около 480 °C | Около 1,310 MPa |
| H1025 | Около 550 °C | Около 1,070 MPa |
| H1075 | Около 580 °C | Около 1,000 MPa |
| H1150 | Около 620 °C | Около 930 MPa |
Более низкая температура старения даёт более высокую прочность и более низкую вязкость. У H900 самая высокая прочность и самые низкие вязкость и стойкость к коррозионному растрескиванию под напряжением, поэтому многие морские и нефтепромысловые пользователи остаются на H1025 или выше. Всегда сверяйте значения с применимым стандартом, например AMS 5643.
При старении деталь слегка усаживается, на несколько сотых долей процента. Завод это учитывает, а при жёстких допусках обрабатывает или накатывает резьбу до размера, который после старения попадает в допуск.
Прочность и коррозия рядом
| Марка | Уровень прочности | Коррозионная стойкость | Обрабатываемость | Холодная высадка |
|---|---|---|---|---|
| 410 | Средняя до высокой после закалки и отпуска | Умеренная, удовлетворительная в мягких средах | Удовлетворительная | Возможна в отожжённом состоянии |
| 416 | Средняя | Ниже, чем у 410 | Очень хорошая | Плохая |
| 17-4 PH | Высокая после старения | Лучше, чем у 410, близка к 304 во многих средах | Удовлетворительная в состоянии A | Возможна с осторожностью, обычно обработка резанием |
| 304 или 316 (для сравнения) | Низкая до средней, для большей нужна холодная деформация | От хорошей до очень хорошей | Удовлетворительная | Хорошая |
Значения типичные и зависят от состояния и размера сечения. Для работы с хлоридами ни одна мартенситная марка не равна 316 или дуплексным маркам, поэтому проверьте среду до выбора.
Где подходит каждая марка
410. Детали средней прочности в слабоагрессивных средах, например насосы, задвижки и общее машиностроение. Дешевле 17-4 PH и поддаётся термообработке. Коррозионная стойкость лучше всего, когда поверхность чистая и пассивирована.
416. Обработанные детали вроде штифтов, винтов и фитингов, где главная статья затрат это время обработки, а воздействие коррозии слабое. Избегайте её для болтов, критичных по усталости, и там, где важны сульфиды.
17-4 PH. Крепёж для авиации, задвижек, насосов и нефтегазовой отрасли, которому нужна высокая прочность с коррозионной стойкостью, в размерах от малых винтов до крупных шпилек. Дороже 410 и требует более тщательной технологии.
Если применение допускает меньшую прочность, аустенитная марка часто выгоднее. Сравнение классов прочности в классах прочности крепежа ставит нержавеющую сталь рядом с углеродистой. Для высоких температур или морской воды сверх того, что выдерживают эти марки, прочтите о крепеже из Inconel и Monel.
Технология производства и стоимость
Большая часть крепежа из 17-4 PH вытачивается из прутка, закалённого на твёрдый раствор, резьба накатывается или нарезается в состоянии A, а затем проводится старение. Небольшая часть проходит холодную высадку, в основном малых диаметров. 410 можно высаживать в холодном состоянии и штамповать горячим способом, затем термообрабатывать, и выбор зависит от диаметра и объёма. 416 почти всегда обрабатывают резанием. Холодная высадка и обработка резанием объясняют, почему технология меняет цену за штуку.
Пруток из нержавеющей стали дороже углеродистого, и доля материала в цене растёт. Попросите завод делать предложение с указанием формы прутка и диаметра и учтите, что пруток твёрдой марки быстрее изнашивает инструмент, что отражается в ставке за обработку.
Пассивация и отделка
Нержавеющий крепёж опирается на тонкий слой оксида хрома. После обработки детали пассивируют в кислотной ванне, например по процессам ASTM A967, чтобы удалить свободное железо и восстановить слой. Деталь без этого этапа может заржаветь в испытании соляным туманом, даже если сделана из нужной марки. Не покрывайте мартенситную нержавеющую сталь гальванически без консультации, поскольку водород опасен при высокой твёрдости. Принципы см. в водородном охрупчивании.
Что написать в чертеже
- Марка и стандарт. Например 17-4 PH по AMS 5643 или ASTM A564 либо 410 по ISO 3506 класс 110.
- Состояние. Например H1025, а не просто «17-4».
- Требование к прочности или твёрдости. Предел прочности, предел текучести и диапазон твёрдости.
- Процесс резьбы. Накатка до или после старения.
- Пассивация. Стандарт и испытание, если есть.
- Магнитный отклик. Если он важен, укажите это.
Коррозия на практике
Мартенситные нержавеющие стали сохраняют коррозионную стойкость только пока хром остаётся в растворе у поверхности. Три распространённые проблемы подрывают это.
Сенсибилизация и диапазон отпуска. Деталь 410, отпущенная в неверном диапазоне или выдержанная в нём при обработке, может потерять коррозионную стойкость и вязкость. Заводы избегают этого, отпуская вне диапазона и быстро охлаждая при его прохождении.
Свободное железо на поверхности. Стальной инструмент, шлифовальные круги и загрязнённые корзины оставляют железо на детали, и оно ржавеет во влажном помещении. Пассивация его удаляет, поэтому требуйте её для каждой обработанной детали из нержавеющей стали.
Щели и хлориды. Все три марки могут подвергаться питтингу в тёплой воде с хлоридами. Резьба под шайбой это идеальная щель. При воздействии побережья или противогололёдной соли 17-4 PH в состоянии перестаривания, таком как H1025 или H1150, даёт лучшую стойкость к коррозионному растрескиванию под напряжением, чем H900, а аустенитная или дуплексная марка может всё равно оказаться лучшим ответом.
Испытания соляным туманом сравнивают покрытия, но не предсказывают срок службы. Если деталь важна, спросите производителя, какие испытания он проводил на том же сплаве и с той же отделкой.
Примеры
Болт вала насоса, M12 x 60, в насосе для пресной воды. 410 после закалки и отпуска даёт достаточную прочность при низкой стоимости, с пассивацией поверхности. В воде нет хлоридов, поэтому коррозия слабая.
Крепёж штока задвижки на морской задвижке, шпильки M10, большая нагрузка. 17-4 PH в H1025 даёт высокую прочность и лучшую стойкость к растрескиванию под напряжением, чем H900. Покупатель указывает состояние в чертеже и запрашивает результаты твёрдости по каждой партии, потому что твёрдость это быстрая проверка того, что старение достигло цели.
Небольшой точёный штифт, диаметр 3 mm, тысячи в год. 416 быстро точится и держит полированную поверхность. Нагрузка лёгкая, среда сухой воздух в помещении, поэтому более низкая коррозионная стойкость приемлема.
Частые ошибки при заказе
- Писать «17-4» без состояния, и завод поставляет то, что есть на полке.
- Забывать, что H900 и H1150 различаются по прочности на сотни MPa.
- Указывать 416 для несущего болта, потому что он дёшево обрабатывается.
- Пропускать пассивацию в чертеже.
- Считать магнитную деталь браком, хотя мартенситные марки магнитны по природе.
- Покрывать мартенситные детали гальванически, не проверив риск водорода.
Одна строка в чертеже по каждому из этих пунктов закрывает пробелы, и на её написание уходит минута.
Контрольный список для запроса
- Марка и состояние либо нужное Вам свойство и открытая марка.
- Диаметр, длина и резьба с классом допуска.
- Среда: хлориды, температура, жидкость, тип нагрузки.
- Сертификаты: сертификат на материал, запись о термообработке, результат твёрдости.
- Годовой объём и размер поставки.
Укажите эти данные, и предложения будут сравнивать одну и ту же деталь. Для начала отправьте запрос, и мы передадим его не более чем трём производителям, которые работают с нержавеющим крепежом.
Часто задаваемые вопросы
Магнитен ли крепёж 410 и 17-4 PH?
Да. У обоих мартенситная структура, и они реагируют на магнит, в отличие от распространённых аустенитных марок 304 и 316, которые обычно слабомагнитны или немагнитны. Если магнитный отклик важен в Вашей сборке, мартенситная или дисперсионно-твердеющая марка не подойдёт.
Какую марку выбрать для высокопрочного болта из нержавеющей стали?
Для наибольшей прочности в коррозионностойком крепеже обычный ответ 17-4 PH в состоянии после старения, и во многих размерах он держит прочность лучше 410. Для более дешёвой детали, которой нужна умеренная прочность и слабая коррозионная стойкость, обычен 410. 416 выбирают главным образом для обработанных деталей, а не для ответственных несущих болтов.
Можно ли делать 17-4 PH холодной высадкой?
Его можно формовать в состоянии после закалки на твёрдый раствор на подходящем оборудовании, но большинство крепежа из 17-4 PH вытачивают из прутка, затем накатывают резьбу и проводят старение. Марка жёсткая, поэтому матрицы холодной высадки изнашиваются быстрее. Спросите производителя, какая технология подходит для Вашего диаметра и количества.
Нужно изготовить этот крепёж?
Отправьте чертёж с классом прочности и годовым объёмом. Мы подберём до 3 производителей с подходящей технологией и ответим в течение 24 рабочих часов.
Отправить запрос