Gidsen / Sterkteklassen en materialen
Martensitische en PH roestvast stalen bevestigingsmiddelen: 410, 416 en 17-4
5 oktober 2026
Austenitische roestvast stalen zoals 304 en 316 zijn goed bestand tegen corrosie, maar blijven zacht. Heeft een bevestigingsmiddel de sterkte van een stalen bout nodig en moet het toch vocht overleven, dan stapt u over op de martensitische en precipitatiehardende kwaliteiten. Die kwaliteiten hebben op een tekening veel namen: 410, 416 en 17-4 PH zijn de drie die kopers van maatwerk bevestigingsmiddelen het vaakst tegenkomen, en ze gedragen zich heel verschillend.
Deze gids legt uit wat ze onderscheidt, wat de warmtebehandeling doet, waar elke kwaliteit past en hoe u de kwaliteit en de toestand op de tekening schrijft.
De drie kwaliteiten in het kort
Roestvast staal 410. Een martensitisch staal met ongeveer 11.5 tot 13.5 procent chroom en een laag tot middelhoog koolstofgehalte. Het hardt door harden en ontlaten, net als koolstofstaal, en is magnetisch. ISO 3506 behandelt martensitische bevestigingsmiddelen in de C1-groep, met sterkteklassen 50, 70 en 110. ASTM A193 vermeldt 410 als kwaliteit B6 voor bouten.
Roestvast staal 416. De automatenversie van 410. Een kleine toevoeging van zwavel vormt zachte insluitsels die de spaan breken, dus 416 draait en tapt makkelijk. De zwavel verlaagt de corrosiebestendigheid en de taaiheid, en de kwaliteit is slecht voor koudvormen. Het valt in de automatengroep van ISO 3506.
17-4 PH. Een precipitatiehardend staal, UNS S17400, met ongeveer 15 tot 17.5 procent chroom, 3 tot 5 procent nikkel en 3 tot 5 procent koper. Het is martensitisch van structuur en hardt door een verouderingsbehandeling bij lage temperatuur na oplosgloeien. Het heeft een hogere sterkte dan 410 en betere corrosiebestendigheid. AMS 5643 en ASTM A564 zijn de gebruikelijke staafspecificaties.
Hoe de warmtebehandeling werkt
410 en 416 worden op dezelfde manier gehard als koolstofstaal: verhitten tot ongeveer 950 tot 1010 °C, afschrikken in olie of lucht en ontlaten. De ontlaattemperatuur bepaalt de sterkte. Een belangrijke regel is om uit het ontlaatgebied rond 400 tot 550 °C te blijven, waar de taaiheid daalt en de corrosiebestendigheid lijdt. Fabrieken ontlaten boven dat gebied of ruim eronder.
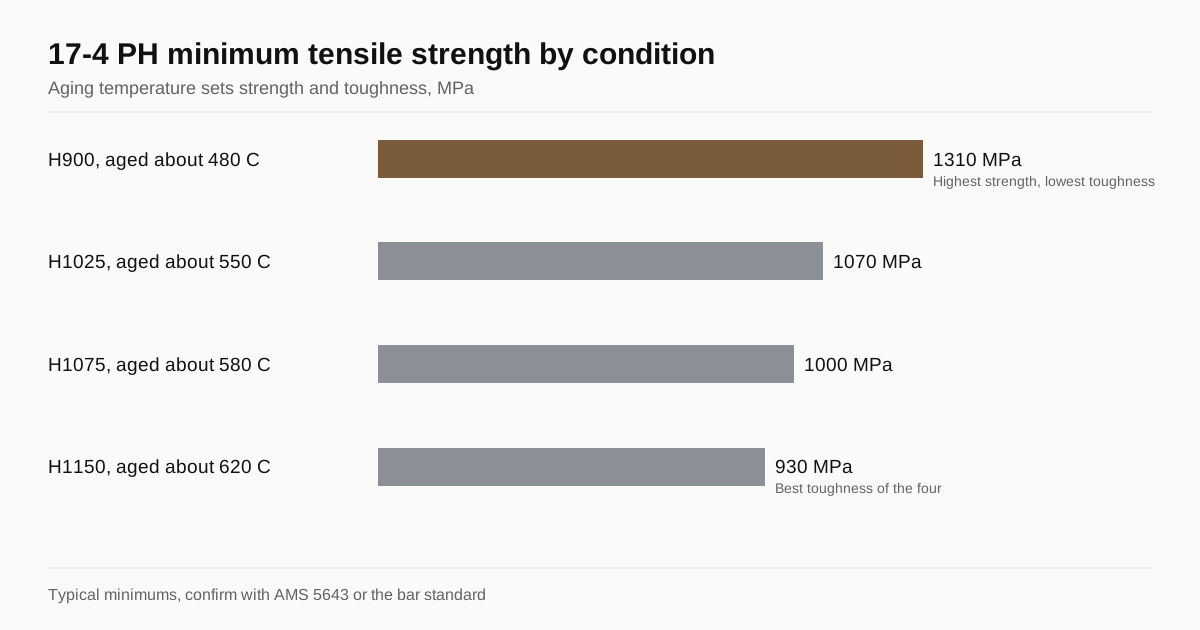
17-4 PH begint in toestand A, oplosgegloeid, die zacht genoeg is om te verspanen en draad te rollen. De onderdelen worden daarna ongeveer een uur verouderd bij een vaste temperatuur. De naam van de toestand bevat de verouderingstemperatuur in graden Fahrenheit.
| Toestand | Verouderingstemperatuur | Typische minimale treksterkte |
|---|---|---|
| H900 | Ongeveer 480 °C | Ongeveer 1,310 MPa |
| H1025 | Ongeveer 550 °C | Ongeveer 1,070 MPa |
| H1075 | Ongeveer 580 °C | Ongeveer 1,000 MPa |
| H1150 | Ongeveer 620 °C | Ongeveer 930 MPa |
Een lagere verouderingstemperatuur geeft hogere sterkte en lagere taaiheid. H900 heeft de hoogste sterkte en de laagste taaiheid en weerstand tegen spanningscorrosie, dus veel gebruikers in de scheepvaart en olievelden blijven bij H1025 of hoger. Bevestig de waarden altijd in de geldende norm, zoals AMS 5643.
Veroudering laat het onderdeel iets krimpen, met enkele honderdsten van een procent. De fabriek houdt hier rekening mee en verspaant of rolt voor nauwe toleranties de draad op een maat die na veroudering binnen de tolerantie valt.
Sterkte en corrosie naast elkaar
| Kwaliteit | Sterkteniveau | Corrosiebestendigheid | Verspaanbaarheid | Koudstuiken |
|---|---|---|---|---|
| 410 | Gemiddeld tot hoog na harden en ontlaten | Matig, redelijk in milde omgevingen | Redelijk | Mogelijk in gegloeide toestand |
| 416 | Gemiddeld | Lager dan 410 | Zeer goed | Slecht |
| 17-4 PH | Hoog na veroudering | Beter dan 410, bijna 304 in veel media | Redelijk in toestand A | Mogelijk met zorg, meestal verspaand |
| 304 of 316 (referentie) | Laag tot gemiddeld, voor meer is koudvervorming nodig | Goed tot zeer goed | Redelijk | Goed |
De waarden zijn typisch en hangen af van toestand en doorsnede. Voor gebruik met chloriden evenaart geen van de martensitische kwaliteiten 316 of de duplexkwaliteiten, dus controleer de omgeving voordat u kiest.
Waar elke kwaliteit past
410. Onderdelen met middelhoge sterkte in licht corrosieve omgevingen, zoals pompen, kleppen en algemene machines. Het is goedkoper dan 17-4 PH en warmtebehandelbaar. De corrosiebestendigheid is het best als het oppervlak schoon en gepassiveerd is.
416. Verspaande onderdelen zoals pennen, schroeven en fittingen, waar de verspaningstijd de grootste kostenpost is en de corrosieblootstelling mild. Vermijd het voor vermoeiingskritische bouten en waar sulfiden ertoe doen.
17-4 PH. Bevestigingsmiddelen voor luchtvaart, kleppen, pompen en olie en gas die hoge sterkte met corrosiebestendigheid nodig hebben, in maten van kleine schroeven tot grote draadeinden. Het is duurder dan 410 en vraagt een zorgvuldiger route.
Kan de toepassing een lagere sterkte aan, dan is een austenitische kwaliteit vaak een betere keuze qua prijs. De vergelijking van sterkteklassen in sterkteklassen van bevestigingsmiddelen zet roestvast staal naast koolstofstaal. Lees voor gebruik bij hoge temperatuur of in zeewater, boven wat deze kwaliteiten aankunnen, over Inconel- en Monel-bevestigingsmiddelen.
Productieroute en kosten
De meeste 17-4 PH-bevestigingsmiddelen worden verspaand uit oplosgegloeide staaf, in toestand A gerold of gesneden voor de draad en daarna verouderd. Een klein aantal gaat door koudstuiken, meestal in kleinere diameters. 410 kan worden koudgestuikt en warm gesmeed en daarna warmtebehandeld, en de keuze hangt af van diameter en volume. 416 wordt bijna altijd verspaand. Koudstuiken versus verspanen legt uit waarom de route de stuksprijs verandert.
Roestvast staalstaaf is duurder dan koolstofstaal en het materiaalaandeel in de prijs stijgt. Vraag de fabriek te offreren met de staafvorm en de diameter, en bedenk dat staaf van een harde kwaliteit het gereedschap sneller slijt, wat in het verspaningstarief terugkomt.
Passiveren en afwerking
Roestvast stalen bevestigingsmiddelen vertrouwen op een dunne laag chroomoxide. Na het verspanen worden onderdelen in een zuurbad gepassiveerd, zoals de processen in ASTM A967, om vrij ijzer te verwijderen en de laag te herstellen. Een onderdeel dat deze stap overslaat, kan roesten in een zoutsproeitest, ook als het van de juiste kwaliteit is gemaakt. Galvaniseer martensitisch roestvast staal niet zonder advies, want waterstof is een punt van zorg bij hoge hardheid. Zie waterstofbrosheid voor de principes.
Wat u op de tekening schrijft
- Kwaliteit en norm. Bijvoorbeeld 17-4 PH volgens AMS 5643 of ASTM A564, of 410 volgens ISO 3506 klasse 110.
- Toestand. Bijvoorbeeld H1025, niet alleen “17-4”.
- Eis voor sterkte of hardheid. Treksterkte, vloeigrens en hardheidsbereik.
- Draadproces. Gerold vóór of na veroudering.
- Passiveren. De norm en de test, indien van toepassing.
- Magnetische respons. Als die ertoe doet, zeg het dan.
Corrosie in de praktijk
Martensitische roestvast stalen behouden hun corrosiebestendigheid alleen als het chroom aan het oppervlak in oplossing blijft. Drie veelvoorkomende problemen tasten dat aan.
Sensibilisatie en ontlaatgebied. Een 410-onderdeel dat in het verkeerde gebied is ontlaten, of daar tijdens de verwerking is gehouden, kan corrosiebestendigheid en taaiheid verliezen. Fabrieken voorkomen dit door buiten het gebied te ontlaten en snel door het gebied heen te koelen.
Vrij ijzer op het oppervlak. Stalen gereedschap, slijpschijven en verontreinigde manden laten ijzer op het onderdeel achter, en het ijzer roest in een vochtige ruimte. Passiveren verwijdert het, dus vraag erom bij elk verspaand roestvast stalen onderdeel.
Spleten en chloriden. Alle drie de kwaliteiten kunnen putcorrosie krijgen in warm chloridehoudend water. Een draad onder een sluitring is een perfecte spleet. Bij blootstelling aan kust of dooizout geeft 17-4 PH in een oververouderde toestand zoals H1025 of H1150 betere weerstand tegen spanningscorrosie dan H900, en een austenitische of duplexkwaliteit kan nog steeds het betere antwoord zijn.
Zoutsproeitests vergelijken afwerkingen, maar voorspellen de levensduur niet. Telt het onderdeel, vraag de fabrikant dan welke tests hij op dezelfde legering en dezelfde afwerking heeft gedaan.
Voorbeelden
Een pompasbout, M12 x 60, in een zoetwaterpomp. 410 gehard en ontlaten geeft voldoende sterkte tegen lage kosten, met passiveren voor het oppervlak. Het water bevat geen chloriden, dus de corrosie is mild.
Een bevestigingsmiddel voor een kleppenspindel in een offshore klep, M10-draadeinden, zware belasting. 17-4 PH in H1025 biedt hoge sterkte en betere weerstand tegen spanningscorrosie dan H900. De koper vermeldt de toestand op de tekening en vraagt hardheidsresultaten per batch, omdat hardheid een snelle controle is of de veroudering het doel heeft bereikt.
Een kleine gedraaide pen, 3 mm diameter, duizenden per jaar. 416 draait snel en houdt een gepolijste afwerking. De belasting is licht en de omgeving is droge binnenlucht, dus de lagere corrosiebestendigheid is aanvaardbaar.
Veelgemaakte bestelfouten
- “17-4” schrijven zonder toestand, zodat de fabriek levert wat op de plank ligt.
- Vergeten dat H900 en H1150 honderden MPa in sterkte verschillen.
- 416 voorschrijven voor een dragende bout omdat het goedkoop te verspanen was.
- Passiveren op de tekening overslaan.
- Aannemen dat een magnetisch onderdeel een defect is, terwijl martensitische kwaliteiten van nature magnetisch zijn.
- Martensitische onderdelen galvaniseren zonder het waterstofrisico te controleren.
Een regel op de tekening voor elk van deze punten dicht de gaten en kost maar een minuut om te schrijven.
Checklist voor de offerteaanvraag
- Kwaliteit en toestand, of de eigenschap die u nodig hebt en een open kwaliteit.
- Diameter, lengte en draad, met tolerantieklasse.
- Omgeving: chloride, temperatuur, medium, soort belasting.
- Certificaten: materiaalcertificaat, warmtebehandelingsrecord, hardheidsresultaat.
- Jaarvolume en afroepgrootte.
Geef deze gegevens op en de offertes vergelijken hetzelfde onderdeel. Om te beginnen: stuur uw offerteaanvraag en wij geven die door aan maximaal drie fabrikanten die met roestvast stalen bevestigingsmiddelen werken.
Veelgestelde vragen
Zijn 410- en 17-4 PH-bevestigingsmiddelen magnetisch?
Ja. Beide hebben een martensitische structuur en reageren op een magneet, in tegenstelling tot de gangbare austenitische kwaliteiten 304 en 316, die meestal zwak of niet magnetisch zijn. Als magnetische respons telt in uw assemblage, is een martensitische of PH-kwaliteit de verkeerde keuze.
Welke kwaliteit kies ik voor een roestvast stalen bout met hoge sterkte?
Voor de hoogste sterkte in een corrosiebestendig bevestigingsmiddel is 17-4 PH in verouderde toestand het gebruikelijke antwoord, en het houdt zijn sterkte in veel maten beter vast dan 410. Voor een goedkoper onderdeel dat matige sterkte en lichte corrosiebestendigheid nodig heeft, is 410 gangbaar. 416 wordt vooral gekozen voor verspaande onderdelen, niet voor kritieke dragende bouten.
Kan 17-4 PH worden koudgestuikt?
Het kan in de oplosgegloeide toestand worden gevormd met de juiste apparatuur, maar de meeste 17-4 PH-bevestigingsmiddelen worden uit staaf verspaand, daarna gerold en verouderd. De kwaliteit is stug, dus koudstuikmatrijzen slijten sneller. Vraag de fabrikant welke route bij uw diameter en hoeveelheid past.
Dit bevestigingsmiddel laten maken?
Stuur de tekening met de sterkteklasse en het jaarvolume. Wij matchen u met maximaal 3 fabrikanten die de juiste productieroute draaien en antwoorden binnen 24 werkuren.
Mijn offerteaanvraag verzenden