Guide / Processi
Formatrici a freddo multistazione: come la dimensione del grezzo fissa il costo dell'attrezzatura
11 ottobre 2026
L’attrezzatura è il maggior costo fisso di un pezzo stampato a freddo, e ciò che la determina soprattutto è la dimensione del grezzo. Un diametro di filo maggiore richiede matrici più grandi e una macchina più robusta. Una corsa di formatura della testa più lunga richiede più stazioni. Una forma di testa speciale richiede punzoni su misura. Una volta compresi questi legami, un’offerta di attrezzatura non appare più arbitraria e si possono chiedere le modifiche che la abbassano.
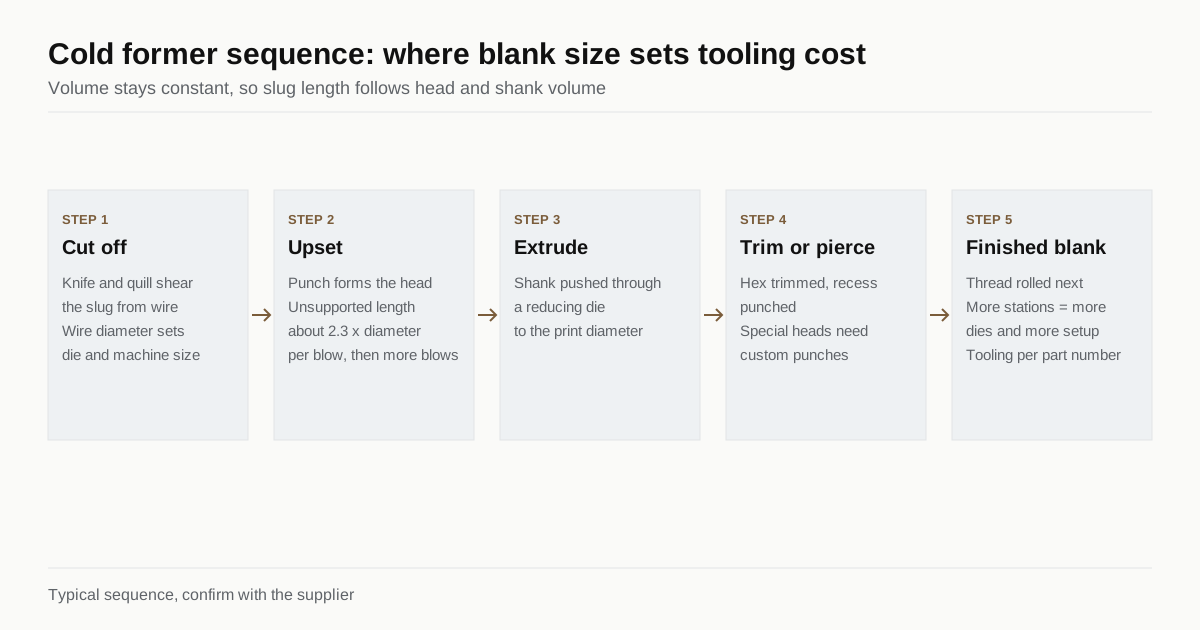
Questa guida segue un pezzo dal filo al grezzo finito, spiega da dove viene il costo dell’attrezzatura ed elenca le domande da porre prima di approvare un set di matrici.
Che cosa fa una formatrice a freddo multistazione
Una formatrice a freddo prende il filo da una bobina, lo raddrizza e taglia una porzione a una lunghezza stabilita. Un meccanismo di trasferimento sposta poi la porzione da una stazione di matrice alla successiva. A ogni stazione un punzone colpisce la porzione e il metallo scorre nella cavità della matrice. Un grezzo finito esce dall’ultima stazione, di solito ogni frazione di secondo.
Le formatrici si classificano per numero di stazioni. Una macchina a due matrici e tre colpi realizza pezzi semplici con testa, come un grezzo di vite a testa semplice o piatta. Le macchine a tre matrici, a quattro colpi e le formatrici progressive a cinque o sei stazioni realizzano teste flangiate, teste esagonali con rondella e pezzi con gambo a gradini. Ogni stazione aggiunta dà al metallo un passo più piccolo da compiere, il che riduce la deformazione per colpo e allunga la vita delle matrici, ma aggiunge anche una matrice, un punzone e il lavoro per realizzarli.
Lungo il percorso accadono alcune cose:
- Taglio. Un coltello e una boccola tranciano il filo, e la qualità dell’estremità della porzione influisce su ogni colpo successivo.
- Ricalcatura. I primi colpi formano la testa dalla porzione.
- Estrusione. Il gambo viene spinto attraverso una matrice di riduzione fino a un diametro minore dove il disegno lo richiede.
- Rifilatura o foratura. Una testa esagonale viene spesso rifilata in una matrice separata, oppure un’impronta viene punzonata in alto.
Poiché il volume di metallo resta lo stesso, la lunghezza della porzione è fissata dal volume finito di testa e gambo. Una testa più grande o un pezzo più lungo richiedono una porzione più lunga, che la macchina deve poter tagliare e trattenere.
Perché la dimensione del grezzo fissa il costo dell’attrezzatura
Diametro del filo. Matrici e punzoni crescono con il diametro. Inserti di matrice in carburo più grandi costano di più in materiale e richiedono più tempo di rettifica. Anche le formatrici più pesanti costano di più all’ora, quindi un produttore quoterà una tariffa macchina maggiore per un grezzo M16 che per un M5.
Diametro della testa rispetto al diametro del gambo. Una testa a freddo non può crescere di una quantità qualsiasi in un solo colpo. Se la lunghezza non guidata della porzione supera circa 2.3 volte il suo diametro, si imbarca invece di riempire la matrice. Una grande testa su un gambo sottile richiede quindi una porzione più lunga e più colpi per costruirla. Le regole pratiche comuni collocano una testa esagonale a circa 1.5-1.8 volte il diametro del gambo, una testa flangiata ancora più grande, e oltre servono stazioni aggiuntive.
Numero di stazioni. Ogni stazione è un set di matrice e punzone. Un pezzo che entra in una sequenza a tre stazioni costa meno di uno che ne richiede cinque, e gli utensili a cinque stazioni richiedono più tempo per allinearsi e regolarsi sulla macchina.
Forma di testa e gambo. Una testa esagonale o tonda normalizzata usa una geometria di punzone standard. Un’impronta speciale, una flangia zigrinata, un collo scanalato o una gola sotto la testa richiedono un punzone o uno spinotto su misura. Questi dettagli determinano anche l’usura, perché gli spigoli vivi della matrice cedono per primi.
Tolleranza. Requisiti stretti su altezza della testa o concentricità richiedono accoppiamenti precisi delle matrici e più tempo di regolazione durante il campionamento.
Materiale delle matrici. Le matrici in carburo durano di più su materiale ad alta resistenza o abrasivo, ma costano più dell’acciaio per utensili. Per inox o acciaio legato il carburo è l’uso consueto.
Valori tipici
| Voce | Pezzo piccolo (circa da M3 a M6) | Pezzo medio (circa da M8 a M12) | Pezzo grande (circa da M16 a M24) |
|---|---|---|---|
| Stazioni tipiche | da 2 a 4 | da 3 a 5 | da 4 a 6 |
| Costo di un nuovo set di matrici (fascia tipica, USD) | Qualche migliaio | Diversi migliaia fino a circa diecimila | Da diecimila a diverse decine di migliaia |
| Tempo fino ai campioni | da 3 a 5 settimane | da 4 a 6 settimane | da 5 a 8 settimane |
| Vita del set di matrici | Milioni di pezzi | Da centinaia di migliaia a milioni | Centinaia di migliaia |
| Cambio di attrezzaggio macchina | Qualche ora | Diverse ore | Mezza giornata o più |
Sono fasce tipiche e non un’offerta. Un produttore con una famiglia di pezzi simili può riutilizzare le matrici e quotare molto meno, e un pezzo con testa speciale può costare più del valore massimo.
Come il costo dell’attrezzatura arriva al prezzo al pezzo
Gli stabilimenti quotano l’attrezzatura in due modi. Uno è un costo di attrezzatura separato, pagato in anticipo o dopo l’approvazione dei campioni, con le matrici poi di proprietà dell’acquirente o custodite per lui. L’altro è ammortizzare l’attrezzatura sulla prima quantità, il che nasconde il costo in un prezzo di primo ordine più alto e lascia spesso al produttore la proprietà delle matrici.
In entrambi i casi il costo dell’attrezzatura si divide sul numero di pezzi che si acquisteranno. Un set di matrici di qualche migliaio di dollari ripartito su 500,000 pezzi aggiunge una frazione di centesimo. Lo stesso set ripartito su 5,000 pezzi diventa una parte importante del prezzo. Per questo il volume decide il processo: sotto una certa quantità, lavorare meccanicamente un grezzo costa meno che pagare le matrici. La nostra guida stampaggio a freddo e lavorazione meccanica mostra dove di solito cade quel punto di incrocio.
Modi per ridurre il costo
Non si è obbligati ad accettare la prima offerta di attrezzatura. Quattro modifiche aiutano nella maggior parte dei casi.
- Usare una testa che lo stabilimento già produce. Una testa esagonale, flangiata o a padella normalizzata con altezza comune evita punzoni su misura.
- Restare nel campo di dimensioni del gambo. Una lunghezza o un diametro del gambo che coincide con una famiglia di matrici esistente permette al produttore di riutilizzare l’attrezzatura.
- Rilassare la tolleranza che non conta. Se l’altezza della testa può variare di mezzo millimetro, dirlo.
- Consentire un processo diverso per le caratteristiche che costano di più. Un foro trasversale o una punta speciale possono essere lavorati dopo lo stampaggio e tolgono un punzone dal set di matrici.
Una modifica del disegno prima dell’ordine non costa nulla. La stessa modifica dopo i campioni può far ripartire l’attrezzatura.
Domande da porre prima di approvare un set di matrici
- Di quante stazioni ha bisogno il pezzo e su quale macchina?
- Una parte dell’attrezzatura proviene da una famiglia esistente?
- Il costo dell’attrezzatura è separato o nel prezzo al pezzo, e di chi sono le matrici?
- Quanti pezzi ci si aspetta che il set di matrici produca prima di dover essere sostituito?
- Qual è il tempo fino ai campioni e fino al primo lotto?
- Chi paga la rilavorazione se il campione non rispetta il disegno?
Trattamento termico e rullatura del filetto vengono dopo la formatura e hanno costi propri, quindi vanno aggiunti al confronto. Per rivedere come la rullatura si confronta con il taglio, si legga rullatura o taglio del filetto. Anche la qualità del filo influisce sulla vita degli utensili, e qualità di filo per stampaggio a freddo spiega le più comuni.
Un confronto concreto
Si prendano due pezzi dello stesso diametro di gambo, M8, e si confronti la storia dell’attrezzatura.
Il pezzo A è una vite flangiata con flangia normalizzata, altezza della testa vicina ai punzoni esistenti dello stabilimento e gambo da 30 mm. Gira su una macchina a tre matrici, usa una famiglia esistente di attrezzatura di taglio e richiede un nuovo set di matrici con una forma di punzone normalizzata. Lo stabilimento quota un costo di attrezzatura modesto, qualche settimana fino ai campioni e una vita del set di matrici di centinaia di migliaia.
Il pezzo B ha lo stesso gambo, ma la testa è una grande flangia zigrinata con un’impronta, un collo corto con una gola e una tolleranza stretta sull’altezza della testa. Richiede cinque stazioni, un punzone su misura per le zigrinature, uno spinotto per l’impronta e lavoro extra di regolazione dell’altezza della testa durante il campionamento. Il costo dell’attrezzatura è parecchie volte superiore, il campionamento richiede più tempo e il set di matrici si consuma più in fretta alle zigrinature.
Entrambi i pezzi hanno lo stesso filo, lo stesso filetto e la stessa classe di resistenza. La differenza di costo dell’attrezzatura viene dalla testa. Quando un acquirente vede un’offerta di attrezzatura alta, la domanda da fare è quale caratteristica della testa o del collo la determina, e se quella caratteristica serve.
Approvazione dei campioni e modifiche dopo i campioni
L’attrezzatura si costruisce prima del primo campione, quindi una modifica dopo i campioni è costosa. Gli stabilimenti offrono di solito un lotto di campioni dalle nuove matrici, misurato sul disegno, e chiedono l’approvazione prima del primo lotto. Usare bene questa fase di approvazione.
- Misurare personalmente le quote critiche, non solo dal rapporto dello stabilimento.
- Provare il campione nell’assemblaggio, con i veri pezzi di accoppiamento.
- Controllare la marcatura della testa e l’impronta con il vero utensile di avvitatura.
- Eseguire ogni prova richiesta dall’applicazione, come la coppia a rottura o un carico di prova.
- Dare un’approvazione scritta, o un elenco scritto di modifiche.
Una modifica che tocca solo il disegno, come una lunghezza o una tolleranza su una caratteristica lavorata, è economica. Una modifica alla forma della testa o alla sequenza di ricalcatura significa nuovi punzoni o nuove matrici. Se si prevede una modifica di progetto nel primo anno, dirlo allo stabilimento prima che tagli le matrici, e chiedere se può costruire il set di matrici in modo da consentire un inserto o un punzone di ricambio per la probabile modifica.
Checklist per la richiesta
- Disegno con tipo di testa, altezza della testa e lunghezza del gambo, in un formato standard.
- Materiale del filo o classe di resistenza richiesta.
- Volume annuo e dimensione del lotto.
- Se si vuole essere proprietari delle matrici.
- Tempo obiettivo fino ai primi campioni.
Inserendo questi elementi nel primo messaggio le offerte saranno confrontabili. Quando è pronto, invii la sua richiesta e la abbiniamo a un massimo di tre produttori che gestiscono formatrici a freddo nel campo di dimensioni giusto.
Domande frequenti
Di chi sono le matrici dopo che le ho pagate?
Dipende dall'offerta. Alcuni produttori fatturano l'intero costo dell'attrezzatura e concordano che le matrici siano dell'acquirente. Altri ripartiscono il costo sui primi ordini e tengono le matrici. Definire la questione per iscritto prima dell'ordine, e chiedere dove sono custodite le matrici e per quanto tempo restano dopo l'ultimo lotto.
Quanto tempo richiede la realizzazione di un nuovo set di matrici?
Diverse settimane sono comuni per un pezzo nuovo con matrici e punzoni propri in carburo, più i pezzi campione e la messa a punto sulla macchina. Un pezzo che condivide la maggior parte delle matrici con una famiglia esistente può andare più in fretta. Chiedere il tempo fino ai primi campioni, non solo fino al primo lotto.
Posso ridurre il costo dell'attrezzatura cambiando la testa o il gambo?
Spesso sì. Una testa esagonale o flangiata normalizzata, un'altezza di testa vicina ai punzoni esistenti del produttore e una lunghezza del gambo entro il campo della macchina evitano nuova attrezzatura. Una piccola modifica del disegno concordata prima dell'ordine costa molto meno di un cambio di matrice dopo i campioni.
Serve far produrre questo elemento di fissaggio?
Invii il disegno con la classe e il volume annuo. La abbiniamo a un massimo di 3 produttori che eseguono il processo giusto e rispondiamo entro 24 ore lavorative.
Invia la mia richiesta