Ratgeber / Verfahren
Mehrstufen-Kaltpressen: Wie die Rohlingsgröße die Werkzeugkosten bestimmt
11. Oktober 2026
Das Werkzeug ist der größte Fixkostenblock bei einem kaltgestauchten Verbindungselement, und was ihn vor allem bestimmt, ist die Größe des Rohlings. Ein größerer Drahtdurchmesser braucht größere Matrizen und eine stärkere Maschine. Ein längerer Stauchhub für den Kopf braucht mehr Stufen. Eine besondere Kopfform braucht eigene Stempel. Wer diese Zusammenhänge kennt, sieht ein Werkzeugangebot nicht mehr als willkürlich und kann die Änderungen verlangen, die es senken.
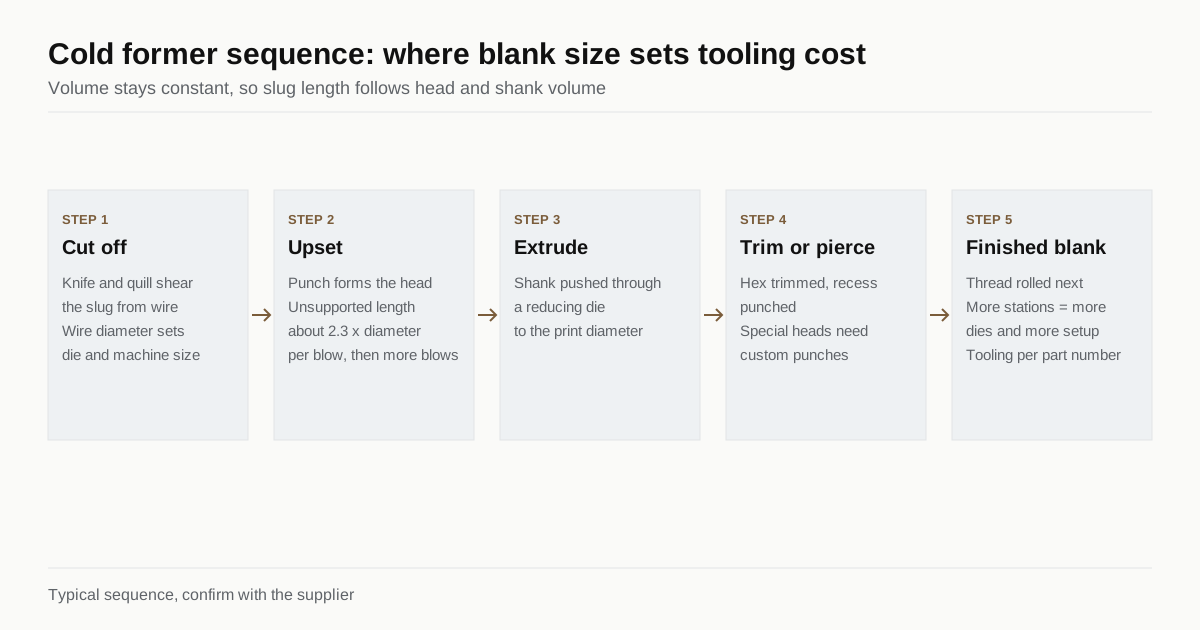
Dieser Ratgeber folgt einem Teil vom Draht zum fertigen Rohling, erklärt, woher die Werkzeugkosten kommen, und nennt die Fragen, die Sie vor der Freigabe eines Matrizensatzes stellen sollten.
Was eine Mehrstufen-Kaltpresse tut
Eine Kaltpresse nimmt Draht vom Coil, richtet ihn und schneidet einen Abschnitt auf eine festgelegte Länge. Ein Transfermechanismus bewegt den Abschnitt dann von einer Matrizenstation zur nächsten. An jeder Station trifft ein Stempel den Abschnitt, und das Metall fließt in die Matrizenkavität. Ein fertiger Rohling verlässt die letzte Station, meist im Takt von Sekundenbruchteilen.
Pressen werden nach der Stufenzahl eingeteilt. Eine Maschine mit zwei Matrizen und drei Schlägen macht einfache gestauchte Teile, etwa einen Schraubenrohling mit glattem oder flachem Kopf. Maschinen mit drei Matrizen, vier Schlägen und Folgeverbundmaschinen mit fünf oder sechs Stufen machen Flanschköpfe, Sechskantköpfe mit Scheibe und Teile mit abgesetztem Schaft. Jede zusätzliche Stufe gibt dem Metall einen kleineren Schritt, was die Umformung je Schlag verringert und die Standzeit der Matrizen verlängert, aber sie fügt auch eine Matrize, einen Stempel und die Arbeit zu deren Fertigung hinzu.
Auf dem Weg geschieht einiges:
- Abschneiden. Ein Messer und eine Hülse scheren den Draht ab, und die Qualität des Abschnittsendes beeinflusst jeden folgenden Schlag.
- Stauchen. Die ersten Schläge formen den Kopf aus dem Abschnitt.
- Fließpressen. Der Schaft wird durch eine Reduziermatrize auf einen kleineren Durchmesser gedrückt, wo die Zeichnung es verlangt.
- Beschneiden oder Lochen. Ein Sechskantkopf wird oft in einer separaten Matrize beschnitten, oder ein Antrieb wird in die Oberseite eingeprägt.
Da das Metallvolumen gleich bleibt, ergibt sich die Abschnittslänge aus dem Fertigvolumen von Kopf und Schaft. Ein größerer Kopf oder ein längeres Teil braucht einen längeren Abschnitt, den die Maschine schneiden und halten können muss.
Warum die Rohlingsgröße die Werkzeugkosten bestimmt
Drahtdurchmesser. Matrizen und Stempel skalieren mit dem Durchmesser. Größere Hartmetall-Matrizeneinsätze kosten mehr Werkstoff und brauchen länger zum Schleifen. Schwerere Pressen kosten auch pro Stunde mehr, daher setzt ein Hersteller für einen M16-Rohling einen höheren Maschinensatz an als für einen M5-Rohling.
Kopfdurchmesser im Verhältnis zum Schaftdurchmesser. Ein Kaltkopf kann in einem Schlag nicht beliebig wachsen. Ist die freie Länge des Abschnitts größer als etwa das 2.3-Fache seines Durchmessers, knickt er aus, statt die Matrize zu füllen. Ein großer Kopf auf einem dünnen Schaft braucht daher einen längeren Abschnitt und mehr Schläge zum Aufbau. Gängige Faustregeln setzen einen Sechskantkopf bei etwa dem 1.5- bis 1.8-Fachen des Schaftdurchmessers an, einen Flanschkopf noch größer, und alles darüber braucht zusätzliche Stufen.
Stufenzahl. Jede Stufe ist ein Matrizen- und Stempelsatz. Ein Teil, das in eine Folge mit drei Stufen passt, kostet weniger als eines mit fünf, und die Werkzeuge für fünf Stufen brauchen an der Maschine länger zum Ausrichten und Einstellen.
Kopf- und Schaftform. Ein Norm-Sechskant- oder Rundkopf verwendet Standard-Stempelgeometrie. Ein besonderer Antrieb, ein gezahnter Flansch, ein Hals mit Verzahnung oder ein Freistich unter dem Kopf braucht einen eigenen Stempel oder Stift. Diese Details treiben auch den Verschleiß, da scharfe Ecken in der Matrize zuerst brechen.
Toleranz. Enge Anforderungen an Kopfhöhe oder Rundlauf brauchen genaue Matrizenpassungen und mehr Einstellzeit bei der Bemusterung.
Matrizenwerkstoff. Hartmetallmatrizen halten bei hochfestem oder abrasivem Werkstoff länger, kosten aber mehr als Werkzeugstahl. Für Edelstahl oder legierten Stahl ist Hartmetall üblich.
Typische Zahlen
| Position | Kleines Teil (etwa M3 bis M6) | Mittleres Teil (etwa M8 bis M12) | Großes Teil (etwa M16 bis M24) |
|---|---|---|---|
| Typische Stufen | 2 bis 4 | 3 bis 5 | 4 bis 6 |
| Kosten eines neuen Matrizensatzes (typische Spanne, USD) | Einige Tausend | Mehrere Tausend bis etwa zehntausend | Zehntausend bis einige Zehntausend |
| Lieferzeit bis zu den Mustern | 3 bis 5 Wochen | 4 bis 6 Wochen | 5 bis 8 Wochen |
| Standzeit des Matrizensatzes | Millionen Teile | Hunderttausende bis Millionen | Hunderttausende |
| Umrüsten der Maschine | Einige Stunden | Mehrere Stunden | Einen halben Tag oder mehr |
Das sind typische Bänder und kein Angebot. Ein Hersteller mit einer Familie ähnlicher Teile kann Matrizen wiederverwenden und weit weniger anbieten, und ein Teil mit besonderem Kopf kann mehr als der obere Wert kosten.
Wie die Werkzeugkosten im Stückpreis ankommen
Werke bieten Werkzeug auf zwei Arten an. Die eine ist eine gesonderte Werkzeugrechnung, vorab oder nach der Musterfreigabe zu zahlen, wobei die Matrizen dann Ihnen gehören oder für Sie aufbewahrt werden. Die andere ist, das Werkzeug auf die erste Menge umzulegen, was die Kosten in einem höheren Preis des ersten Auftrags versteckt und die Matrizen oft beim Hersteller belässt.
So oder so verteilen sich die Werkzeugkosten auf die Anzahl der Teile, die Sie kaufen werden. Ein Matrizensatz von einigen Tausend Dollar, verteilt auf 500,000 Stück, fügt einen Bruchteil eines Cents hinzu. Derselbe Satz, verteilt auf 5,000 Stück, wird zu einem großen Teil des Preises. Deshalb entscheidet die Stückzahl über den Fertigungsweg: Unterhalb einer bestimmten Menge kostet das Zerspanen eines Rohlings weniger als der Kauf von Matrizen. Unser Ratgeber Kaltstauchen, Zerspanen und Gesenkschmieden im Vergleich zeigt, wo dieser Kipppunkt meist liegt.
Wege, die Kosten zu senken
Sie müssen das erste Werkzeugangebot nicht hinnehmen. Vier Änderungen helfen in den meisten Fällen.
- Einen Kopf verwenden, den das Werk bereits fährt. Ein Norm-Sechskant-, -Flansch- oder -Linsenkopf mit gängiger Höhe vermeidet eigene Stempel.
- Den Schaft im Größenbereich halten. Eine Schaftlänge oder ein -durchmesser, die zu einer bestehenden Matrizenfamilie passen, lässt den Hersteller Werkzeug wiederverwenden.
- Die Toleranz lockern, auf die es nicht ankommt. Kann sich die Kopfhöhe um einen halben Millimeter bewegen, sagen Sie es.
- Für die teuersten Merkmale einen anderen Rohlingsweg zulassen. Eine Querbohrung oder eine Sonderspitze kann nach dem Stauchen zerspant werden und nimmt einen Stempel aus dem Matrizensatz.
Eine Zeichnungsänderung vor dem Auftrag kostet nichts. Dieselbe Änderung nach den Mustern kann das Werkzeug neu starten.
Fragen vor der Freigabe eines Matrizensatzes
- Wie viele Stufen braucht das Teil und auf welcher Maschine?
- Stammt ein Teil des Werkzeugs aus einer bestehenden Familie?
- Sind die Werkzeugkosten gesondert oder im Stückpreis, und wem gehören die Matrizen?
- Wie viele Teile soll der Matrizensatz laufen, bevor er ersetzt werden muss?
- Wie lang ist die Lieferzeit bis zu den Mustern und bis zum ersten Abruf?
- Wer zahlt die Nacharbeit, wenn das Muster die Zeichnung nicht erfüllt?
Wärmebehandlung und Gewindewalzen folgen nach dem Umformen und haben eigene Kosten, nehmen Sie sie daher in den Vergleich auf. Wenn Sie nachlesen möchten, wie Walzen im Vergleich zum Schneiden abschneidet, lesen Sie Gewindewalzen oder Gewindeschneiden. Auch die Drahtgüte beeinflusst die Standzeit, und Drahtgüten für das Kaltstauchen erklärt die gängigen.
Ein durchgerechneter Vergleich
Nehmen Sie zwei Teile mit demselben Schaftdurchmesser M8 und vergleichen Sie die Werkzeuggeschichte.
Teil A ist eine Sechskant-Flanschschraube mit Norm-Flansch, einer Kopfhöhe nahe an den vorhandenen Stempeln des Werks und einem Schaft von 30 mm. Sie läuft auf einer Maschine mit drei Matrizen, nutzt eine bestehende Familie von Abschneidewerkzeug und braucht einen neuen Matrizensatz mit Standard-Stempelform. Das Werk bietet eine bescheidene Werkzeugrechnung an, einige Wochen bis zu den Mustern und eine Standzeit des Matrizensatzes im Bereich von Hunderttausenden.
Teil B hat denselben Schaft, aber der Kopf ist ein großer gezahnter Flansch mit Antrieb, einem kurzen Hals mit Nut und einer engen Toleranz der Kopfhöhe. Er braucht fünf Stufen, einen eigenen Stempel für die Verzahnung, einen Stift für den Antrieb und zusätzliche Arbeit, um die Kopfhöhe bei der Bemusterung einzustellen. Die Werkzeugrechnung ist um ein Vielfaches höher, die Bemusterung dauert länger, und der Matrizensatz verschleißt an der Verzahnung schneller.
Beide Teile haben denselben Draht, dasselbe Gewinde und dieselbe Festigkeitsklasse. Der Unterschied bei den Werkzeugkosten kommt vom Kopf. Sieht ein Einkäufer ein hohes Werkzeugangebot, lautet die Frage, welches Merkmal von Kopf oder Hals es treibt und ob dieses Merkmal nötig ist.
Musterfreigabe und Änderungen nach den Mustern
Das Werkzeug wird vor dem ersten Muster gebaut, daher sind Änderungen nach den Mustern teuer. Werke bieten üblicherweise ein Musterlos aus den neuen Matrizen an, gegen die Zeichnung gemessen, und bitten vor dem ersten Abruf um Freigabe. Nutzen Sie den Freigabeschritt gut.
- Messen Sie die kritischen Maße selbst, nicht nur nach dem Bericht des Werks.
- Prüfen Sie das Muster in der Baugruppe, mit den echten Gegenteilen.
- Prüfen Sie Kopfkennzeichnung und Antrieb mit dem echten Werkzeug.
- Führen Sie jede Prüfung durch, die die Anwendung braucht, etwa ein Drehmoment bis zum Versagen oder eine Prüflast.
- Geben Sie eine schriftliche Freigabe oder eine schriftliche Liste der Änderungen.
Eine Änderung, die nur die Zeichnung berührt, etwa eine Länge oder eine Toleranz an einem zerspanten Merkmal, ist günstig. Eine Änderung an der Kopfform oder der Stauchfolge bedeutet neue Stempel oder Matrizen. Erwarten Sie im ersten Jahr eine Konstruktionsänderung, sagen Sie es dem Werk, bevor es die Matrizen fertigt, und fragen Sie, ob es den Matrizensatz so bauen kann, dass ein Einsatz oder ein Ersatzstempel für die wahrscheinliche Änderung möglich ist.
Checkliste für die Anfrage
- Zeichnung mit Kopfart, Kopfhöhe und Schaftlänge in einem Standardformat.
- Drahtwerkstoff oder die benötigte Festigkeitsklasse.
- Jahresmenge und Abrufgröße.
- Ob Sie die Matrizen besitzen möchten.
- Ziel-Lieferzeit bis zu den ersten Mustern.
Nennen Sie das in der ersten Nachricht, dann lassen sich die Angebote sauber vergleichen. Wenn Sie bereit sind, senden Sie Ihre Anfrage, und wir vermitteln sie an bis zu drei Hersteller, die Kaltpressen im passenden Größenbereich fahren.
Häufig gestellte Fragen
Wem gehören die Matrizen, nachdem ich sie bezahlt habe?
Das hängt vom Angebot ab. Manche Hersteller berechnen die vollen Werkzeugkosten und vereinbaren, dass die Matrizen Ihnen gehören. Andere verteilen die Kosten auf die ersten Aufträge und behalten die Matrizen. Klären Sie es vor dem Auftrag schriftlich und fragen Sie, wo die Matrizen gelagert werden und wie lange nach Ihrem letzten Abruf.
Wie lange dauert die Fertigung eines neuen Matrizensatzes?
Mehrere Wochen sind üblich für ein neues Teil mit eigenen Hartmetallmatrizen und Stempeln, plus Musterteile und Einstellarbeit an der Maschine. Ein Teil, das die meisten Matrizen mit einer bestehenden Familie teilt, geht schneller. Fragen Sie nach der Lieferzeit bis zu den ersten Mustern, nicht nur bis zum ersten Abruf.
Kann ich die Werkzeugkosten senken, indem ich Kopf oder Schaft ändere?
Oft ja. Ein Norm-Sechskant- oder -Flanschkopf, eine Kopfhöhe nahe an den vorhandenen Stempeln des Herstellers und eine Schaftlänge im Maschinenbereich vermeiden neues Werkzeug. Eine kleine Zeichnungsänderung vor dem Auftrag kostet weit weniger als eine Matrizenänderung nach den Mustern.
Sie brauchen dieses Verbindungselement?
Senden Sie die Zeichnung mit Festigkeitsklasse und Jahresmenge. Wir vermitteln bis zu 3 Hersteller, die den passenden Fertigungsweg fahren, und antworten innerhalb von 24 Geschäftsstunden.
Anfrage senden