指南 / 工艺
多工位冷镦机:毛坯尺寸如何决定模具成本
2026年10月11日
模具是冷成形紧固件最大的固定成本,而决定它的主要因素是毛坯尺寸。线径越大,需要的模具越大,机器也越强。头部成形行程越长,需要的工位越多。特殊的头部形状需要定制冲头。一旦理解了这些联系,模具报价就不再显得随意,您也可以提出能降低成本的修改。
本指南跟随一个零件从线材走到成品毛坯,说明模具成本从何而来,并列出批准模具组之前应当提出的问题。
多工位冷镦机做什么
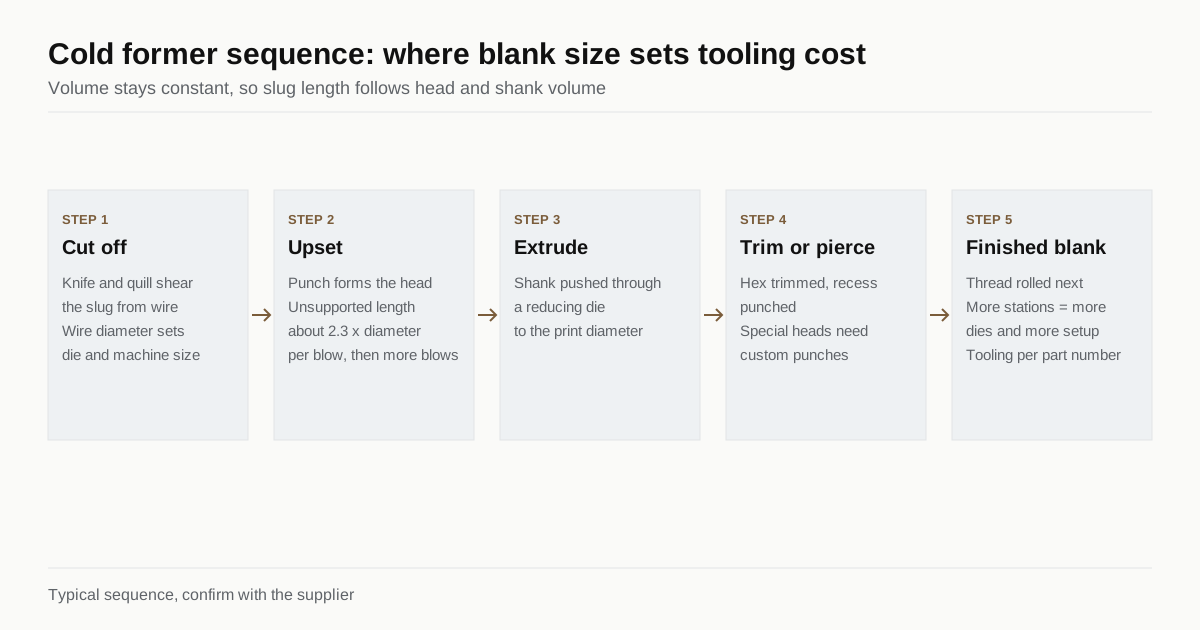
冷镦机从线卷上取线,拉直,并剪下定长的坯料。传送机构随后把坯料从一个模具工位送到下一个。每个工位上,冲头撞击坯料,金属流入模腔。成品毛坯从最后一个工位出来,通常每隔不到一秒一件。
成形机按工位数分类。两模三冲的机器能做简单带头零件,例如平头或普通头的螺钉毛坯。三模四冲以及五到六个工位的级进机器,能做法兰头、带垫圈的六角头和阶梯杆零件。每增加一个工位,金属每次要完成的变形更小,每次冲击的应变减少,模具寿命延长,但也增加了一副模具和冲头以及制造它们的工作量。
过程中会发生几件事:
- 切断。 刀和套筒剪断线材,坯料端面的质量会影响之后每一次冲击。
- 镦粗。 最初几次冲击从坯料上镦出头部。
- 挤压。 图纸需要时,杆身被推过缩径模,变成更小的直径。
- 切边或冲孔。 六角头常在单独的模具中切边,或在顶部冲出凹槽。
由于金属体积不变,坯料长度由头部和杆身的成品体积决定。头部更大或零件更长,就需要更长的坯料,机器必须能够切断并夹持它。
毛坯尺寸为何决定模具成本
线径。 模具和冲头随直径放大。更大的硬质合金模芯材料成本更高,磨削时间更长。更重型的成形机每小时费用也更高,所以制造商对 M16 毛坯报的机器费率会高于 M5 毛坯。
头径与杆径之比。 冷镦头部不能一次冲击就随意变大。如果坯料无支撑的长度超过其直径的约 2.3 倍,它会失稳弯曲而不是填满模腔。所以细杆上的大头需要更长的坯料和更多冲击来逐步镦成。经验上,六角头约为杆径的 1.5 至 1.8 倍,法兰头更大,超出这个范围就需要额外的工位。
工位数。 每个工位是一副模具和冲头。能在三个工位内完成的零件,比需要五个的便宜,五工位的模具在机器上对中和调整也更花时间。
头部和杆身形状。 标准六角或圆头使用现成的冲头形状。特殊凹槽、锯齿法兰、花键颈部或头下沟槽,则需要定制冲头或销。这些细节也决定磨损,因为模具中的尖角最先崩裂。
公差。 严格的头部高度或同心度要求,需要精密的模具配合,以及试制过程中更多的调整时间。
模具材料。 硬质合金模具在高强度或磨蚀性材料上更耐用,但比工具钢贵。对不锈钢或合金钢,硬质合金是常规选择。
典型数据
| 项目 | 小零件 (约 M3 至 M6) | 中等零件 (约 M8 至 M12) | 大零件 (约 M16 至 M24) |
|---|---|---|---|
| 典型工位数 | 2 至 4 | 3 至 5 | 4 至 6 |
| 新模具组成本 (典型范围,USD) | 几千 | 几千到约一万 | 一万到几万 |
| 到样品的交期 | 3 至 5 周 | 4 至 6 周 | 5 至 8 周 |
| 模具组寿命 | 几百万件 | 几十万到几百万件 | 几十万件 |
| 机器换型 | 几小时 | 数小时 | 半天或更多 |
这些是典型区间,不是报价。拥有一系列相似零件的制造商可以复用模具,报价低得多,头部特殊的零件则可能高于上限数字。
模具成本如何进入单件价格
工厂用两种方式之一来报模具费。一种是单独收取模具费,预付或在样品批准后支付,模具之后归您所有,或为您保管。另一种是把模具成本摊在首批数量上,费用隐含在较高的首单价格里,模具往往归制造商所有。
无论哪种,模具成本都会被您将采购的零件数量分摊。几千美元的模具组摊到 500,000 件上,每件只增加不到一美分的零头。同一套摊到 5,000 件上,就成为价格的主要部分。这就是数量决定路线的原因:低于某个数量,把毛坯机加工出来的成本,比为模具付费更低。我们的冷镦与切削对比指南展示了这个交叉点通常落在哪里。
降低成本的方法
您不必接受第一次的模具报价。多数情况下有四种改动会有帮助。
- 使用工厂已经在运行的头部。 常见高度的标准六角、法兰或盘头,可以避免定制冲头。
- 让杆身保持在规格范围内。 与现有模具系列匹配的杆长或直径,让制造商可以复用模具。
- 放宽无关紧要的公差。 如果头部高度可以浮动半毫米,请说明。
- 对成本最高的特征,允许采用不同的毛坯路线。 横孔或特殊端部可以在冷镦后机加工,并从模具组中省去一个冲头。
下单前的图纸改动不花钱。同样的改动在样品之后,可能让模具重新开始。
批准模具组之前要问的问题
- 零件需要几个工位,在哪台机器上做?
- 模具有没有一部分来自现有系列?
- 模具费是单列还是计入单件价格,模具归谁所有?
- 模具组预计生产多少件才需要更换?
- 到样品和到首次批量交货的交期各是多久?
- 如果样品不符合图纸,返工费用由谁承担?
热处理和滚丝在成形之后进行,各有成本,请把它们加入比较。如果想了解滚压与切削的对比,请阅读滚丝与切削螺纹对比。线材牌号也影响模具寿命,冷镦线材牌号介绍了常见的几种。
一个实例对比
取杆径相同的两个零件,都是 M8,比较它们的模具情况。
零件 A 是六角法兰螺栓,法兰标准,头部高度接近工厂现有冲头,杆长 30 mm。它在三模机上运行,使用现有的切断工具系列,只需要一副带标准冲头形状的新模具组。工厂报出适度的模具费,几周到样品,模具组寿命达几十万件。
零件 B 杆身相同,但头部是带驱动凹槽的大锯齿法兰,颈部短且带沟槽,头部高度公差严格。它需要五个工位,锯齿用的定制冲头,凹槽用的销,以及试制时调整头部高度的额外工作。模具费高出好几倍,试制耗时更长,模具组在锯齿处磨损更快。
两个零件线材相同,螺纹相同,性能等级相同。模具成本的差别来自头部。当采购方看到偏高的模具报价时,应当问的是头部或颈部的哪个特征推高了它,以及这个特征是否必要。
样品批准与样品之后的变更
模具在首个样品之前就已做好,所以样品之后的变更代价高昂。工厂通常会提供新模具生产的样品批次,对照图纸测量,并要求在首次批量交货前批准。请用好批准这一步。
- 自己测量关键尺寸,而不只依赖工厂的报告。
- 用真实的配合零件,在装配中试验样品。
- 用真实的旋具检查头部标记和凹槽。
- 进行应用所需的任何试验,例如破坏扭矩或保证载荷。
- 给出书面批准,或书面的修改清单。
只涉及图纸的变更,例如长度或机加工特征的公差,成本很低。头部形状或镦粗顺序的变更,意味着新的冲头或模具。如果您预计第一年内会有设计变更,请在工厂开模之前告知,并询问能否按可能的变更,把模具组做成可以换镶件或备用冲头的形式。
询价清单
- 图纸,标有头部类型、头部高度和杆长,采用标准格式。
- 线材材料,或所需的性能等级。
- 年用量和单次交货量。
- 您是否希望拥有模具。
- 到首批样品的目标交期。
把这些写进第一封信,各家报价就能清楚比较。准备好后,请发送询价,我们会把它匹配给最多三家运行合适尺寸范围冷镦机的制造商。
常见问题
我付费之后,模具归谁所有?
取决于报价。有的制造商收取全部模具费,并约定模具归您所有。有的把费用摊到最初几批订单中,模具由自己保留。请在下单前以书面方式约定,并询问模具存放在哪里,以及最后一次交货之后保存多久。
新模具组需要多长时间做出来?
新零件配自己的硬质合金模具和冲头,通常要几周,再加上样件和在机器上的调整。与现有零件系列共用大部分模具的零件可以更快。请询问到首批样品的交期,而不只是到首次批量交货的交期。
改变头部或杆身可以降低模具成本吗?
常常可以。标准的六角或法兰头部、接近制造商现有冲头的头部高度,以及在机器能力范围内的杆长,都能避免做新模具。下单前商定的一处小的图纸改动,成本远低于样品之后更换模具。