ガイド / 製造工程
多ステーション圧造機: 素材サイズが金型費を決める仕組み
2026年10月11日
金型は、冷間圧造ファスナーの最大の固定費であり、それを決める主な要因が素材のサイズです。線材径が大きいほど、大きなダイスと強力な機械が必要です。頭部の成形ストロークが長いほど、ステーションが増えます。特殊な頭部形状には、専用のパンチが必要です。これらの関係が分かると、金型の見積りは恣意的には見えなくなり、費用を下げる変更を依頼できるようになります。
このガイドでは、1つの部品を線材から完成した素材まで追い、金型費がどこから生じるかを説明し、ダイスの承認前に尋ねるべき質問を挙げます。
多ステーション圧造機の仕組み
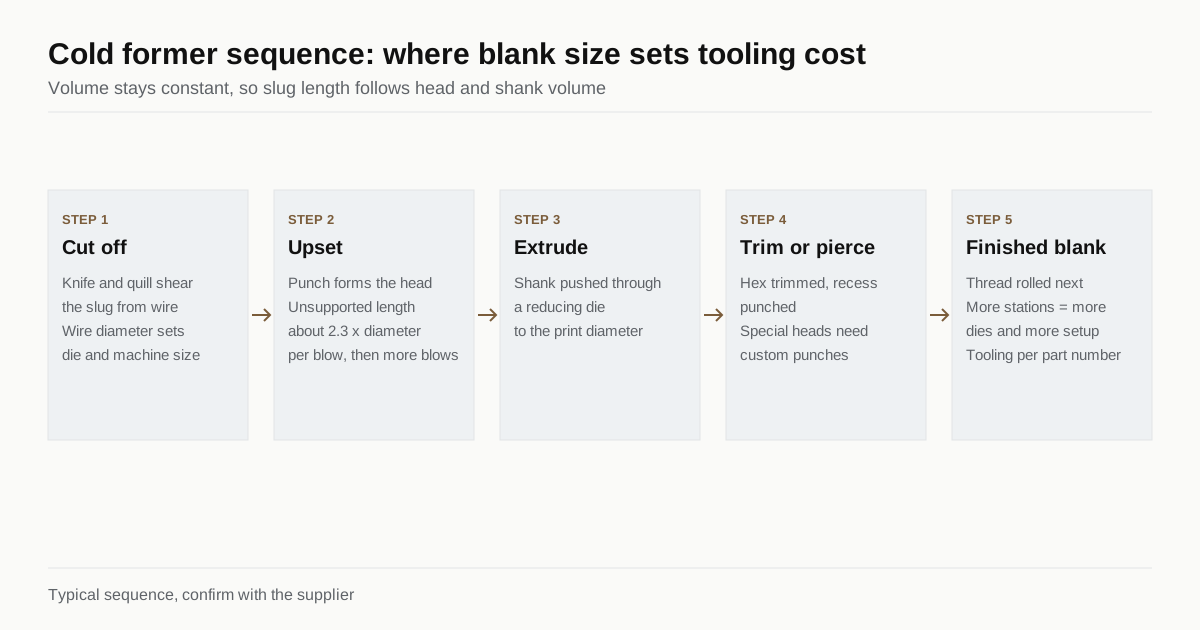
圧造機は、コイルから線材を引き出してまっすぐにし、決まった長さの素材を切り出します。次に、搬送機構が素材を1つのダイステーションから次へ移します。各ステーションでは、パンチが素材を打ち、金属がダイスのキャビティに流れ込みます。完成した素材は最後のステーションから出てきます。通常は1秒に満たない間隔です。
圧造機は、ステーション数で分類されます。2ダイ3打の機械は、平頭や普通頭のねじ素材など、単純な頭付き部品を作ります。3ダイ4打や、5から6ステーションの順送機は、フランジ頭、座金付きの六角頭、段付き軸の部品を作ります。ステーションを増やすほど、金属が1回で行う変形が小さくなり、打撃あたりのひずみが減ってダイスの寿命が延びますが、ダイとパンチ、それを作る作業も増えます。
途中で、いくつかのことが起こります。
- 切断。 ナイフとクイルが線材を剪断します。素材の端面の品質が、その後のすべての打撃に影響します。
- アプセット。 最初の打撃で、素材から頭部を成形します。
- 押し出し。 図面で必要な場合、軸部を絞りダイスに通して、より小さい径にします。
- トリミングまたはピアス。 六角頭は別のダイスでトリミングすることが多く、上面にリセスをパンチで加工することもあります。
金属の体積は変わらないため、素材の長さは、頭部と軸部の完成体積で決まります。頭部が大きいか部品が長いほど、素材は長くなり、機械はそれを切断して保持できなければなりません。
素材サイズが金型費を決める理由
線材径。 ダイスとパンチは、径に比例して大きくなります。大きな超硬ダイスインサートは、材料費が高く、研削にも時間がかかります。大型の圧造機は、1時間あたりの費用も高いため、M16の素材は、M5の素材より高い機械レートで見積もられます。
頭部径と軸径の関係。 冷間圧造の頭部は、1回の打撃でいくらでも大きくなるわけではありません。支えのない素材の長さが径の約2.3倍を超えると、ダイスを満たす代わりに座屈します。そのため、細い軸に大きな頭部を付けるには、より長い素材と、成形のための追加の打撃が必要です。経験則では、六角頭は軸径の約1.5から1.8倍、フランジ頭はそれよりさらに大きく、それを超えるとステーションの追加が必要です。
ステーション数。 各ステーションは、ダイスとパンチの1組です。3ステーションの工程に収まる部品は、5つ必要な部品より安く、5ステーションの金型は、機械上での位置合わせと調整にも時間がかかります。
頭部と軸部の形状。 標準の六角頭や丸頭は、既製のパンチ形状を使います。特殊なリセス、セレーション付きフランジ、スプライン付きのネック、頭下のアンダーカットは、専用のパンチやピンが必要です。こうした細部は摩耗の要因にもなり、ダイスの鋭い角から先に壊れます。
公差。 頭部高さや同軸度の要求が厳しいと、ダイスの精密なはめあいと、サンプル確認時の調整時間が必要になります。
ダイスの材質。 超硬ダイスは、高強度材や研磨性の強い材料で長持ちしますが、工具鋼より高価です。ステンレスや合金鋼では、超硬が一般的です。
一般的な数値
| 項目 | 小型部品 (おおよそM3からM6) | 中型部品 (おおよそM8からM12) | 大型部品 (おおよそM16からM24) |
|---|---|---|---|
| 一般的なステーション数 | 2から4 | 3から5 | 4から6 |
| 新しいダイス一式の費用 (一般的な範囲、USD) | 数千 | 数千から約1万 | 1万から数万 |
| サンプルまでのリードタイム | 3から5週間 | 4から6週間 | 5から8週間 |
| ダイス一式の寿命 | 数百万個 | 数十万個から数百万個 | 数十万個 |
| 機械の段取り替え | 数時間 | 数時間 | 半日以上 |
これらは一般的な範囲であり、見積りではありません。似た部品群を持つメーカーは、ダイスを流用してはるかに安く見積もることがあり、特殊な頭部の部品は、上限の数字より高くなることもあります。
金型費が単価に反映される仕組み
工場は、金型費を2つの方法のどちらかで見積もります。1つは、金型費を別途請求する方法で、前払いかサンプル承認後に支払い、ダイスはお客様が所有するか、お客様のために保管されます。もう1つは、金型費を最初の数量に分割して回収する方法で、初回注文の単価に費用が隠れ、多くの場合、ダイスはメーカーの所有になります。
どちらでも、金型費は購入する部品の数で割られます。数千ドルのダイス一式を500,000個に分散すれば、1個あたり1セントにも満たない額が加わるだけです。同じ一式を5,000個に分散すると、価格の大きな部分になります。これが、数量がルートを決める理由です。ある数量を下回ると、素材を切削する方が、ダイス代を払うより安くなります。ガイド冷間圧造と切削の比較では、その分岐点が通常どのあたりにあるかを示しています。
費用を下げる方法
最初の金型の見積りを、そのまま受け入れる必要はありません。多くの場合、次の4つの変更が有効です。
- 工場がすでに使っている頭部を使う。 一般的な高さの標準の六角、フランジ、なべ頭は、専用パンチを避けられます。
- 軸部をサイズ範囲内に収める。 既存のダイス群に合う軸長や軸径なら、メーカーは金型を流用できます。
- 重要でない公差を緩める。 頭部高さが0.5ミリメートル動いてもよいなら、そう伝えてください。
- 最も費用のかかる形状は、別の素材ルートで作ることを許容する。 横穴や特殊な先端形状は、圧造の後に切削でき、ダイス一式からパンチを1つ減らせます。
注文前の図面変更に費用はかかりません。サンプル後の同じ変更は、金型を作り直すことになりかねません。
ダイスを承認する前に尋ねる質問
- この部品に必要なステーション数と、使う機械は何ですか。
- 金型の一部は、既存の部品群から流用されますか。
- 金型費は別立てですか、単価に含まれていますか。ダイスは誰のものですか。
- ダイス一式は、交換が必要になるまでに、何個の部品を生産する見込みですか。
- サンプルまでと、最初の納入までのリードタイムはどのくらいですか。
- サンプルが図面を満たさなかった場合、手直しの費用は誰が負担しますか。
熱処理とねじの転造は成形の後に行われ、それぞれ費用がかかるため、比較に加えてください。転造と切削の比較を確認したい場合は、転造と切削の比較をお読みください。線材の種類も金型寿命に影響します。冷間圧造用線材の種類で、一般的なものを説明しています。
比較の具体例
軸径が同じM8の2つの部品を取り上げ、金型の事情を比べます。
部品Aは、標準的なフランジ、工場の既存パンチに近い頭部高さ、30 mmの軸を持つ六角フランジボルトです。3ダイの機械で運転し、既存の切断工具群を使い、標準的なパンチ形状の新しいダイス一式が1組必要です。工場は、控えめな金型費、数週間のサンプルまでの期間、数十万個のダイス寿命を見積もります。
部品Bは、同じ軸で、頭部が駆動リセス付きの大きなセレーション付きフランジ、溝のある短いネック、厳しい頭部高さ公差を持ちます。5つのステーション、セレーション用の専用パンチ、リセス用のピン、サンプル確認時の頭部高さ調整の追加作業が必要です。金型費は数倍になり、サンプル確認に時間がかかり、セレーション部のダイスは速く摩耗します。
両方の部品は、線材も、ねじも、強度区分も同じです。金型費の違いは、頭部から生じます。金型の見積りが高いと分かったとき、バイヤーが尋ねるべきなのは、頭部やネックのどの形状がそれを押し上げているのか、その形状は必要なのか、です。
サンプル承認と、サンプル後の変更
金型は最初のサンプルの前に作られるため、サンプル後の変更には費用がかかります。工場は通常、新しいダイスによるサンプルロットを提供し、図面に照らして測定し、最初の納入の前に承認を求めます。この承認の段階を有効に使ってください。
- 工場の報告書だけに頼らず、重要な寸法を自分で測定する。
- 実際の相手部品を使って、組立でサンプルを試す。
- 実際のドライバーで、頭部刻印とリセスを確認する。
- 用途に必要な試験を実施する。たとえば破断トルクや保証荷重。
- 書面で承認するか、変更点の一覧を書面で出す。
図面だけに関わる変更、たとえば長さや切削した形状の公差は、安く済みます。頭部の形状やアプセットの順序の変更は、新しいパンチやダイスを意味します。初年度に設計変更が見込まれるなら、ダイスを切る前に工場に伝え、予想される変更に備えてインサートや予備のパンチを許す形で、ダイス一式を作れるかを尋ねてください。
見積依頼のチェックリスト
- 頭部の種類、頭部高さ、軸長を示した、標準的な形式の図面。
- 線材の材質、または必要な強度区分。
- 年間数量と1回の納入ロット。
- ダイスを所有したいかどうか。
- 最初のサンプルまでの目標リードタイム。
これらを最初のメッセージに入れておけば、見積りがきれいに比較できます。準備が整いましたら、見積依頼を送ると、適切なサイズ範囲の圧造機を運用する最大3社のメーカーにマッチングします。
よくある質問
費用を払った後、ダイスは誰のものになりますか。
見積りによります。金型費の全額を請求して、ダイスの所有権をお客様に渡すメーカーもあれば、最初の数回の注文に費用を分散してダイスを保有するメーカーもあります。注文の前に書面で取り決め、ダイスの保管場所と、最後の納入後の保管期間も尋ねてください。
新しいダイスの製作には、どのくらいかかりますか。
専用の超硬ダイスとパンチを持つ新しい部品では、数週間が一般的で、そこにサンプル部品と機械での調整が加わります。既存の部品群とダイスの大半を共用する部品なら、もっと早くなります。最初の納入だけでなく、最初のサンプルまでのリードタイムを尋ねてください。
頭部や軸部を変えて、金型費を減らせますか。
多くの場合は可能です。標準的な六角やフランジの頭部、メーカーが持つ既存パンチに近い頭部高さ、機械の範囲内の軸長は、新しい金型を避けられます。注文前に合意する小さな図面変更は、サンプル後のダイス変更よりはるかに安く済みます。