Guides / Procédés
Presses à froid multipostes : comment la taille d'ébauche fixe le coût d'outillage
11 octobre 2026
L’outillage est le plus gros coût fixe d’une fixation frappée à froid, et ce qui le fixe avant tout est la taille de l’ébauche. Un diamètre de fil plus grand demande des matrices plus grandes et une machine plus puissante. Une course de formage de tête plus longue demande plus de postes. Une forme de tête spéciale demande des poinçons sur mesure. Une fois ces liens compris, une offre d’outillage ne paraît plus arbitraire et vous pouvez demander les changements qui la font baisser.
Ce guide suit une pièce du fil à l’ébauche finie, explique d’où vient le coût d’outillage et liste les questions à poser avant d’approuver un jeu de matrices.
Ce que fait une presse à froid multipostes
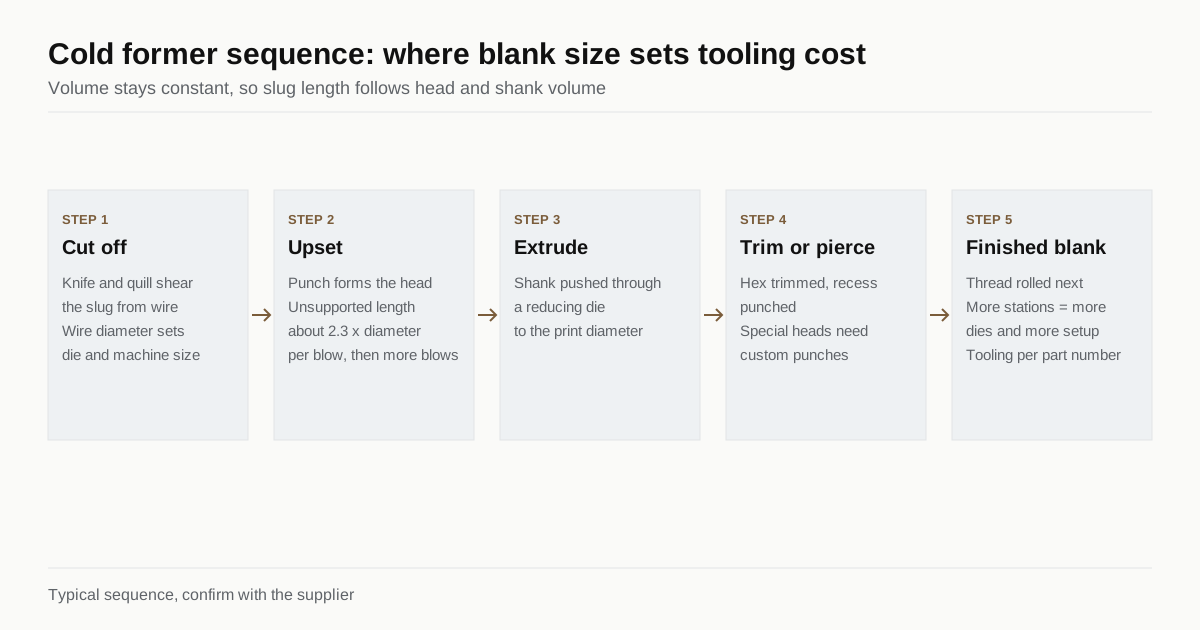
Une presse à froid prend du fil en couronne, le redresse et coupe un lopin à une longueur donnée. Un mécanisme de transfert déplace ensuite le lopin d’un poste de matrice au suivant. À chaque poste, un poinçon frappe le lopin et le métal s’écoule dans la cavité de la matrice. Une ébauche finie quitte le dernier poste, généralement en une fraction de seconde.
Les presses se classent par nombre de postes. Une machine à deux matrices et trois coups réalise des pièces simples à tête, comme une ébauche de vis à tête plate ou simple. Les machines à trois matrices, quatre coups et les presses progressives à cinq ou six postes réalisent des têtes à collerette, des têtes hexagonales avec rondelle et des pièces à tige étagée. Chaque poste ajouté donne au métal un pas plus petit à faire, ce qui réduit la déformation par coup et prolonge la vie des matrices, mais ajoute aussi une matrice, un poinçon et le travail pour les fabriquer.
Plusieurs choses se passent en chemin :
- Coupe. Un couteau et une douille cisaillent le fil, et la qualité du bout du lopin influe sur tous les coups suivants.
- Refoulement. Les premiers coups forment la tête à partir du lopin.
- Extrusion. La tige est poussée à travers une matrice de réduction jusqu’à un diamètre plus petit là où le plan l’exige.
- Détourage ou perçage. Une tête hexagonale est souvent détourée dans une matrice séparée, ou une empreinte est poinçonnée sur le dessus.
Comme le volume de métal reste identique, la longueur du lopin est fixée par le volume fini de la tête et de la tige. Une tête plus grande ou une pièce plus longue demande un lopin plus long, que la machine doit pouvoir couper et maintenir.
Pourquoi la taille d’ébauche fixe le coût d’outillage
Diamètre du fil. Les matrices et les poinçons évoluent avec le diamètre. Les plus grands inserts de matrice en carbure coûtent plus cher en matière et demandent plus de temps de rectification. Les presses plus lourdes coûtent aussi plus cher à l’heure : un fabricant chiffrera donc un taux machine plus élevé pour une ébauche M16 que pour une ébauche M5.
Diamètre de tête par rapport au diamètre de tige. Une tête à froid ne peut pas grossir de n’importe quelle quantité en un coup. Si la longueur non guidée du lopin dépasse environ 2.3 fois son diamètre, il flambe au lieu de remplir la matrice. Une grosse tête sur une tige fine demande donc un lopin plus long et plus de coups pour la construire. Les règles empiriques courantes situent une tête hexagonale à environ 1.5 à 1.8 fois le diamètre de tige, une tête à collerette encore plus grande, et tout ce qui dépasse demande des postes supplémentaires.
Nombre de postes. Chaque poste est un jeu de matrice et de poinçon. Une pièce qui tient dans une séquence à trois postes coûte moins qu’une pièce qui en demande cinq, et les outils à cinq postes demandent plus de temps d’alignement et de réglage sur la machine.
Forme de la tête et de la tige. Une tête hexagonale ou ronde normalisée utilise une géométrie de poinçon standard. Une empreinte spéciale, une collerette crantée, un col cannelé ou une gorge sous tête demandent un poinçon ou un axe sur mesure. Ces détails pilotent aussi l’usure, car les angles vifs de la matrice cassent en premier.
Tolérance. Des exigences serrées sur la hauteur de tête ou la concentricité demandent des ajustements précis de matrices et plus de temps de réglage pendant les essais.
Matière des matrices. Les matrices en carbure durent plus longtemps sur une matière à haute résistance ou abrasive, mais elles coûtent plus cher que l’acier à outils. Pour l’inox ou l’acier allié, le carbure est l’usage normal.
Chiffres typiques
| Élément | Petite pièce (environ M3 à M6) | Pièce moyenne (environ M8 à M12) | Grande pièce (environ M16 à M24) |
|---|---|---|---|
| Postes typiques | 2 à 4 | 3 à 5 | 4 à 6 |
| Coût d’un nouveau jeu de matrices (fourchette typique, USD) | Quelques milliers | Plusieurs milliers à environ dix mille | Dix mille à plusieurs dizaines de milliers |
| Délai jusqu’aux échantillons | 3 à 5 semaines | 4 à 6 semaines | 5 à 8 semaines |
| Durée de vie du jeu de matrices | Millions de pièces | Centaines de milliers à millions | Centaines de milliers |
| Changement de réglage machine | Quelques heures | Plusieurs heures | Une demi-journée ou plus |
Ce sont des fourchettes typiques et non une offre. Un fabricant qui dispose d’une famille de pièces similaires peut réutiliser des matrices et chiffrer bien moins, et une pièce à tête spéciale peut coûter plus que le chiffre haut.
Comment le coût d’outillage atteint le prix à la pièce
Les usines chiffrent l’outillage de deux façons. L’une est une facture d’outillage séparée, payée d’avance ou après approbation des échantillons, les matrices vous appartenant ensuite ou étant conservées pour vous. L’autre consiste à amortir l’outillage sur la première quantité, ce qui cache le coût dans un prix de première commande plus élevé et laisse souvent le fabricant propriétaire des matrices.
Dans les deux cas, le coût de l’outil se divise sur le nombre de pièces que vous achèterez. Un jeu de matrices de quelques milliers de dollars réparti sur 500,000 pièces ajoute une fraction de centime. Le même jeu réparti sur 5,000 pièces devient une part majeure du prix. C’est pourquoi le volume décide du procédé : en dessous d’une certaine quantité, usiner une ébauche coûte moins que payer des matrices. Notre guide frappe à froid ou usinage montre où se situe généralement ce point de bascule.
Moyens de réduire le coût
Vous n’avez pas à accepter la première offre d’outillage. Quatre changements aident dans la plupart des cas.
- Utiliser une tête que l’usine produit déjà. Une tête hexagonale, à collerette ou bombée normalisée avec une hauteur courante évite les poinçons sur mesure.
- Rester dans la plage de tailles de la tige. Une longueur ou un diamètre de tige qui correspond à une famille de matrices existante permet au fabricant de réutiliser l’outillage.
- Relâcher la tolérance qui n’a pas d’importance. Si la hauteur de tête peut varier d’un demi-millimètre, dites-le.
- Autoriser une autre voie pour les éléments qui coûtent le plus. Un trou traversant ou un bout spécial peut être usiné après la frappe et retire un poinçon du jeu de matrices.
Une modification du plan avant la commande ne coûte rien. La même modification après les échantillons peut relancer l’outillage.
Questions à poser avant d’approuver un jeu de matrices
- Combien de postes la pièce demande-t-elle et sur quelle machine ?
- Une partie de l’outillage provient-elle d’une famille existante ?
- Le coût d’outil est-il séparé ou inclus dans le prix à la pièce, et qui est propriétaire des matrices ?
- Combien de pièces le jeu de matrices doit-il produire avant d’être remplacé ?
- Quel est le délai jusqu’aux échantillons et jusqu’au premier lot ?
- Qui paie la reprise si l’échantillon ne respecte pas le plan ?
Le traitement thermique et le roulage de filets viennent après le formage et ont leurs propres coûts : ajoutez-les à la comparaison. Pour revoir comment le roulage se compare au taillage, lisez roulage ou taillage de filets. La nuance de fil influe aussi sur la durée de vie des outils, et nuances de fil de frappe à froid explique les plus courantes.
Une comparaison concrète
Prenons deux pièces de même diamètre de tige, M8, et comparons l’histoire de leur outillage.
La pièce A est une vis à collerette avec une collerette normalisée, une hauteur de tête proche des poinçons existants de l’usine et une tige de 30 mm. Elle tourne sur une machine à trois matrices, utilise une famille existante d’outillage de coupe et demande un nouveau jeu de matrices avec une forme de poinçon normalisée. L’usine chiffre des frais d’outillage modestes, quelques semaines jusqu’aux échantillons et une durée de vie du jeu de matrices de plusieurs centaines de milliers de pièces.
La pièce B a la même tige, mais la tête est une grande collerette crantée avec une empreinte, un col court avec une gorge et une tolérance serrée sur la hauteur de tête. Elle demande cinq postes, un poinçon sur mesure pour les crans, un axe pour l’empreinte et un travail de réglage supplémentaire de la hauteur de tête pendant les essais. Les frais d’outillage sont plusieurs fois plus élevés, les essais prennent plus de temps et le jeu de matrices s’use plus vite aux crans.
Les deux pièces ont le même fil, le même filet et la même classe de qualité. La différence de coût d’outillage vient de la tête. Quand un acheteur voit une offre d’outillage élevée, la question à poser est quel élément de la tête ou du col en est la cause, et si cet élément est nécessaire.
Approbation des échantillons et changements après échantillons
L’outillage est construit avant le premier échantillon : un changement après échantillons coûte donc cher. Les usines proposent généralement un lot d’échantillons issu des nouvelles matrices, mesuré par rapport au plan, et demandent une approbation avant le premier lot. Utilisez bien cette étape d’approbation.
- Mesurez vous-même les cotes critiques, pas seulement d’après le rapport de l’usine.
- Testez l’échantillon dans l’assemblage, avec les vraies pièces associées.
- Vérifiez le marquage de tête et l’empreinte avec le vrai outil d’entraînement.
- Réalisez tout essai dont l’application a besoin, comme un couple de rupture ou une charge d’épreuve.
- Donnez une approbation écrite, ou une liste écrite de modifications.
Un changement qui ne touche que le plan, comme une longueur ou une tolérance sur un élément usiné, coûte peu. Un changement de forme de tête ou de séquence de refoulement signifie de nouveaux poinçons ou de nouvelles matrices. Si vous prévoyez une modification de conception dans la première année, dites-le à l’usine avant qu’elle ne taille les matrices, et demandez si elle peut construire le jeu de matrices pour permettre un insert ou un poinçon de rechange pour le changement probable.
Liste de contrôle pour la demande
- Plan avec type de tête, hauteur de tête et longueur de tige, dans un format standard.
- Matière du fil ou classe de qualité voulue.
- Volume annuel et taille de lot.
- Si vous voulez être propriétaire des matrices.
- Délai cible jusqu’aux premiers échantillons.
Mettez ces éléments dans le premier message et les offres seront comparables. Quand vous êtes prêt, envoyez votre demande et nous la mettons en relation avec trois fabricants au plus qui exploitent des presses à froid dans la bonne plage de tailles.
Questions fréquentes
Qui est propriétaire des matrices une fois que je les ai payées ?
Cela dépend de l'offre. Certains fabricants facturent le coût complet de l'outil et conviennent que vous êtes propriétaire des matrices. D'autres répartissent le coût sur les premières commandes et gardent les matrices. Réglez la question par écrit avant la commande, et demandez où les matrices sont stockées et combien de temps elles sont conservées après votre dernier lot.
Combien de temps faut-il pour fabriquer un nouveau jeu de matrices ?
Plusieurs semaines est courant pour une pièce nouvelle avec ses propres matrices et poinçons en carbure, plus les pièces échantillons et le réglage sur la machine. Une pièce qui partage la plupart de ses matrices avec une famille existante peut aller plus vite. Demandez le délai jusqu'aux premiers échantillons, pas seulement jusqu'au premier lot.
Puis-je réduire le coût d'outillage en changeant la tête ou la tige ?
Souvent oui. Une tête hexagonale ou à collerette normalisée, une hauteur de tête proche des poinçons existants du fabricant et une longueur de tige dans la plage de la machine évitent un nouvel outillage. Une petite modification du plan convenue avant la commande coûte bien moins qu'un changement de matrice après les échantillons.
Besoin de faire fabriquer cette fixation ?
Envoyez le plan avec la classe et le volume annuel. Nous vous mettons en relation avec 3 fabricants au plus qui maîtrisent le bon procédé, et nous répondons sous 24 heures ouvrées.
Envoyer ma demande