Poradniki / Procesy
Wielostacyjne prasy do kucia na zimno: jak wielkość wsadu wyznacza koszt oprzyrządowania
11 października 2026
Oprzyrządowanie to największy koszt stały elementu złącznego kutego na zimno, a główną rzeczą, która go wyznacza, jest wielkość wsadu. Większa średnica drutu wymaga większych matryc i mocniejszej maszyny. Dłuższy skok formowania łba wymaga więcej stacji. Specjalny kształt łba wymaga niestandardowych stempli. Gdy zrozumie się, jak te powiązania działają, oferta na oprzyrządowanie przestaje wyglądać arbitralnie i można prosić o zmiany, które ją obniżają.
Ten poradnik prowadzi część od drutu do gotowego wsadu, wyjaśnia, skąd bierze się koszt oprzyrządowania, i podaje pytania, które warto zadać przed zatwierdzeniem kompletu matryc.
Co robi wielostacyjna prasa do kucia na zimno
Prasa do kucia na zimno pobiera drut ze zwoju, prostuje go i ścina kawałek na ustaloną długość. Mechanizm transferu przenosi następnie kawałek z jednej stacji matryc do następnej. Na każdej stacji stempel uderza w kawałek, a metal wypełnia gniazdo matrycy. Gotowy wsad opuszcza ostatnią stację, zwykle co ułamek sekundy.
Prasy dzieli się według liczby stacji. Maszyna dwumatrycowa, trójuderzeniowa wykonuje proste części z łbem, takie jak wsad wkręta z łbem walcowym lub płaskim. Maszyny trójmatrycowe, czterouderzeniowe oraz progresywne z pięcioma lub sześcioma stacjami wykonują łby kołnierzowe, łby sześciokątne z podkładkami i części ze stopniowanym trzonkiem. Każda dodatkowa stacja daje metalowi mniejszy krok do wykonania, co zmniejsza odkształcenie na uderzenie i wydłuża trwałość matryc, ale dodaje też matrycę, stempel i pracę na ich wykonanie.
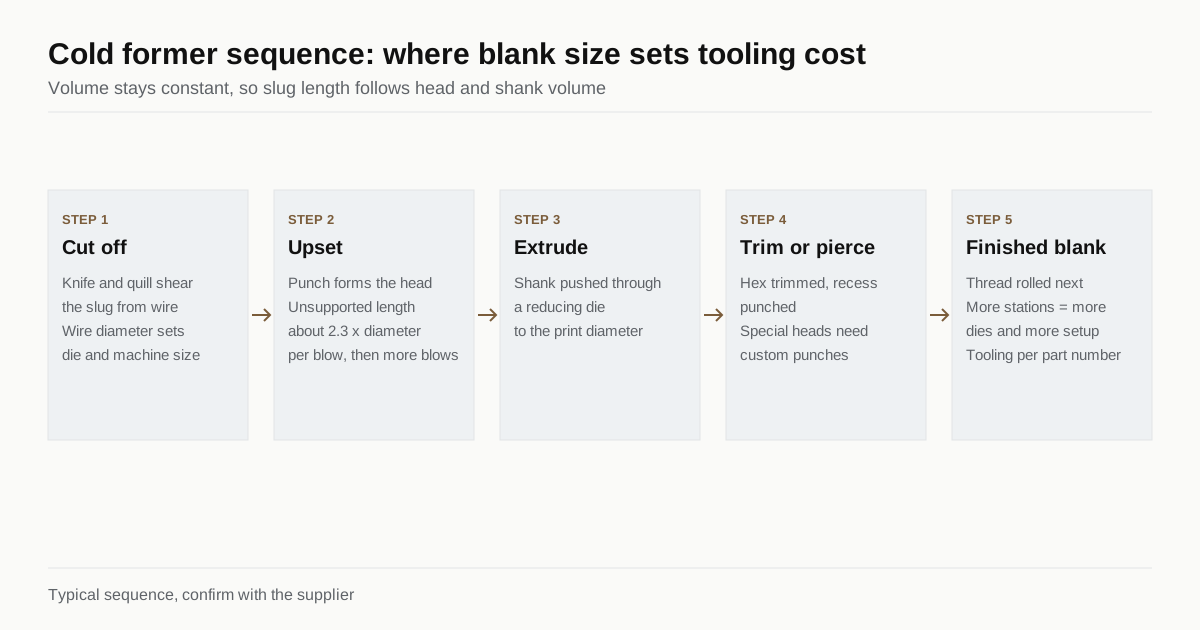
Po drodze dzieje się kilka rzeczy:
- Odcinanie. Nóż i tuleja ścinają drut, a jakość końca kawałka wpływa na każde następne uderzenie.
- Spęczanie. Pierwsze uderzenia formują łeb z kawałka.
- Wyciskanie. Trzonek jest przepychany przez matrycę redukcyjną do mniejszej średnicy tam, gdzie wymaga tego rysunek.
- Obcinanie lub przebijanie. Łeb sześciokątny jest często obcinany w osobnej matrycy albo w górze tłoczone jest gniazdo.
Ponieważ objętość metalu pozostaje taka sama, długość kawałka wynika z objętości gotowego łba i trzonka. Większy łeb lub dłuższa część wymaga dłuższego kawałka, który maszyna musi móc ściąć i utrzymać.
Dlaczego wielkość wsadu wyznacza koszt oprzyrządowania
Średnica drutu. Matryce i stemple rosną ze średnicą. Większe wkładki matryc z węglików kosztują więcej materiału i dłużej się je szlifuje. Cięższe prasy kosztują też więcej za godzinę, więc producent wyceni wyższą stawkę maszyny dla wsadu M16 niż dla wsadu M5.
Średnica łba względem średnicy trzonka. Zimny łeb nie może urosnąć o dowolną wartość w jednym uderzeniu. Jeśli swobodna długość kawałka przekracza około 2.3 średnicy, wyboczy się zamiast wypełnić matrycę. Duży łeb na cienkim trzonku wymaga więc dłuższego kawałka i więcej uderzeń. Zasady praktyczne przyjmują łeb sześciokątny na około 1.5 do 1.8 średnicy trzonka, łeb kołnierzowy jeszcze większy, a wszystko ponad to wymaga dodatkowych stacji.
Liczba stacji. Każda stacja to komplet matrycy i stempla. Część, która mieści się w sekwencji trzech stacji, kosztuje mniej niż taka, która potrzebuje pięciu, a narzędzia pięciostacyjne dłużej się osiowuje i reguluje na maszynie.
Kształt łba i trzonka. Standardowy łeb sześciokątny lub okrągły wykorzystuje typową geometrię stempla. Specjalne gniazdo, kołnierz ząbkowany, szyjka z wypustami lub podcięcie pod łbem wymaga niestandardowego stempla lub trzpienia. Te szczegóły wpływają też na zużycie, bo ostre narożniki w matrycy pękają jako pierwsze.
Tolerancja. Wąskie wymagania co do wysokości łba lub współosiowości wymagają precyzyjnych pasowań matryc i więcej czasu na regulację podczas próbkowania.
Materiał matryc. Matryce z węglików spiekanych dłużej trwają przy materiale o wysokiej wytrzymałości lub ściernym, ale kosztują więcej niż stal narzędziowa. Dla stali nierdzewnej lub stopowej węgliki są zwykłym wyborem.
Typowe wartości
| Pozycja | Mała część (około M3 do M6) | Średnia część (około M8 do M12) | Duża część (około M16 do M24) |
|---|---|---|---|
| Typowa liczba stacji | 2 do 4 | 3 do 5 | 4 do 6 |
| Koszt nowego kompletu matryc (typowy zakres, USD) | Kilka tysięcy | Kilka tysięcy do około dziesięciu tysięcy | Dziesięć tysięcy do kilkudziesięciu tysięcy |
| Czas do próbek | 3 do 5 tygodni | 4 do 6 tygodni | 5 do 8 tygodni |
| Trwałość kompletu matryc | Miliony części | Setki tysięcy do milionów | Setki tysięcy |
| Zmiana ustawienia maszyny | Kilka godzin | Kilka godzin | Pół dnia lub więcej |
To typowe przedziały, a nie oferta. Producent z rodziną podobnych części może ponownie użyć matryc i wycenić znacznie niżej, a część ze specjalnym łbem może kosztować więcej niż górna wartość.
Jak koszt oprzyrządowania trafia do ceny sztuki
Zakłady wyceniają oprzyrządowanie na dwa sposoby. Jeden to osobna opłata za oprzyrządowanie, płatna z góry lub po zatwierdzeniu próbek, a matryce są potem Państwa własnością lub przechowywane dla Państwa. Drugi to rozłożenie oprzyrządowania na pierwszą ilość, co ukrywa koszt w wyższej cenie pierwszego zamówienia i często zostawia matryce producentowi.
Tak czy inaczej koszt narzędzi dzieli się przez liczbę części, które Państwo kupią. Komplet matryc za kilka tysięcy dolarów rozłożony na 500,000 sztuk dodaje ułamek centa. Ten sam komplet rozłożony na 5,000 sztuk staje się główną częścią ceny. Dlatego wolumen decyduje o technologii: poniżej pewnej ilości obróbka skrawaniem wsadu kosztuje mniej niż płacenie za matryce. Nasz poradnik o kuciu na zimno a obróbce skrawaniem pokazuje, gdzie zwykle leży ten punkt przecięcia.
Sposoby obniżenia kosztu
Nie muszą Państwo akceptować pierwszej oferty na oprzyrządowanie. W większości przypadków pomagają cztery zmiany.
- Użyć łba, który zakład już produkuje. Standardowy łeb sześciokątny, kołnierzowy lub soczewkowy o popularnej wysokości pozwala uniknąć niestandardowych stempli.
- Utrzymać trzonek w zakresie rozmiarów. Długość lub średnica trzonka zgodna z istniejącą rodziną matryc pozwala producentowi ponownie użyć narzędzi.
- Poluzować tolerancję, która nie ma znaczenia. Jeśli wysokość łba może się zmieniać o pół milimetra, proszę to napisać.
- Dopuścić inną technologię dla cech, które kosztują najwięcej. Otwór poprzeczny lub specjalną końcówkę można obrobić po kuciu, co usuwa jeden stempel z kompletu matryc.
Zmiana rysunku przed zamówieniem nic nie kosztuje. Ta sama zmiana po próbkach może uruchomić oprzyrządowanie od nowa.
Pytania do zadania przed zatwierdzeniem kompletu matryc
- Ile stacji potrzebuje część i na jakiej maszynie?
- Czy jakaś część oprzyrządowania pochodzi z istniejącej rodziny?
- Czy koszt narzędzi jest osobny, czy w cenie sztuki, i kto jest właścicielem matryc?
- Ile części ma wykonać komplet matryc, zanim będzie wymagał wymiany?
- Jaki jest czas do próbek i do pierwszego odbioru?
- Kto płaci za poprawki, jeśli próbka nie spełnia rysunku?
Obróbka cieplna i walcowanie gwintu następują po formowaniu i mają własne koszty, więc proszę dodać je do porównania. Jeśli chcą Państwo sprawdzić, jak walcowanie wypada w porównaniu z nacinaniem, proszę przeczytać walcowanie a nacinanie gwintu. Gatunek drutu wpływa też na trwałość narzędzi, a gatunki drutu do kucia na zimno omawia najpopularniejsze.
Porównanie na przykładzie
Weźmy dwie części o tej samej średnicy trzonka M8 i porównajmy historię oprzyrządowania.
Część A to śruba sześciokątna z kołnierzem o standardowym kołnierzu, wysokości łba zbliżonej do istniejących stempli zakładu i trzonku 30 mm. Pracuje na maszynie trójmatrycowej, korzysta z istniejącej rodziny oprzyrządowania do odcinania i wymaga jednego nowego kompletu matryc o standardowym kształcie stempla. Zakład wycenia skromną opłatę za oprzyrządowanie, kilka tygodni do próbek i trwałość kompletu matryc rzędu setek tysięcy.
Część B ma ten sam trzonek, ale łeb to duży ząbkowany kołnierz z gniazdem napędu, krótka szyjka z rowkiem i wąska tolerancja wysokości łba. Wymaga pięciu stacji, niestandardowego stempla do ząbków, trzpienia do gniazda i dodatkowej pracy przy regulacji wysokości łba podczas próbkowania. Opłata za oprzyrządowanie jest kilkakrotnie wyższa, próbkowanie trwa dłużej, a komplet matryc zużywa się szybciej na ząbkach.
Obie części mają ten sam drut, ten sam gwint i tę samą klasę wytrzymałości. Różnica w koszcie oprzyrządowania pochodzi z łba. Gdy kupujący widzi wysoką ofertę na oprzyrządowanie, pytanie brzmi, która cecha łba lub szyjki ją napędza i czy ta cecha jest potrzebna.
Zatwierdzenie próbek i zmiany po próbkach
Oprzyrządowanie jest budowane przed pierwszą próbką, więc zmiana po próbkach jest droga. Zakłady zwykle oferują partię próbną z nowych matryc, zmierzoną według rysunku, i proszą o zatwierdzenie przed pierwszym odbiorem. Proszę dobrze wykorzystać ten etap.
- Proszę samodzielnie zmierzyć wymiary krytyczne, a nie opierać się tylko na protokole zakładu.
- Proszę przetestować próbkę w zespole, z prawdziwymi częściami współpracującymi.
- Proszę sprawdzić oznakowanie łba i gniazdo prawdziwym narzędziem.
- Proszę wykonać każdy test, którego wymaga zastosowanie, taki jak moment do zerwania lub obciążenie próbne.
- Proszę dać pisemne zatwierdzenie lub pisemną listę zmian.
Zmiana dotycząca tylko rysunku, na przykład długości lub tolerancji na obrabianej cesze, jest tania. Zmiana kształtu łba lub sekwencji spęczania oznacza nowe stemple lub matryce. Jeśli spodziewają się Państwo zmiany konstrukcji w pierwszym roku, proszę powiedzieć o tym zakładowi, zanim wytnie matryce, i zapytać, czy może zbudować komplet z wkładką lub zapasowym stemplem na prawdopodobną zmianę.
Lista kontrolna do RFQ
- Rysunek z typem łba, wysokością łba i długością trzonka, w standardowym formacie.
- Materiał drutu lub potrzebna klasa wytrzymałości.
- Roczny wolumen i wielkość odbioru.
- Czy chcą Państwo być właścicielem matryc.
- Docelowy czas do pierwszych próbek.
Proszę podać to w pierwszej wiadomości, a oferty będą się czysto porównywać. Gdy są Państwo gotowi, prześlij zapytanie RFQ, a dopasujemy je do maksymalnie trzech producentów, którzy obsługują prasy do kucia na zimno w odpowiednim zakresie rozmiarów.
Najczęściej zadawane pytania
Do kogo należą matryce po tym, jak za nie zapłacę?
To zależy od oferty. Niektórzy producenci liczą pełny koszt narzędzi i zgadzają się, że matryce są Państwa własnością. Inni rozkładają koszt na pierwsze zamówienia i zatrzymują matryce. Proszę ustalić to na piśmie przed zamówieniem i zapytać, gdzie matryce są przechowywane i jak długo po Państwa ostatnim odbiorze.
Jak długo trwa wykonanie nowego kompletu matryc?
Kilka tygodni to norma dla nowej części z własnymi matrycami i stemplami z węglików spiekanych, plus próbki i regulacja na maszynie. Część, która dzieli większość matryc z istniejącą rodziną, może być szybsza. Proszę pytać o czas do pierwszych próbek, a nie tylko do pierwszego odbioru.
Czy mogę obniżyć koszt oprzyrządowania, zmieniając łeb lub trzonek?
Często tak. Standardowy łeb sześciokątny lub kołnierzowy, wysokość łba zbliżona do istniejących stempli producenta i długość trzonka w zakresie maszyny pozwalają uniknąć nowego oprzyrządowania. Mała zmiana rysunku uzgodniona przed zamówieniem kosztuje znacznie mniej niż zmiana matryc po próbkach.
Potrzebują Państwo wykonać taki element?
Proszę wysłać rysunek z klasą i rocznym wolumenem. Dopasujemy Państwa do 3 producentów stosujących odpowiednią technologię i odpowiadamy w ciągu 24 godzin roboczych.
Wyślij zapytanie RFQ