Руководства / Технологии
Многопозиционные холодновысадочные автоматы: как размер заготовки определяет стоимость оснастки
11 октября 2026 г.
Оснастка это самая большая постоянная статья затрат на крепёж холодной высадки, и главное, что её определяет, это размер заготовки. Больший диаметр проволоки требует более крупных матриц и более мощного станка. Более длинный ход формовки головки требует больше позиций. Специальная форма головки требует нестандартных пуансонов. Когда Вы видите, как работают эти связи, предложение по оснастке перестаёт казаться произвольным, и Вы можете просить об изменениях, которые его снижают.
Это руководство прослеживает деталь от проволоки до готовой заготовки, объясняет, откуда берётся стоимость оснастки, и перечисляет вопросы, которые стоит задать до утверждения комплекта матриц.
Что делает многопозиционный холодновысадочный автомат
Холодновысадочный автомат берёт проволоку из бухты, выпрямляет её и отрезает заготовку заданной длины. Затем механизм переноса передаёт заготовку от одной позиции матрицы к следующей. На каждой позиции пуансон бьёт по заготовке, и металл течёт в полость матрицы. Готовая заготовка выходит с последней позиции, обычно за доли секунды.
Автоматы различают по числу позиций. Машина с двумя матрицами и тремя ударами делает простые высаженные детали, например заготовку винта с простой или плоской головкой. Машины с тремя матрицами и четырьмя ударами и прогрессивные машины с пятью или шестью позициями делают фланцевые головки, шестигранные головки с шайбой и детали со ступенчатым стержнем. Каждая добавленная позиция даёт металлу меньший шаг деформации, что уменьшает деформацию за удар и продлевает жизнь матрицы, но добавляет матрицу, пуансон и работу по их изготовлению.
По пути происходит несколько вещей:
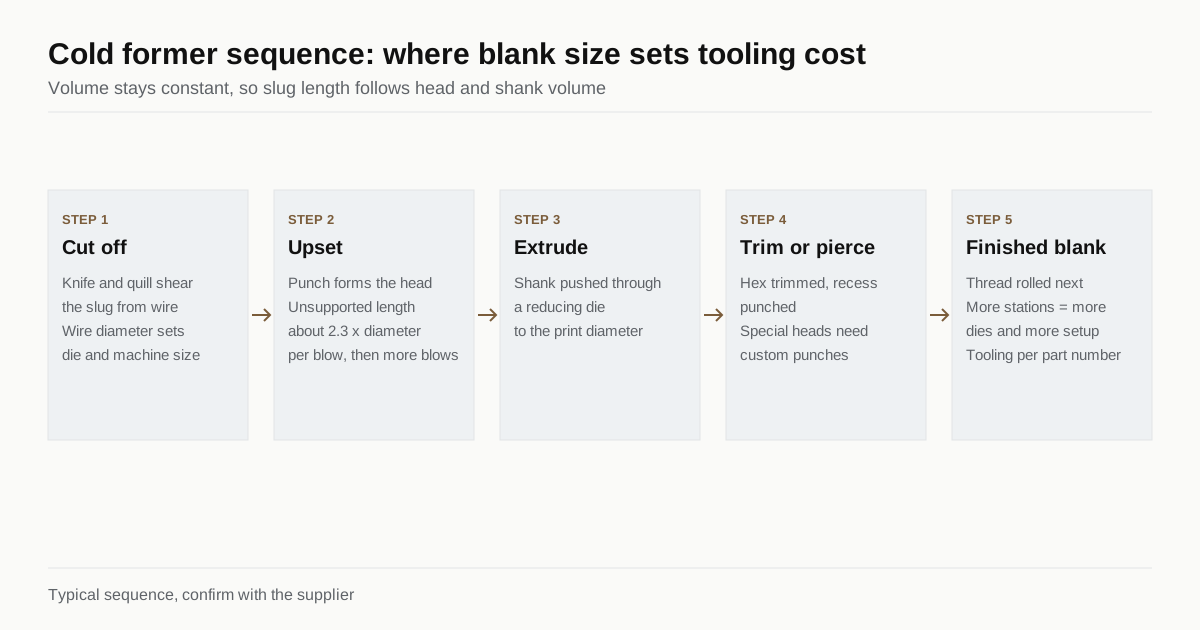
- Отрезка. Нож и втулка срезают проволоку, и качество торца заготовки влияет на каждый следующий удар.
- Высадка. Первые удары формируют головку из заготовки.
- Выдавливание. Стержень проталкивается через редукционную матрицу до меньшего диаметра там, где этого требует чертёж.
- Обрезка или пробивка. Шестигранная головка часто обрезается в отдельной матрице, или в её верх пробивается шлиц.
Поскольку объём металла остаётся прежним, длина заготовки определяется конечным объёмом головки и стержня. Более крупной головке или более длинной детали нужна более длинная заготовка, которую станок должен уметь отрезать и удерживать.
Почему размер заготовки определяет стоимость оснастки
Диаметр проволоки. Матрицы и пуансоны растут вместе с диаметром. Более крупные твердосплавные вставки матриц стоят дороже по материалу и дольше шлифуются. Более тяжёлые автоматы стоят дороже и за час работы, поэтому производитель назовёт большую ставку за станок для заготовки M16, чем для заготовки M5.
Диаметр головки относительно диаметра стержня. Холодная головка не может вырасти на произвольную величину за один удар. Если неподдерживаемая длина заготовки больше примерно 2.3 её диаметра, она теряет устойчивость вместо того, чтобы заполнить матрицу. Поэтому большая головка на тонком стержне требует более длинной заготовки и больше ударов для её формирования. Типичные практические правила ставят шестигранную головку примерно на 1.5 до 1.8 диаметра стержня, фланцевую ещё больше, а всё сверх этого требует дополнительных позиций.
Число позиций. Каждая позиция это комплект матрицы и пуансона. Деталь, укладывающаяся в трёхпозиционную последовательность, стоит меньше, чем требующая пяти, а оснастку на пять позиций дольше выставлять и настраивать на станке.
Форма головки и стержня. Стандартная шестигранная или круглая головка использует типовую геометрию пуансона. Специальный шлиц, рифлёный фланец, шлицевая шейка или проточка под головкой требуют нестандартного пуансона или иглы. Эти детали также определяют износ, поскольку острые углы в матрице ломаются первыми.
Допуск. Жёсткие требования к высоте головки или соосности требуют точных посадок матриц и больше времени на настройку при получении образцов.
Материал матрицы. Твердосплавные матрицы служат дольше на высокопрочном или абразивном материале, но стоят дороже инструментальной стали. Для нержавеющей или легированной стали твердый сплав обычен.
Типичные цифры
| Статья | Малая деталь (около M3 до M6) | Средняя деталь (около M8 до M12) | Крупная деталь (около M16 до M24) |
|---|---|---|---|
| Типичное число позиций | 2 до 4 | 3 до 5 | 4 до 6 |
| Стоимость нового комплекта матриц (типичный диапазон, USD) | Несколько тысяч | От нескольких тысяч до примерно десяти тысяч | От десяти тысяч до нескольких десятков тысяч |
| Срок до образцов | 3 до 5 недель | 4 до 6 недель | 5 до 8 недель |
| Ресурс комплекта матриц | Миллионы деталей | От сотен тысяч до миллионов | Сотни тысяч |
| Смена наладки станка | Несколько часов | Несколько часов | Полдня и более |
Это типичные диапазоны, а не предложение. Производитель с семейством похожих деталей может использовать матрицы повторно и назвать намного меньше, а деталь со специальной головкой может стоить больше верхней цифры.
Как стоимость оснастки попадает в цену за штуку
Заводы называют оснастку одним из двух способов. Первый это отдельная плата за оснастку, оплачиваемая заранее или после утверждения образцов, после чего матрицы принадлежат Вам или хранятся для Вас. Второй это амортизация оснастки на первое количество, которая прячет стоимость в более высокой цене первого заказа и часто оставляет матрицы производителю.
Так или иначе, стоимость оснастки делится на число деталей, которые Вы купите. Комплект матриц в несколько тысяч долларов, разнесённый на 500,000 штук, добавляет долю цента. Тот же комплект на 5,000 штук становится существенной частью цены. Вот почему объём решает выбор технологии: ниже определённого количества обработка заготовки резанием стоит меньше, чем оплата матриц. Наше руководство по холодной высадке и обработке резанием показывает, где обычно проходит эта точка перехода.
Способы снизить стоимость
Принимать первое предложение по оснастке не обязательно. В большинстве случаев помогают четыре изменения.
- Используйте головку, которую завод уже делает. Стандартная шестигранная, фланцевая или полукруглая головка обычной высоты избавляет от нестандартных пуансонов.
- Держите стержень в диапазоне размеров. Длина или диаметр стержня, совпадающие с существующим семейством матриц, позволяют производителю повторно использовать оснастку.
- Ослабьте допуск, который не важен. Если высота головки может отклоняться на полмиллиметра, скажите об этом.
- Допустите другой путь для элементов, которые стоят больше всего. Поперечное отверстие или специальный конец можно обработать после высадки, и это убирает один пуансон из комплекта матриц.
Изменение чертежа до заказа ничего не стоит. То же изменение после образцов может заставить начать оснастку заново.
Вопросы, которые стоит задать до утверждения комплекта матриц
- Сколько позиций нужно детали и на каком станке?
- Часть оснастки берётся из существующего семейства?
- Стоимость оснастки отдельная или включена в цену за штуку, и кому принадлежат матрицы?
- Сколько деталей, как ожидается, выпустит комплект матриц до замены?
- Каков срок до образцов и до первой поставки?
- Кто платит за переделку, если образец не соответствует чертежу?
Термообработка и накатка резьбы идут после формовки и имеют собственные затраты, поэтому добавьте их в сравнение. Если нужно вспомнить, как накатка соотносится с нарезанием, прочтите накатка и нарезание резьбы. Марка проволоки также влияет на стойкость инструмента, а марки проволоки для холодной высадки объясняют распространённые.
Сравнение на примере
Возьмём две детали с одинаковым диаметром стержня M8 и сравним историю оснастки.
Деталь A это шестигранный фланцевый болт со стандартным фланцем, высотой головки, близкой к имеющимся у завода пуансонам, и стержнем 30 мм. Он идёт на трёхматричной машине, использует существующее семейство отрезной оснастки и требует одного нового комплекта матриц со стандартной формой пуансона. Завод называет скромную плату за оснастку, несколько недель до образцов и ресурс комплекта матриц в сотни тысяч.
Деталь B имеет тот же стержень, но головка это крупный рифлёный фланец со шлицем под привод, короткая шейка с канавкой и жёсткий допуск на высоту головки. Ей нужны пять позиций, нестандартный пуансон для рифления, игла для шлица и дополнительная работа по настройке высоты головки при получении образцов. Плата за оснастку в несколько раз выше, получение образцов занимает больше времени, а комплект матриц быстрее изнашивается на рифлении.
У обеих деталей одинаковые проволока, резьба и класс прочности. Разница в стоимости оснастки возникает из-за головки. Когда покупатель видит высокое предложение по оснастке, нужно спросить, какой элемент головки или шейки его вызывает и нужен ли этот элемент.
Утверждение образцов и изменения после них
Оснастку изготавливают до первого образца, поэтому изменение после образцов обходится дорого. Заводы обычно предлагают партию образцов с новых матриц, измеренную по чертежу, и просят утверждение до первой поставки. Хорошо используйте этап утверждения.
- Измерьте критические размеры сами, а не только по отчёту завода.
- Проверьте образец в сборке, с настоящими ответными деталями.
- Проверьте маркировку головки и шлиц настоящей отвёрткой или ключом.
- Проведите любое испытание, нужное для применения, например момент до разрушения или испытательную нагрузку.
- Дайте письменное утверждение или письменный список изменений.
Изменение, затрагивающее только чертёж, например длина или допуск на обработанном элементе, обходится дёшево. Изменение формы головки или последовательности высадки означает новые пуансоны или матрицы. Если Вы ожидаете изменение конструкции в первый год, скажите об этом заводу до изготовления матриц и спросите, может ли он собрать комплект матриц так, чтобы допускать вставку или запасной пуансон под вероятное изменение.
Контрольный список для запроса
- Чертёж с типом головки, высотой головки и длиной стержня в стандартном формате.
- Материал проволоки или нужный Вам класс прочности.
- Годовой объём и размер поставки.
- Хотите ли Вы владеть матрицами.
- Желаемый срок до первых образцов.
Укажите это в первом сообщении, и предложения будут чётко сопоставимы. Когда будете готовы, отправьте запрос, и мы подберём до трёх производителей, у которых есть холодновысадочные автоматы нужного диапазона размеров.
Часто задаваемые вопросы
Кому принадлежат матрицы после того, как я за них заплатил?
Это зависит от предложения. Одни производители берут полную стоимость оснастки и соглашаются, что матрицы Ваши. Другие распределяют стоимость на первые заказы и оставляют матрицы себе. Решите это письменно до заказа и спросите, где хранятся матрицы и как долго после Вашей последней поставки.
Сколько времени занимает изготовление нового комплекта матриц?
Обычно несколько недель для новой детали с собственными твердосплавными матрицами и пуансонами, плюс образцы и настройка на станке. Деталь, у которой большинство матриц общие с существующим семейством, может пойти быстрее. Спросите срок до первых образцов, а не только до первой поставки.
Можно ли снизить стоимость оснастки, изменив головку или стержень?
Часто да. Стандартная шестигранная или фланцевая головка, высота головки, близкая к имеющимся у производителя пуансонам, и длина стержня в диапазоне машины позволяют избежать новой оснастки. Небольшое изменение чертежа, согласованное до заказа, стоит намного меньше, чем изменение матрицы после образцов.
Нужно изготовить этот крепёж?
Отправьте чертёж с классом прочности и годовым объёмом. Мы подберём до 3 производителей с подходящей технологией и ответим в течение 24 рабочих часов.
Отправить запрос