Guías / Procesos
Máquinas de recalcado multiestación: cómo el tamaño de la pieza fija el coste de utillaje
11 de octubre de 2026
El utillaje es el mayor coste fijo de un sujetador recalcado en frío, y lo que más lo determina es el tamaño de la pieza en bruto. Un diámetro de alambre mayor necesita matrices más grandes y una máquina más potente. Una carrera de conformado de cabeza más larga necesita más estaciones. Una forma de cabeza especial necesita punzones a medida. Una vez que se entienden estos vínculos, una oferta de utillaje deja de parecer arbitraria y se pueden pedir los cambios que la reducen.
Esta guía sigue una pieza desde el alambre hasta la pieza en bruto terminada, explica de dónde sale el coste de utillaje y enumera las preguntas que conviene hacer antes de aprobar un juego de matrices.
Qué hace una máquina de recalcado multiestación
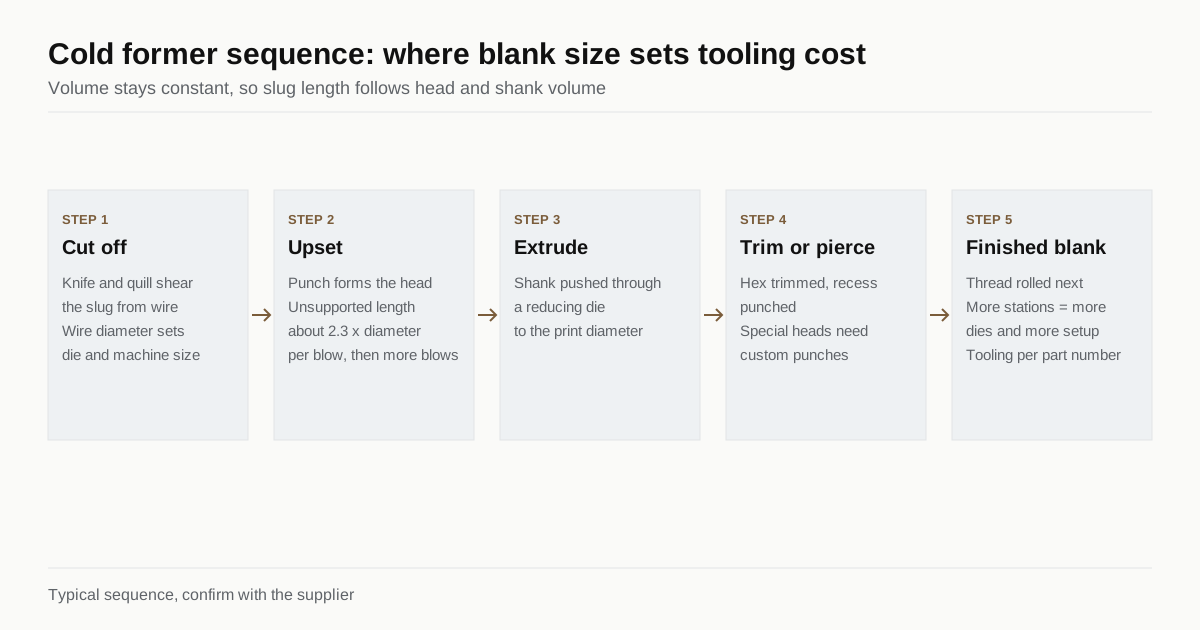
Una máquina de recalcado toma alambre de una bobina, lo endereza y corta un trozo a una longitud fijada. Un mecanismo de transferencia mueve después el trozo de una estación de matriz a la siguiente. En cada estación un punzón golpea el trozo y el metal fluye hacia la cavidad de la matriz. Una pieza en bruto terminada sale de la última estación, normalmente cada fracción de segundo.
Las máquinas se agrupan por número de estaciones. Una máquina de dos matrices y tres golpes hace piezas sencillas con cabeza, como una pieza en bruto de tornillo de cabeza lisa o plana. Las máquinas de tres matrices, cuatro golpes y las progresivas de cinco o seis estaciones hacen cabezas con brida, cabezas hexagonales con arandela y piezas con vástago escalonado. Cada estación añadida da al metal un paso más pequeño, lo que reduce la deformación por golpe y alarga la vida de las matrices, pero también añade una matriz, un punzón y el trabajo de hacerlos.
En el camino ocurren varias cosas:
- Corte. Un cuchillo y un casquillo cizallan el alambre, y la calidad del extremo del trozo afecta a todos los golpes siguientes.
- Recalcado. Los primeros golpes forman la cabeza a partir del trozo.
- Extrusión. El vástago se empuja a través de una matriz reductora hasta un diámetro menor donde el plano lo pide.
- Recorte o punzonado. Una cabeza hexagonal suele recortarse en una matriz aparte, o se punzona un hueco en la parte superior.
Como el volumen de metal no cambia, la longitud del trozo la fija el volumen terminado de cabeza y vástago. Una cabeza mayor o una pieza más larga necesitan un trozo más largo, que la máquina debe poder cortar y sujetar.
Por qué el tamaño de la pieza fija el coste de utillaje
Diámetro del alambre. Las matrices y los punzones crecen con el diámetro. Los insertos de matriz de metal duro más grandes cuestan más en material y tardan más en rectificarse. Las máquinas más pesadas cuestan también más por hora, así que un fabricante cotizará una tarifa de máquina mayor para una pieza M16 que para una M5.
Diámetro de cabeza frente a diámetro de vástago. Una cabeza en frío no puede crecer cualquier cantidad en un solo golpe. Si la longitud sin guiar del trozo supera aproximadamente 2.3 veces su diámetro, pandea en lugar de llenar la matriz. Una cabeza grande sobre un vástago delgado necesita por tanto un trozo más largo y más golpes para construirla. Las reglas prácticas habituales sitúan una cabeza hexagonal en aproximadamente 1.5 a 1.8 veces el diámetro del vástago, una cabeza de brida aún mayor, y todo lo que pase de ahí necesita estaciones adicionales.
Número de estaciones. Cada estación es un juego de matriz y punzón. Una pieza que cabe en una secuencia de tres estaciones cuesta menos que una que necesita cinco, y las herramientas de cinco estaciones tardan más en alinearse y ajustarse en la máquina.
Forma de cabeza y vástago. Una cabeza hexagonal o redonda normalizada usa una geometría de punzón estándar. Un hueco especial, una brida serrada, un cuello estriado o una entalladura bajo la cabeza necesitan un punzón o un pasador a medida. Estos detalles también determinan el desgaste, porque las aristas vivas de la matriz son lo primero que se rompe.
Tolerancia. Las exigencias estrechas de altura de cabeza o concentricidad necesitan ajustes precisos de las matrices y más tiempo de ajuste durante el muestreo.
Material de las matrices. Las matrices de metal duro duran más con material de alta resistencia o abrasivo, pero cuestan más que el acero para herramientas. Para inoxidable o acero aleado, el metal duro es lo habitual.
Cifras típicas
| Concepto | Pieza pequeña (aprox. M3 a M6) | Pieza media (aprox. M8 a M12) | Pieza grande (aprox. M16 a M24) |
|---|---|---|---|
| Estaciones típicas | 2 a 4 | 3 a 5 | 4 a 6 |
| Coste de un juego nuevo de matrices (rango típico, USD) | Unos pocos miles | Varios miles hasta unos diez mil | Diez mil a varias decenas de miles |
| Plazo hasta las muestras | 3 a 5 semanas | 4 a 6 semanas | 5 a 8 semanas |
| Vida del juego de matrices | Millones de piezas | De cientos de miles a millones | Cientos de miles |
| Cambio de preparación de máquina | Unas pocas horas | Varias horas | Media jornada o más |
Son bandas típicas y no una oferta. Un fabricante con una familia de piezas parecidas puede reutilizar matrices y cotizar mucho menos, y una pieza con cabeza especial puede costar más que la cifra superior.
Cómo llega el coste de utillaje al precio por pieza
Las plantas cotizan el utillaje de dos maneras. Una es un cargo de utillaje aparte, pagado por adelantado o tras la aprobación de las muestras, con las matrices luego suyas o conservadas para usted. La otra es amortizar el utillaje en la primera cantidad, lo que esconde el coste en un precio de primer pedido más alto y a menudo deja al fabricante como propietario de las matrices.
En cualquier caso, el coste de la herramienta se reparte entre el número de piezas que usted comprará. Un juego de matrices de unos pocos miles de dólares repartido entre 500,000 piezas añade una fracción de céntimo. El mismo juego repartido entre 5,000 piezas se convierte en una parte importante del precio. Por eso el volumen decide el proceso: por debajo de cierta cantidad, mecanizar una pieza cuesta menos que pagar matrices. Nuestra guía de recalcado en frío frente a mecanizado muestra dónde suele caer ese punto de cruce.
Formas de reducir el coste
No tiene por qué aceptar la primera oferta de utillaje. Cuatro cambios ayudan en la mayoría de los casos.
- Use una cabeza que la planta ya produce. Una cabeza hexagonal, de brida o troncocónica normalizada con una altura común evita punzones a medida.
- Mantenga el vástago dentro del rango de tamaños. Una longitud o un diámetro de vástago que coincida con una familia de matrices existente permite al fabricante reutilizar el utillaje.
- Relaje la tolerancia que no importa. Si la altura de cabeza puede variar medio milímetro, dígalo.
- Permita otra vía para las características que más cuestan. Un agujero transversal o una punta especial pueden mecanizarse después del recalcado y quitan un punzón del juego de matrices.
Un cambio de plano antes del pedido no cuesta nada. El mismo cambio después de las muestras puede reiniciar el utillaje.
Preguntas que hacer antes de aprobar un juego de matrices
- ¿Cuántas estaciones necesita la pieza y en qué máquina?
- ¿Alguna parte del utillaje procede de una familia existente?
- ¿El coste de la herramienta es aparte o va en el precio por pieza, y de quién son las matrices?
- ¿Cuántas piezas se espera que produzca el juego de matrices antes de tener que sustituirse?
- ¿Cuál es el plazo hasta las muestras y hasta la primera entrega?
- ¿Quién paga el retrabajo si la muestra no cumple el plano?
El tratamiento térmico y el laminado de roscas vienen después del conformado y tienen sus propios costes, así que añádalos a la comparación. Si necesita repasar cómo se compara el laminado con el roscado por arranque, lea laminado de roscas frente a roscado por arranque. La calidad del alambre también afecta a la vida de las herramientas, y calidades de alambre para recalcado en frío explica las más comunes.
Una comparación práctica
Tome dos piezas del mismo diámetro de vástago, M8, y compare la historia del utillaje.
La pieza A es un tornillo de brida con una brida normalizada, una altura de cabeza cercana a los punzones existentes de la planta y un vástago de 30 mm. Funciona en una máquina de tres matrices, usa una familia existente de utillaje de corte y necesita un juego nuevo de matrices con una forma de punzón normalizada. La planta cotiza un cargo de utillaje modesto, unas semanas hasta las muestras y una vida del juego de matrices de cientos de miles.
La pieza B tiene el mismo vástago, pero la cabeza es una brida serrada grande con un hueco de accionamiento, un cuello corto con una entalladura y una tolerancia estrecha en la altura de cabeza. Necesita cinco estaciones, un punzón a medida para las serraciones, un pasador para el hueco y trabajo extra para ajustar la altura de cabeza durante el muestreo. El cargo de utillaje es varias veces mayor, el muestreo tarda más y el juego de matrices se desgasta más rápido en las serraciones.
Ambas piezas tienen el mismo alambre, la misma rosca y la misma clase de resistencia. La diferencia de coste de utillaje viene de la cabeza. Cuando un comprador ve una oferta de utillaje alta, la pregunta es qué característica de la cabeza o del cuello la causa y si esa característica es necesaria.
Aprobación de muestras y cambios tras las muestras
El utillaje se construye antes de la primera muestra, así que un cambio después de las muestras es caro. Las plantas suelen ofrecer un lote de muestras de las matrices nuevas, medido contra el plano, y piden aprobación antes de la primera entrega. Aproveche bien el paso de aprobación.
- Mida usted mismo las cotas críticas, no solo según el informe de la planta.
- Pruebe la muestra en el conjunto, con las piezas acopladas reales.
- Compruebe el marcado de cabeza y el hueco con la herramienta de accionamiento real.
- Haga cualquier ensayo que la aplicación necesite, como un par hasta rotura o una carga de prueba.
- Dé una aprobación por escrito, o una lista escrita de cambios.
Un cambio que solo toca el plano, como una longitud o una tolerancia en una característica mecanizada, es barato. Un cambio en la forma de la cabeza o en la secuencia de recalcado implica punzones o matrices nuevos. Si espera un cambio de diseño en el primer año, dígaselo a la planta antes de que talle las matrices, y pregunte si puede construir el juego de matrices de modo que admita un inserto o un punzón de repuesto para el cambio probable.
Lista de comprobación para la solicitud
- Plano con tipo de cabeza, altura de cabeza y longitud de vástago, en un formato estándar.
- Material del alambre o clase de resistencia que necesita.
- Volumen anual y tamaño de la entrega.
- Si quiere ser propietario de las matrices.
- Plazo objetivo hasta las primeras muestras.
Ponga esto en el primer mensaje y las ofertas se compararán con limpieza. Cuando esté listo, envíe su solicitud y la ponemos en contacto con un máximo de tres fabricantes que operan máquinas de recalcado en frío en el rango de tamaños adecuado.
Preguntas frecuentes
¿De quién son las matrices una vez que las he pagado?
Depende de la oferta. Algunos fabricantes cobran el coste completo de la herramienta y acuerdan que las matrices son suyas. Otros reparten el coste entre los primeros pedidos y se quedan las matrices. Resuélvalo por escrito antes del pedido, y pregunte dónde se almacenan las matrices y cuánto tiempo se conservan después de su última entrega.
¿Cuánto tarda en fabricarse un nuevo juego de matrices?
Varias semanas es lo habitual para una pieza nueva con matrices y punzones de metal duro propios, más las piezas de muestra y el ajuste en la máquina. Una pieza que comparte la mayor parte de sus matrices con una familia existente puede ir más rápido. Pida el plazo hasta las primeras muestras, no solo hasta la primera entrega.
¿Puedo reducir el coste de utillaje cambiando la cabeza o el vástago?
A menudo sí. Una cabeza hexagonal o de brida normalizada, una altura de cabeza cercana a los punzones existentes del fabricante y una longitud de vástago dentro del rango de la máquina evitan utillaje nuevo. Un pequeño cambio de plano acordado antes del pedido cuesta mucho menos que un cambio de matriz después de las muestras.
¿Necesita fabricar este sujetador?
Envíe el plano con la clase y el volumen anual. Le ponemos en contacto con hasta 3 fabricantes que dominan el proceso adecuado y respondemos en un plazo de 24 horas hábiles.
Enviar mi solicitud