Gidsen / Processen
Koudstuikmachines met meerdere stations: zo bepaalt de blankmaat de gereedschapskosten
11 oktober 2026
Gereedschap is de grootste vaste kostenpost bij een koudgestuikt bevestigingsmiddel, en wat die vooral bepaalt, is de grootte van de blank. Een grotere draaddiameter vraagt grotere matrijzen en een sterkere machine. Een langere kopvormslag vraagt meer stations. Een speciale kopvorm vraagt eigen stempels. Zodra u ziet hoe deze verbanden werken, lijkt een gereedschapsofferte niet meer willekeurig en kunt u vragen om de wijzigingen die haar verlagen.
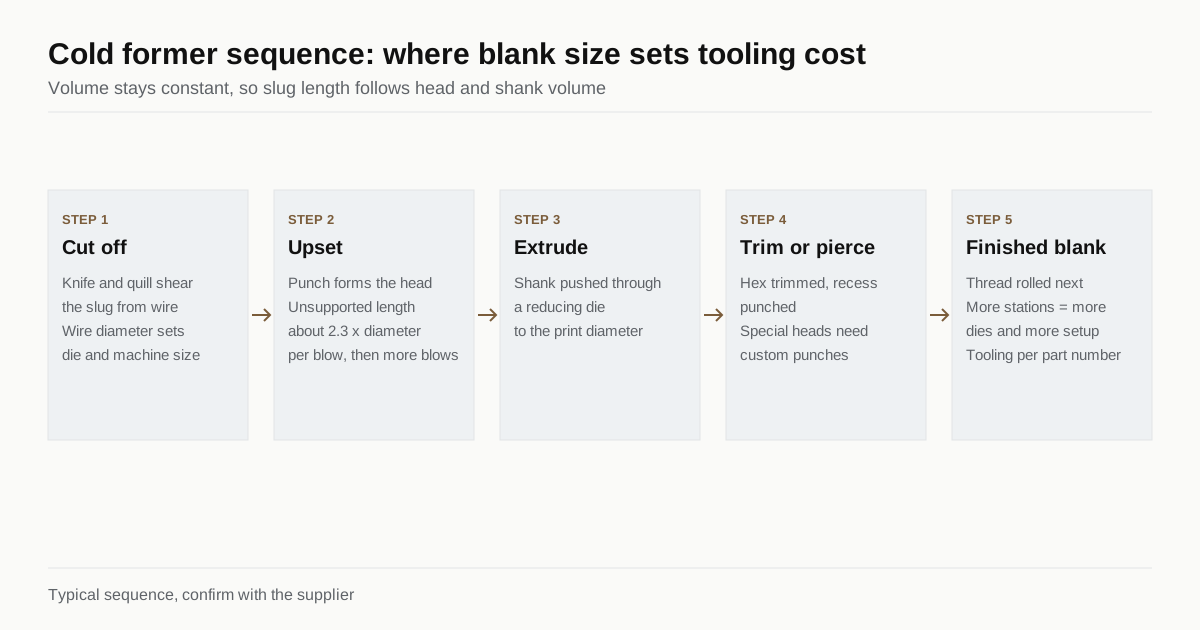
Deze gids volgt een onderdeel van draad tot afgewerkte blank, legt uit waar de gereedschapskosten vandaan komen en somt de vragen op die u stelt voordat u een matrijzenset goedkeurt.
Wat een koudstuikmachine met meerdere stations doet
Een koudstuikmachine neemt draad van een rol, richt hem en snijdt een stuk op een vaste lengte af. Een transfermechanisme verplaatst het stuk dan van het ene matrijsstation naar het volgende. Bij elk station slaat een stempel op het stuk en vloeit het metaal in de matrijsholte. Een afgewerkte blank verlaat het laatste station, meestal elke fractie van een seconde.
Machines worden ingedeeld naar aantal stations. Een machine met twee matrijzen en drie slagen maakt eenvoudige gestuikte onderdelen, zoals een schroefblank met een gewone of platte kop. Machines met drie matrijzen, vier slagen en progressieve machines met vijf of zes stations maken flenskoppen, zeskantkoppen met ring en onderdelen met een getrapte schacht. Elk toegevoegd station geeft het metaal een kleinere stap om te maken, wat de rek per slag vermindert en de levensduur van de matrijs verlengt, maar het voegt ook een matrijs, een stempel en het werk om ze te maken toe.
Onderweg gebeurt er een aantal dingen:
- Afsnijden. Een mes en een huls schuiven de draad af, en de kwaliteit van het uiteinde van het stuk beïnvloedt elke volgende slag.
- Stuiken. De eerste slagen vormen de kop uit het stuk.
- Extruderen. De schacht wordt door een reduceermatrijs naar een kleinere diameter geduwd waar de tekening dat vraagt.
- Trimmen of doorboren. Een zeskantkop wordt vaak in een aparte matrijs getrimd, of er wordt een inkeping in de bovenkant gestampt.
Omdat het metaalvolume gelijk blijft, wordt de lengte van het stuk bepaald door het afgewerkte volume van kop en schacht. Een grotere kop of een langer onderdeel vraagt een langer stuk, dat de machine moet kunnen afsnijden en vasthouden.
Waarom de blankmaat de gereedschapskosten bepaalt
Draaddiameter. Matrijzen en stempels schalen mee met de diameter. Grotere hardmetalen matrijsinzetten kosten meer aan materiaal en kosten meer tijd om te slijpen. Zwaardere machines kosten ook meer per uur, dus een fabrikant offreert een hoger machinetarief voor een M16-blank dan voor een M5-blank.
Kopdiameter ten opzichte van schachtdiameter. Een koude kop kan in één slag niet willekeurig veel groeien. Is de ongesteunde lengte van het stuk meer dan ongeveer 2.3 keer zijn diameter, dan knikt het in plaats van de matrijs te vullen. Een grote kop op een dunne schacht vraagt dus een langer stuk en meer slagen om op te bouwen. Gangbare vuistregels plaatsen een zeskantkop op ongeveer 1.5 tot 1.8 keer de schachtdiameter, een flenskop nog groter, en alles daarboven vraagt extra stations.
Aantal stations. Elk station is een set matrijs en stempel. Een onderdeel dat in een reeks van drie stations past, kost minder dan een onderdeel dat er vijf nodig heeft, en het gereedschap voor vijf stations kost meer tijd om uit te lijnen en af te stellen op de machine.
Kop- en schachtvorm. Een standaard zeskant- of ronde kop gebruikt de standaard stempelgeometrie. Een speciale inkeping, een getande flens, een spieprofiel in de hals of een uitsparing onder de kop vraagt een eigen stempel of pen. Deze details bepalen ook de slijtage, omdat scherpe hoeken in de matrijs het eerst breken.
Tolerantie. Nauwe eisen aan kophoogte of concentriciteit vragen nauwkeurige matrijspassingen en meer afstelltijd tijdens het bemonsteren.
Matrijsmateriaal. Hardmetalen matrijzen gaan langer mee bij materiaal met hoge sterkte of slijtend materiaal, maar ze kosten meer dan gereedschapsstaal. Voor roestvast staal of gelegeerd staal is hardmetaal gebruikelijk.
Typische cijfers
| Onderdeel | Klein onderdeel (ongeveer M3 tot M6) | Middelgroot onderdeel (ongeveer M8 tot M12) | Groot onderdeel (ongeveer M16 tot M24) |
|---|---|---|---|
| Typische stations | 2 tot 4 | 3 tot 5 | 4 tot 6 |
| Kosten van een nieuwe matrijzenset (typisch bereik, USD) | Enkele duizenden | Enkele duizenden tot ongeveer tienduizend | Tienduizend tot enkele tientallen duizenden |
| Levertijd tot monsters | 3 tot 5 weken | 4 tot 6 weken | 5 tot 8 weken |
| Levensduur van de matrijzenset | Miljoenen onderdelen | Honderdduizenden tot miljoenen | Honderdduizenden |
| Wijziging van de machine-instelling | Enkele uren | Enkele uren | Een halve dag of meer |
Dit zijn typische bandbreedtes en geen offerte. Een fabrikant met een familie vergelijkbare onderdelen kan matrijzen hergebruiken en veel minder offreren, en een onderdeel met een speciale kop kan meer kosten dan het bovenste cijfer.
Hoe gereedschapskosten in de stuksprijs terechtkomen
Fabrieken offreren gereedschap op twee manieren. De ene manier is een aparte gereedschapstoeslag, vooraf betaald of na goedkeuring van de monsters, waarbij de matrijzen daarna van u zijn of voor u worden bewaard. De andere manier is het gereedschap afschrijven over de eerste hoeveelheid, wat de kosten verbergt in een hogere prijs van de eerste order en de matrijzen vaak bij de fabrikant laat.
Hoe dan ook worden de gereedschapskosten gedeeld over het aantal onderdelen dat u koopt. Een matrijzenset van enkele duizenden dollars verdeeld over 500,000 stuks voegt een fractie van een cent toe. Dezelfde set verdeeld over 5,000 stuks wordt een groot deel van de prijs. Daarom bepaalt het volume de route: onder een bepaalde hoeveelheid kost het verspanen van een blank minder dan het betalen van matrijzen. Onze gids over koudstuiken versus verspanen laat zien waar dat kantelpunt meestal ligt.
Manieren om de kosten te verlagen
U hoeft de eerste gereedschapsofferte niet te accepteren. Vier wijzigingen helpen in de meeste gevallen.
- Gebruik een kop die de fabriek al draait. Een standaard zeskant-, flens- of bolle kop met een gangbare hoogte voorkomt eigen stempels.
- Houd de schacht binnen het maatbereik. Een schachtlengte of -diameter die past bij een bestaande matrijsfamilie laat de fabrikant gereedschap hergebruiken.
- Versoepel de tolerantie die er niet toe doet. Als de kophoogte een halve millimeter mag variëren, zeg dat dan.
- Sta een andere route toe voor de kenmerken die het meest kosten. Een dwarsgat of een speciale punt kan na het stuiken worden verspaand en haalt een stempel uit de matrijzenset.
Een tekeningwijziging vóór de order kost niets. Dezelfde wijziging na de monsters kan het gereedschap opnieuw laten beginnen.
Vragen die u stelt voordat u een matrijzenset goedkeurt
- Hoeveel stations heeft het onderdeel nodig en op welke machine?
- Komt een deel van het gereedschap uit een bestaande familie?
- Zijn de gereedschapskosten apart of in de stuksprijs verwerkt, en van wie zijn de matrijzen?
- Hoeveel onderdelen moet de matrijzenset naar verwachting draaien voordat zij vervangen moet worden?
- Wat is de levertijd tot monsters en tot de eerste afroep?
- Wie betaalt de herbewerking als het monster de tekening niet haalt?
Warmtebehandeling en draadrollen komen na het vormen en hebben hun eigen kosten, dus neem ze mee in de vergelijking. Wilt u nalezen hoe rollen zich verhoudt tot snijden, lees dan draadrollen versus draadsnijden. De draadkwaliteit beïnvloedt ook de standtijd van het gereedschap, en draadkwaliteiten voor koudstuiken legt de gangbare uit.
Een uitgewerkte vergelijking
Neem twee onderdelen met dezelfde schachtdiameter, M8, en vergelijk het gereedschapsverhaal.
Onderdeel A is een zeskant flensbout met een standaardflens, een kophoogte dicht bij de bestaande stempels van de fabriek en een schacht van 30 mm. Het draait op een machine met drie matrijzen, gebruikt een bestaande familie afsnijgereedschap en heeft één nieuwe matrijzenset met een standaard stempelvorm nodig. De fabriek offreert een bescheiden gereedschapstoeslag, enkele weken tot monsters en een levensduur van de matrijzenset in de honderdduizenden.
Onderdeel B heeft dezelfde schacht, maar de kop is een grote getande flens met een aandrijfinkeping, een korte hals met een groef en een nauwe kophoogtetolerantie. Het vraagt vijf stations, een eigen stempel voor de tanden, een pen voor de inkeping en extra werk om de kophoogte tijdens het bemonsteren af te stellen. De gereedschapstoeslag is een veelvoud hoger, het bemonsteren duurt langer en de matrijzenset slijt sneller bij de tanden.
Beide onderdelen hebben hetzelfde uitgangsmateriaal (draad), dezelfde schroefdraad en dezelfde sterkteklasse. Het verschil in gereedschapskosten komt van de kop. Ziet een koper een hoge gereedschapsofferte, dan is de vraag welk kenmerk van kop of hals haar veroorzaakt en of dat kenmerk nodig is.
Goedkeuring van monsters en wijzigingen na de monsters
Gereedschap wordt gebouwd vóór het eerste monster, dus een wijziging na de monsters is duur. Fabrieken bieden meestal een monsterserie uit de nieuwe matrijzen aan, gemeten aan de tekening, en vragen goedkeuring vóór de eerste afroep. Gebruik de goedkeuringsstap goed.
- Meet de kritieke maten zelf, niet alleen volgens het rapport van de fabriek.
- Test het monster in de assemblage, met de echte tegenonderdelen.
- Controleer de kopmarkering en de inkeping met de echte aandrijving.
- Voer elke test uit die de toepassing nodig heeft, zoals een aanhaalmoment tot breuk of een proefbelasting.
- Geef een schriftelijke goedkeuring, of een schriftelijke lijst met wijzigingen.
Een wijziging die alleen de tekening raakt, zoals een lengte of een tolerantie op een verspaand kenmerk, is goedkoop. Een wijziging van de kopvorm of de stuikvolgorde betekent nieuwe stempels of matrijzen. Verwacht u in het eerste jaar een ontwerpwijziging, zeg dat dan tegen de fabriek voordat zij de matrijzen maakt, en vraag of zij de matrijzenset kan bouwen met een inzet of een reservestempel voor de waarschijnlijke wijziging.
Checklist voor de offerteaanvraag
- Tekening met koptype, kophoogte en schachtlengte, in een standaardformaat.
- Draadmateriaal of de sterkteklasse die u nodig hebt.
- Jaarvolume en afroepgrootte.
- Of u eigenaar van de matrijzen wilt zijn.
- Gewenste levertijd tot de eerste monsters.
Zet dit in het eerste bericht en de offertes zijn netjes vergelijkbaar. Bent u zover, stuur dan uw offerteaanvraag en wij matchen die met maximaal drie fabrikanten die koudstuikmachines in het juiste maatbereik draaien.
Veelgestelde vragen
Van wie zijn de matrijzen nadat ik ze heb betaald?
Dat hangt van de offerte af. Sommige fabrikanten rekenen de volledige gereedschapskosten en spreken af dat de matrijzen van u zijn. Anderen verdelen de kosten over de eerste orders en houden de matrijzen. Leg het schriftelijk vast vóór de order en vraag waar de matrijzen worden bewaard en hoe lang na uw laatste afroep.
Hoe lang duurt het om een nieuwe matrijzenset te maken?
Enkele weken is gebruikelijk voor een nieuw onderdeel met eigen hardmetalen matrijzen en stempels, plus monsteronderdelen en afstellen op de machine. Een onderdeel dat de meeste matrijzen deelt met een bestaande familie kan sneller. Vraag naar de levertijd tot de eerste monsters, niet alleen tot de eerste afroep.
Kan ik de gereedschapskosten verlagen door de kop of de schacht te wijzigen?
Vaak wel. Een standaard zeskant- of flenskop, een kophoogte dicht bij de bestaande stempels van de fabrikant en een schachtlengte binnen het bereik van de machine voorkomen nieuw gereedschap. Een kleine tekeningwijziging die vóór de order is afgesproken, kost veel minder dan een matrijswijziging na de monsters.
Dit bevestigingsmiddel laten maken?
Stuur de tekening met de sterkteklasse en het jaarvolume. Wij matchen u met maximaal 3 fabrikanten die de juiste productieroute draaien en antwoorden binnen 24 werkuren.
Mijn offerteaanvraag verzenden