Guias / Processos
Máquinas de recalque multiestações: como o tamanho do blank define o custo do ferramental
11 de outubro de 2026
O ferramental é o maior custo fixo de um fixador recalcado a frio, e o que mais o define é o tamanho do blank. Um diâmetro de arame maior exige matrizes maiores e uma máquina mais forte. Um curso de formação de cabeça mais longo exige mais estações. Uma forma de cabeça especial exige punções sob medida. Quando você enxerga como essas ligações funcionam, uma cotação de ferramental deixa de parecer arbitrária e você pode pedir as mudanças que a reduzem.
Este guia acompanha uma peça do arame até o blank acabado, explica de onde vem o custo do ferramental e lista as perguntas a fazer antes de aprovar um jogo de matrizes.
O que faz uma máquina de recalque a frio multiestações
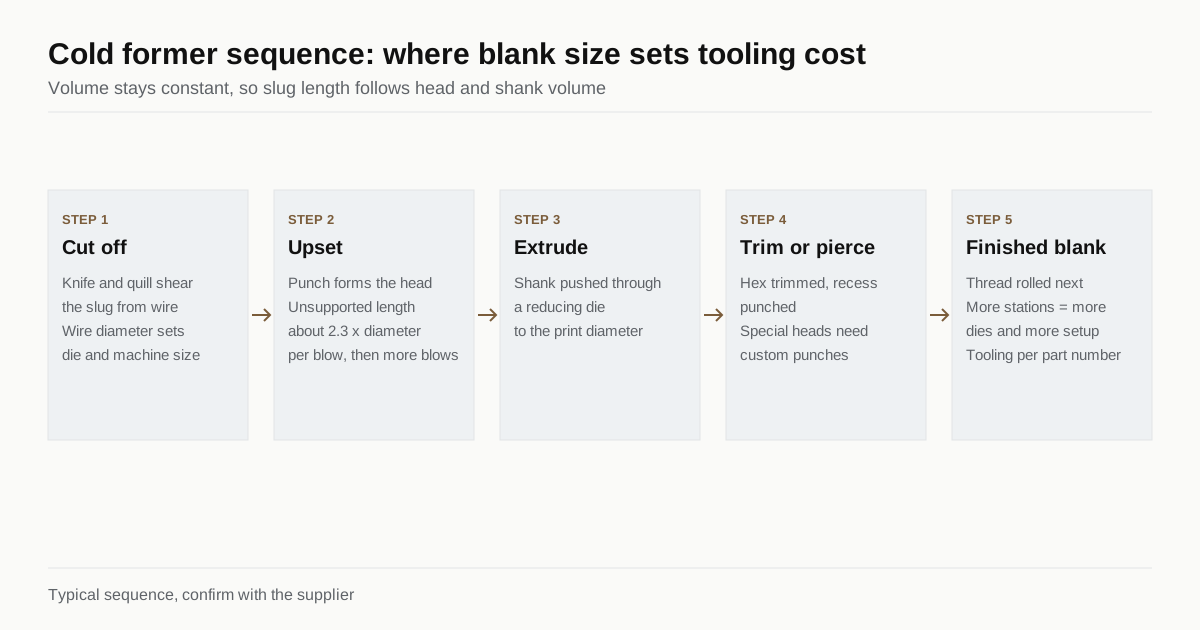
Uma máquina de recalque a frio pega o arame de uma bobina, endireita-o e corta um tarugo com um comprimento definido. Um mecanismo de transferência move então o tarugo de uma estação de matriz para a seguinte. Em cada estação, um punção golpeia o tarugo e o metal escoa para a cavidade da matriz. Um blank acabado sai da última estação, geralmente a cada fração de segundo.
As máquinas são classificadas pelo número de estações. Uma máquina de duas matrizes e três golpes faz peças recalcadas simples, como um blank de parafuso com cabeça lisa ou chata. Máquinas de três matrizes, quatro golpes e progressivas com cinco ou seis estações fazem cabeças flangeadas, cabeças sextavadas com arruela e peças com haste escalonada. Cada estação acrescentada dá ao metal um passo menor a cumprir, o que reduz a deformação por golpe e prolonga a vida da matriz, mas também acrescenta uma matriz, um punção e o trabalho de fazê-los.
Algumas coisas acontecem pelo caminho:
- Corte. Uma faca e uma bucha cisalham o arame, e a qualidade da ponta do tarugo afeta todos os golpes seguintes.
- Recalque. Os primeiros golpes formam a cabeça a partir do tarugo.
- Extrusão. A haste é empurrada por uma matriz de redução até um diâmetro menor, onde o desenho exige.
- Rebarbação ou puncionamento. Uma cabeça sextavada costuma ser rebarbada em uma matriz separada, ou um encaixe é puncionado no topo.
Como o volume de metal permanece o mesmo, o comprimento do tarugo é definido pelo volume acabado da cabeça e da haste. Uma cabeça maior ou uma peça mais longa exige um tarugo mais longo, que a máquina precisa conseguir cortar e segurar.
Por que o tamanho do blank define o custo do ferramental
Diâmetro do arame. Matrizes e punções crescem com o diâmetro. Insertos de matriz de metal duro maiores custam mais em material e levam mais tempo para retificar. Máquinas mais pesadas também custam mais por hora, então o fabricante cotará uma taxa de máquina maior para um blank M16 do que para um blank M5.
Diâmetro da cabeça em relação ao da haste. Uma cabeça a frio não pode crescer em qualquer quantidade em um único golpe. Se o comprimento sem apoio do tarugo for maior que cerca de 2.3 vezes o seu diâmetro, ele flamba em vez de preencher a matriz. Uma cabeça grande em uma haste fina exige portanto um tarugo mais longo e mais golpes para construí-la. Regras práticas comuns colocam uma cabeça sextavada em cerca de 1.5 a 1.8 vezes o diâmetro da haste, uma cabeça flangeada ainda maior, e qualquer coisa além disso exige estações extras.
Número de estações. Cada estação é um jogo de matriz e punção. Uma peça que cabe em uma sequência de três estações custa menos que uma que precisa de cinco, e o ferramental de cinco estações leva mais tempo para alinhar e ajustar na máquina.
Forma da cabeça e da haste. Uma cabeça sextavada ou redonda padrão usa a geometria de punção de estoque. Um encaixe especial, um flange serrilhado, um pescoço estriado ou um rebaixo sob a cabeça exige um punção ou pino sob medida. Esses detalhes também aumentam o desgaste, pois os cantos vivos da matriz quebram primeiro.
Tolerância. Exigências apertadas de altura da cabeça ou de concentricidade pedem ajustes precisos das matrizes e mais tempo de regulagem durante a amostragem.
Material da matriz. As matrizes de metal duro duram mais em material de alta resistência ou abrasivo, mas custam mais que o aço-ferramenta. Para aço inoxidável ou aço-liga, o metal duro é o usual.
Valores típicos
| Item | Peça pequena (cerca de M3 a M6) | Peça média (cerca de M8 a M12) | Peça grande (cerca de M16 a M24) |
|---|---|---|---|
| Estações típicas | 2 a 4 | 3 a 5 | 4 a 6 |
| Custo de um novo jogo de matrizes (faixa típica, USD) | Alguns milhares | Vários milhares a cerca de dez mil | Dez mil a várias dezenas de milhares |
| Prazo até as amostras | 3 a 5 semanas | 4 a 6 semanas | 5 a 8 semanas |
| Vida do jogo de matrizes | Milhões de peças | Centenas de milhares a milhões | Centenas de milhares |
| Troca de preparação da máquina | Algumas horas | Várias horas | Meio dia ou mais |
São faixas típicas e não uma cotação. Um fabricante com uma família de peças semelhantes pode reaproveitar matrizes e cotar bem menos, e uma peça com cabeça especial pode custar mais que o valor superior.
Como o custo do ferramental chega ao preço da peça
As fábricas cotam o ferramental de duas maneiras. Uma é uma cobrança de ferramental separada, paga adiantada ou após a aprovação das amostras, com as matrizes sendo depois suas ou guardadas para você. A outra é amortizar o ferramental sobre a primeira quantidade, o que esconde o custo em um preço mais alto do primeiro pedido e muitas vezes deixa as matrizes com o fabricante.
De um jeito ou de outro, o custo do ferramental se divide pelo número de peças que você vai comprar. Um jogo de matrizes de alguns milhares de dólares diluído em 500,000 peças acrescenta uma fração de centavo. O mesmo jogo diluído em 5,000 peças passa a ser uma parte importante do preço. Por isso o volume decide o processo: abaixo de certa quantidade, usinar uma pré-forma custa menos que pagar as matrizes. O nosso guia sobre recalque a frio versus usinagem mostra onde esse ponto de cruzamento costuma ficar.
Maneiras de reduzir o custo
Você não precisa aceitar a primeira cotação de ferramental. Quatro mudanças ajudam na maioria dos casos.
- Use uma cabeça que a fábrica já produz. Uma cabeça sextavada, flangeada ou panela padrão com altura comum evita punções sob medida.
- Mantenha a haste dentro da faixa de tamanhos. Um comprimento ou diâmetro de haste que combine com uma família de matrizes existente permite ao fabricante reaproveitar o ferramental.
- Afrouxe a tolerância que não importa. Se a altura da cabeça pode variar meio milímetro, diga isso.
- Permita um caminho diferente para as características que mais custam. Um furo transversal ou uma ponta especial podem ser usinados depois do recalque e tiram um punção do jogo de matrizes.
Uma alteração de desenho antes do pedido não custa nada. A mesma alteração depois das amostras pode reiniciar o ferramental.
Perguntas a fazer antes de aprovar um jogo de matrizes
- Quantas estações a peça exige e em qual máquina?
- Alguma parte do ferramental vem de uma família existente?
- O custo do ferramental é separado ou está no preço da peça, e de quem são as matrizes?
- Quantas peças o jogo de matrizes deve produzir antes de precisar de substituição?
- Qual é o prazo até as amostras e até a primeira liberação?
- Quem paga o retrabalho se a amostra não atender ao desenho?
O tratamento térmico e a laminação de rosca vêm depois da conformação e têm custos próprios, então inclua-os na comparação. Se precisar rever como a laminação se compara ao corte, leia laminação versus corte de rosca. O grau do arame também afeta a vida da ferramenta, e graus de arame para recalque a frio explica os mais comuns.
Uma comparação prática
Pegue duas peças com o mesmo diâmetro de haste, M8, e compare a história do ferramental.
A peça A é um parafuso flangeado sextavado com um flange padrão, uma altura de cabeça próxima dos punções que a fábrica já tem e uma haste de 30 mm. Roda em uma máquina de três matrizes, usa uma família existente de ferramental de corte e precisa de um jogo de matrizes novo com um formato de punção padrão. A fábrica cota uma cobrança de ferramental modesta, algumas semanas até as amostras e uma vida do jogo de matrizes na casa das centenas de milhares.
A peça B tem a mesma haste, mas a cabeça é um flange serrilhado grande com encaixe de acionamento, um pescoço curto com uma ranhura e uma tolerância apertada de altura da cabeça. Exige cinco estações, um punção sob medida para as serrilhas, um pino para o encaixe e trabalho extra para ajustar a altura da cabeça durante a amostragem. A cobrança de ferramental é várias vezes maior, a amostragem demora mais e o jogo de matrizes se desgasta mais rápido nas serrilhas.
As duas peças têm o mesmo arame, a mesma rosca e a mesma classe de resistência. A diferença no custo do ferramental vem da cabeça. Quando um comprador vê uma cotação alta de ferramental, a pergunta a fazer é qual característica da cabeça ou do pescoço a causa e se essa característica é necessária.
Aprovação das amostras e mudanças depois delas
O ferramental é construído antes da primeira amostra, então uma mudança depois das amostras é cara. As fábricas costumam oferecer um lote de amostras das matrizes novas, medido em relação ao desenho, e pedem aprovação antes da primeira liberação. Aproveite bem a etapa de aprovação.
- Meça você mesmo as dimensões críticas, e não apenas pelo relatório da fábrica.
- Teste a amostra na montagem, com as peças de acoplamento reais.
- Confira a marcação da cabeça e o encaixe com a ferramenta de aperto real.
- Faça qualquer ensaio de que a aplicação precise, como torque até a ruptura ou carga de prova.
- Dê uma aprovação por escrito, ou uma lista de mudanças por escrito.
Uma mudança que toca apenas o desenho, como um comprimento ou uma tolerância em uma característica usinada, é barata. Uma mudança na forma da cabeça ou na sequência de recalque significa punções ou matrizes novos. Se você espera uma alteração de projeto no primeiro ano, avise a fábrica antes de ela cortar as matrizes e pergunte se ela pode montar o jogo de matrizes com um inserto ou um punção reserva para a mudança provável.
Checklist para a cotação
- Desenho com tipo de cabeça, altura da cabeça e comprimento da haste, em um formato padrão.
- Material do arame ou a classe de resistência de que você precisa.
- Volume anual e tamanho da liberação.
- Se você quer ser dono das matrizes.
- Prazo desejado até as primeiras amostras.
Coloque isso na primeira mensagem e as cotações serão comparáveis. Quando estiver pronto, envie sua cotação e nós a encaminhamos a até três fabricantes que operam máquinas de recalque a frio na faixa de tamanhos certa.
Perguntas frequentes
De quem são as matrizes depois que eu as pago?
Depende da cotação. Alguns fabricantes cobram o custo total do ferramental e combinam que as matrizes são suas. Outros diluem o custo nos primeiros pedidos e ficam com as matrizes. Resolva isso por escrito antes do pedido e pergunte onde as matrizes ficam guardadas e por quanto tempo depois da sua última liberação.
Quanto tempo leva para fazer um novo jogo de matrizes?
Várias semanas é comum para uma peça nova com matrizes e punções de metal duro próprios, além de peças de amostra e ajuste na máquina. Uma peça que compartilha a maioria das matrizes com uma família existente pode ser mais rápida. Peça o prazo até as primeiras amostras, e não apenas até a primeira liberação.
Posso reduzir o custo do ferramental mudando a cabeça ou a haste?
Muitas vezes sim. Uma cabeça sextavada ou flangeada padrão, uma altura de cabeça próxima dos punções que o fabricante já tem e um comprimento de haste dentro da faixa da máquina evitam ferramental novo. Uma pequena alteração no desenho combinada antes do pedido custa muito menos que uma alteração de matriz depois das amostras.
Precisa fabricar este fixador?
Envie o desenho com a classe e o volume anual. Selecionamos até 3 fabricantes que dominam o processo certo e respondemos em até 24 horas úteis.
Enviar minha cotação